1. รากฐานทางโลหะวิทยาของเพลามอเตอร์เรียบสแตนเลส
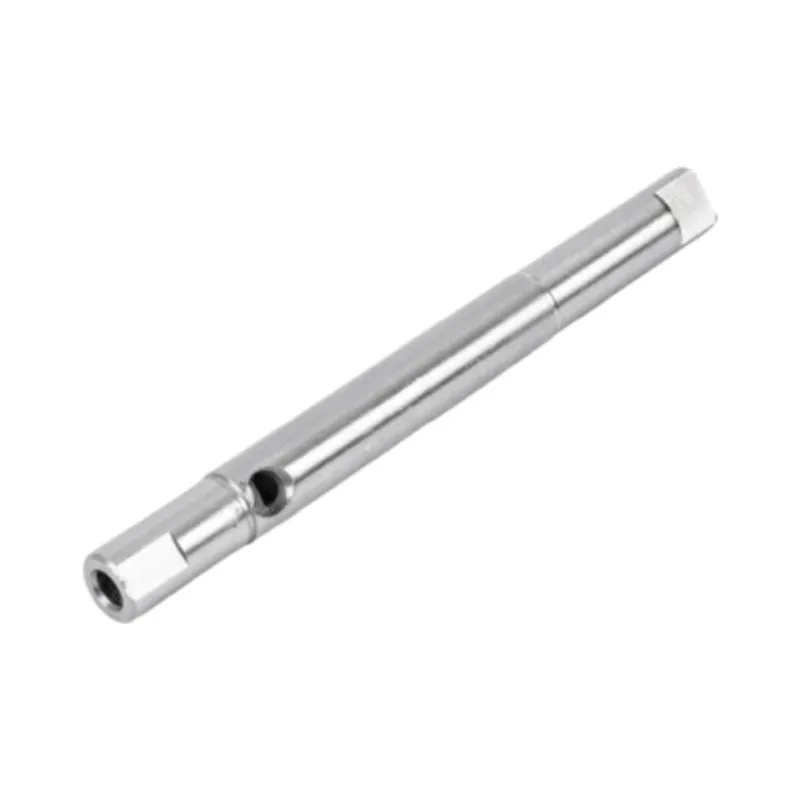
ประสิทธิภาพของระบบขับเคลื่อนด้วยมอเตอร์เริ่มต้นด้วยองค์ประกอบหมุนที่ส่งแรงบิดจากโรเตอร์ไปยังโหลด กเพลามอเตอร์สเตนเลสสตีลเรียบมิใช่เป็นเพียงแท่งทรงกระบอกเท่านั้น เป็นส่วนประกอบที่ได้รับการออกแบบทางวิศวกรรมอย่างแม่นยำซึ่งคุณสมบัติทางโลหะวิทยาส่งผลโดยตรงต่อประสิทธิภาพ อายุการใช้งาน และความแม่นยำของตำแหน่ง เหล็กกล้าไร้สนิมในฐานะตระกูลวัสดุมีความสมดุลที่ยอดเยี่ยมระหว่างความแข็งแรงเชิงกล ความต้านทานการกัดกร่อน และความสามารถในการขึ้นรูป ซึ่งเป็นคุณสมบัติที่ขาดไม่ได้สำหรับเพลาที่ทำงานในสภาพแวดล้อมห้องปลอดเชื้อและสภาพแวดล้อมทางอุตสาหกรรมที่รุนแรง
การเลือกเกรดสแตนเลสที่เหมาะสมสำหรับเพลามอเตอร์จะขึ้นอยู่กับสภาพการทำงานเฉพาะ เกรดออสเทนนิติก เช่น 304 และ 316 ให้ความต้านทานการกัดกร่อนได้ดีเยี่ยม และมีการใช้กันอย่างแพร่หลายในการแปรรูปอาหาร อุปกรณ์ทางการแพทย์ และการใช้งานทางทะเล ในทางกลับกัน เกรดมาร์เทนซิติก เช่น 420 และ 440C มีความแข็งและความต้านทานการสึกหรอสูงกว่า ทำให้เหมาะสำหรับการใช้งานที่รับน้ำหนักสูงหรือความเร็วสูงที่ความทนทานของพื้นผิวเป็นสิ่งสำคัญที่สุด โครงสร้างจุลภาคของโลหะผสมเหล่านี้ ไม่ว่าจะเป็นลูกบาศก์ที่มีผิวหน้าเป็นศูนย์กลาง (FCC) สำหรับออสเทนนิติก หรือ tetragonal ที่มีลำตัวเป็นศูนย์กลาง (BCT) สำหรับมาร์เทนซิติก จะเป็นตัวกำหนดการตอบสนองต่อการบำบัดความร้อน การทำงานเย็น และการตัดเฉือน
นอกเหนือจากโลหะผสมพื้นฐานแล้ว เพลามอเตอร์สเตนเลสสตีลเรียบยังได้รับความเหนือกว่าด้านการทำงานจากการประมวลผลที่ได้รับการควบคุม ซึ่งปรับแต่งโครงสร้างเกรนและขจัดความเครียดภายใน การไล่แก๊สด้วยสุญญากาศและการถลุงด้วยไฟฟ้า (ESR) เป็นเทคนิคการกลั่นขั้นสูงที่ลดการเจือปนของอโลหะ ส่งผลให้เหล็กสะอาดขึ้นพร้อมความต้านทานความล้าที่ดีขึ้น สำหรับเพลาที่ต้องรับภาระแบบวน เช่น เพลาในเซอร์โวมอเตอร์หรือแอคชูเอเตอร์แบบหุ่นยนต์ ความบริสุทธิ์ทางโลหะวิทยานี้จะแปลโดยตรงเป็นอายุการใช้งานที่ยาวนานขึ้นและโหมดความล้มเหลวที่คาดการณ์ได้
2. กระบวนการผลิตที่มอบความเรียบเนียนอย่างแท้จริง
การเดินทางจากแท่งเหล็กสเตนเลสดิบไปจนถึงเพลามอเตอร์ที่เสร็จแล้วนั้นเกี่ยวข้องกับลำดับของการตัดเฉือนที่มีความแม่นยำ ซึ่งแต่ละขั้นตอนมีส่วนทำให้เกิดความแม่นยำของขนาดขั้นสุดท้ายและคุณภาพพื้นผิว การทำให้มีพื้นผิวที่เรียบเนียนอย่างแท้จริงบนเพลามอเตอร์ไม่ใช่กระบวนการขั้นตอนเดียว ต้องใช้แนวทางการทำงานร่วมกันซึ่งเริ่มต้นด้วยการเตรียมวัสดุและสิ้นสุดด้วยเทคนิคการตกแต่งอย่างละเอียด
2.1 การกลึง CNC และการเจียรที่แม่นยำ
การกลึงด้วยคอมพิวเตอร์ควบคุมเชิงตัวเลข (CNC) เป็นการดำเนินการสร้างรูปร่างเบื้องต้นสำหรับเพลามอเตอร์ ในระหว่างขั้นตอนนี้ สต็อกแท่งดิบจะถูกหมุนเทียบกับเครื่องมือตัดที่อยู่นิ่งเพื่อสร้างรูปแบบทรงกระบอกพื้นฐาน รวมถึงเส้นผ่านศูนย์กลางขั้นบันได ไหล่ หรือปลายเกลียว เครื่องกลึง CNC สมัยใหม่ที่มาพร้อมกับเครื่องมือที่ใช้งานจริงสามารถดำเนินการได้หลายอย่างในการตั้งค่าเดียว ลดข้อผิดพลาดรันเอาท์ และรับประกันความร่วมศูนย์ระหว่างส่วนต่างๆ ของเพลา ความคลาดเคลื่อนในการกลึงโดยทั่วไปอยู่ในช่วง ±0.05 มม. ถึง ±0.01 มม. ขึ้นอยู่กับความสามารถของเครื่องจักรและความซับซ้อนของรูปทรงของชิ้นส่วน
หลังจากการกลึง การเจียรทรงกระบอกจะปรับเส้นผ่านศูนย์กลางเพลาให้มีขนาดสุดท้าย ในขณะเดียวกันก็ปรับปรุงผิวสำเร็จไปพร้อมๆ กัน การเจียรใช้ล้อขัดที่มีขนาดกรวดควบคุมเพื่อขจัดปริมาณวัสดุที่เล็กมาก เพื่อให้ได้ค่าความหยาบผิวที่ต่ำถึง Ra 0.2 μm หรือดีกว่า สำหรับการใช้งานที่มีความแม่นยำสูงพิเศษ เช่นที่พบในอุปกรณ์การผลิตเซมิคอนดักเตอร์หรือแอคทูเอเตอร์ด้านการบินและอวกาศ การเจียรสามารถตามด้วยการขัดหรือการตกแต่งขั้นสุดท้ายเพื่อให้ได้ Ra 0.04 μm
2.2 การเจียรแบบไร้ศูนย์กลางเพื่อความกลมสม่ำเสมอ
การเจียรแบบไร้ศูนย์กลางเป็นเทคนิคเฉพาะทางที่เหมาะอย่างยิ่งสำหรับเพลาเรียวยาว ซึ่งการเจียรระหว่างศูนย์กลางแบบดั้งเดิมอาจทำให้เกิดข้อผิดพลาดในการโก่งตัวได้ ในกระบวนการนี้ ชิ้นงานได้รับการรองรับโดยใบมีดพักงานและล้อควบคุม ในขณะที่ล้อเจียรจะขจัดวัสดุออกจากเส้นผ่านศูนย์กลางภายนอก การไม่มีรูตรงกลางช่วยลดต้นตอของข้อผิดพลาดทางเรขาคณิต และวิธีการป้อนทะลุอย่างต่อเนื่องทำให้สามารถผลิตในปริมาณมากพร้อมความสามารถในการทำซ้ำที่ยอดเยี่ยม การเจียรแบบไร้ศูนย์กลางมักเป็นทางเลือกสำหรับการเก็บขั้นสุดท้ายเพลามอเตอร์สเตนเลสสตีลเรียบการผลิต เนื่องจากให้ทั้งค่าความคลาดเคลื่อนเส้นผ่านศูนย์กลางที่แคบและความสมบูรณ์ของพื้นผิวที่เหนือกว่า
3. ความคลาดเคลื่อนของพื้นผิวและความคลาดเคลื่อนของมิติ
คำว่า "เรียบ" ในบริบทของเพลามอเตอร์ประกอบด้วยคุณลักษณะที่แตกต่างกันสองประการแต่มีความสัมพันธ์กัน ได้แก่ ความหยาบของพื้นผิว และความสม่ำเสมอของมิติ ความหยาบของพื้นผิว โดยทั่วไปวัดเป็น Ra (ความหยาบเฉลี่ยทางคณิตศาสตร์) ส่งผลต่อการเสียดสี การสึกหรอ และความสามารถในการรักษาชั้นฟิล์มของสารหล่อลื่น พื้นผิวที่เรียบขึ้นจะช่วยลดแรงเสียดทานระหว่างเพลาและส่วนประกอบที่ประกบกัน เช่น แบริ่ง ซีล หรือเกียร์ ซึ่งจะช่วยปรับปรุงประสิทธิภาพทางกลและลดการสร้างความร้อน
ในทางกลับกัน ความคลาดเคลื่อนของมิติจะกำหนดว่าเพลาประกอบเข้ากับตัวเรือนได้แม่นยำแค่ไหน และมีความสม่ำเสมอในการส่งผ่านการเคลื่อนไหวมากน้อยเพียงใด สำหรับเพลามอเตอร์ประสิทธิภาพสูง ความคลาดเคลื่อนของเส้นผ่าศูนย์โดยทั่วไปจะระบุเป็นเกรด h6 หรือ h7 ซึ่งสำหรับเพลาขนาด 20 มม. สอดคล้องกับความคลาดเคลื่อนประมาณ ±0.013 มม. และ ±0.021 มม. ตามลำดับ ในการใช้งานที่สำคัญ พิกัดความเผื่อสามารถเข้มงวดขึ้นได้ถึง ±0.005 มม. หรือแม้แต่ ±0.002 มม. ซึ่งไม่เพียงแต่ต้องใช้อุปกรณ์การตัดเฉือนขั้นสูงเท่านั้น แต่ยังต้องควบคุมอุณหภูมิอย่างเข้มงวดในระหว่างการผลิตและการวัดอีกด้วย
ตารางด้านล่างสรุปข้อกำหนดคุณสมบัติด้านผิวสำเร็จและพิกัดความเผื่อทั่วไปสำหรับเพลามอเตอร์สเตนเลสสตีลตามประเภทการใช้งานต่างๆ:
| หมวดหมู่แอปพลิเคชัน | ความหยาบผิว (Ra) | ความอดทนของเส้นผ่านศูนย์กลาง | เกรดทั่วไป |
|---|---|---|---|
| มอเตอร์อุตสาหกรรมทั่วไป | รา 0.8 – 1.6 ไมโครเมตร | ±0.05 มม | 304/316 |
| เซอร์โวและหุ่นยนต์ที่แม่นยำ | รา 0.2 – 0.4 ไมโครเมตร | ±0.01 มม | 420 / 440C |
| การแพทย์และเซมิคอนดักเตอร์ | รา 0.04 – 0.1 ไมโครเมตร | ±0.005 มม | 316L / 17-4PH |
| ยานยนต์และอวกาศ | รา 0.2 – 0.6 ไมโครเมตร | ±0.015 มม | โลหะผสมที่กำหนดเอง |
เป็นที่น่าสังเกตว่าผิวสำเร็จและพิกัดความเผื่อไม่ใช่พารามิเตอร์อิสระ การได้พื้นผิวที่เรียบเป็นพิเศษมักต้องใช้การเก็บผิวละเอียดหลายครั้ง ซึ่งแต่ละรอบสามารถเปลี่ยนเส้นผ่านศูนย์กลางสุดท้ายได้เล็กน้อย กลยุทธ์การควบคุมกระบวนการ เช่น การวัดในกระบวนการและการป้อนกลับแบบปรับเปลี่ยนได้ จึงมีความสำคัญต่อการสร้างสมดุลระหว่างคุณลักษณะด้านคุณภาพที่สำคัญทั้งสองนี้
4. โดเมนแอปพลิเคชันสำหรับเพลามอเตอร์เรียบสแตนเลส
ความอเนกประสงค์ของเพลามอเตอร์สเตนเลสสตีลเรียบสะท้อนให้เห็นจากการนำไปใช้อย่างแพร่หลายในอุตสาหกรรมที่หลากหลาย การใช้งานแต่ละอย่างมีความต้องการเฉพาะด้านประสิทธิภาพของเพลา ส่งผลให้จำเป็นต้องเลือกวัสดุและกระบวนการผลิตที่ปรับให้เหมาะสม
ในหุ่นยนต์และระบบอัตโนมัติเพลามอเตอร์เป็นส่วนสำคัญของแอคทูเอเตอร์ข้อต่อ สเตจเชิงเส้น และกลไกเอนด์เอฟเฟกต์ ในที่นี้ เน้นไปที่แรงเสียดทานต่ำ ความแม่นยำของตำแหน่งสูง และระยะฟันเฟืองที่น้อยที่สุด เพลาสเตนเลสสตีลพร้อมกราวด์และพื้นผิวขัดเงาช่วยให้การเคลื่อนไหวราบรื่นและทำซ้ำได้ ขณะเดียวกันก็ต้านทานการสึกหรอจากการทำงานต่อเนื่อง
ที่อุปกรณ์ทางการแพทย์ภาคส่วนนี้ต้องการเพลาที่ไม่เพียงแต่แม่นยำเท่านั้น แต่ยังเข้ากันได้ทางชีวภาพและฆ่าเชื้อได้ด้วย หุ่นยนต์ผ่าตัด อุปกรณ์วินิจฉัย และระบบจัดส่งยาล้วนใช้เพลาสแตนเลสที่สามารถทนต่อการนึ่งฆ่าเชื้อและการทำความสะอาดสารเคมีโดยไม่ย่อยสลาย พื้นผิวที่เรียบเนียนยังป้องกันการเกาะติดของแบคทีเรีย ซึ่งเป็นปัจจัยสำคัญในสภาพแวดล้อมที่ปลอดเชื้อ
ในระบบยานยนต์เพลามอเตอร์สแตนเลสพบได้ในพวงมาลัยเพาเวอร์ไฟฟ้า แอคชูเอเตอร์ปีกผีเสื้อ และมอเตอร์พัดลมระบายความร้อน ส่วนประกอบเหล่านี้จะต้องทนต่ออุณหภูมิสุดขั้ว การสั่นสะเทือน และการสัมผัสกับเกลือและของเหลวบนถนน ความต้านทานการกัดกร่อนของสแตนเลส บวกกับความแข็งแรงเมื่อยล้า ทำให้เป็นวัสดุที่เลือกใช้สำหรับการใช้งานใต้ฝากระโปรงและแบบติดตั้งบนแชสซี
การใช้งานที่โดดเด่นอื่น ๆ ได้แก่การผลิตเซมิคอนดักเตอร์อุปกรณ์ที่จำเป็นต้องมีเพลาที่สะอาดเป็นพิเศษและไม่มีอนุภาคการแปรรูปอาหารเครื่องจักรที่สุขอนามัยและความทนทานต่อการกัดกร่อนเป็นสิ่งสำคัญยิ่ง และทะเลระบบที่การสัมผัสน้ำเค็มต้องการการป้องกันการกัดกร่อนในระดับสูงสุด
5. เกรดวัสดุและความต้านทานการกัดกร่อน
การเลือกเกรดสเตนเลสสตีลที่ถูกต้องสำหรับเพลามอเตอร์เป็นการตัดสินใจที่ไม่เพียงส่งผลต่อประสิทธิภาพเท่านั้น แต่ยังรวมถึงความสามารถในการผลิตและต้นทุนด้วย เกรดที่ใช้บ่อยที่สุดแบ่งออกเป็นสามประเภท:
- สแตนเลส 304— ประสิทธิภาพการทำงานของตระกูลสเตนเลส ให้ความต้านทานการกัดกร่อนดีเยี่ยม ขึ้นรูปได้ดี และตัดเฉือนได้ง่าย เหมาะสำหรับเพลาทั่วไปในสภาพแวดล้อมที่ไม่รุนแรง
- สแตนเลส 316— เสริมด้วยโมลิบดีนัมเพื่อความต้านทานต่อคลอไรด์และตัวกลางที่เป็นกรดที่เหนือกว่า เหมาะสำหรับงานทางทะเล เคมี และการแพทย์
- สแตนเลส 420 / 440C— เกรดมาร์เทนซิติกที่สามารถอบชุบด้วยความร้อนจนถึงความแข็งสูง (สูงถึง 58–60 HRC) เหมาะสำหรับเพลาที่ต้องการความต้านทานการสึกหรอและความสามารถในการรับน้ำหนักสูง
นอกเหนือจากเกรดมาตรฐานแล้ว โลหะผสมพิเศษ เช่น 17-4PH (การชุบแข็งด้วยการตกตะกอน) และเหล็กกล้าไร้สนิมดูเพล็กซ์ มอบการผสมผสานระหว่างความแข็งแกร่งและความต้านทานการกัดกร่อนที่ไม่มีใครเทียบได้ในเกรดทั่วไป วัสดุเหล่านี้มักระบุไว้สำหรับการบินและอวกาศ น้ำมันและก๊าซ และภาคส่วนที่มีความต้องการอื่นๆ ซึ่งความล้มเหลวของส่วนประกอบไม่ใช่ทางเลือก
ความต้านทานการกัดกร่อนไม่ได้เป็นเพียงหน้าที่ขององค์ประกอบของโลหะผสมเท่านั้น สภาพพื้นผิวก็มีบทบาทสำคัญเช่นกัน พื้นผิวที่เรียบและขัดเงาจะช่วยลดพื้นที่ผิวสำหรับการโจมตีที่มีฤทธิ์กัดกร่อน และกำจัดรอยแยกที่อาจสะสมสารกัดกร่อนได้ การสร้างฟิล์ม — การบำบัดทางเคมีที่จะกำจัดเหล็กอิสระออกจากพื้นผิว — ช่วยเพิ่มชั้นพาสซีฟออกไซด์ที่ช่วยให้สแตนเลสมีคุณสมบัติต้านทานการกัดกร่อน
6. ข้อควรพิจารณาในการออกแบบสำหรับการบูรณาการเพลา
การรวมเพลามอเตอร์เรียบที่ทำจากสเตนเลสสตีลเข้ากับระบบกลไกที่สมบูรณ์ต้องอาศัยความเอาใจใส่อย่างระมัดระวังต่อพารามิเตอร์การออกแบบหลายประการ ซึ่งรวมถึง:
- เส้นผ่านศูนย์กลางและความยาวของเพลา— กำหนดโดยความต้องการแรงบิด ความเร็ววิกฤต และพื้นที่ซองจดหมายที่มีอยู่ เพลาเรียวอาจต้องมีการรองรับระดับกลางเพื่อป้องกันการโก่งตัว
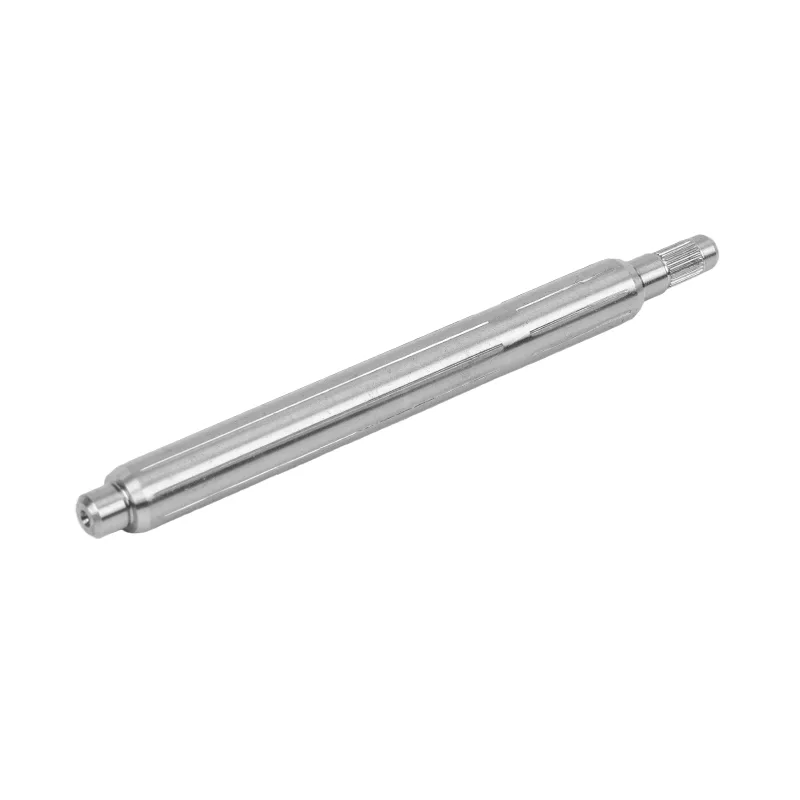
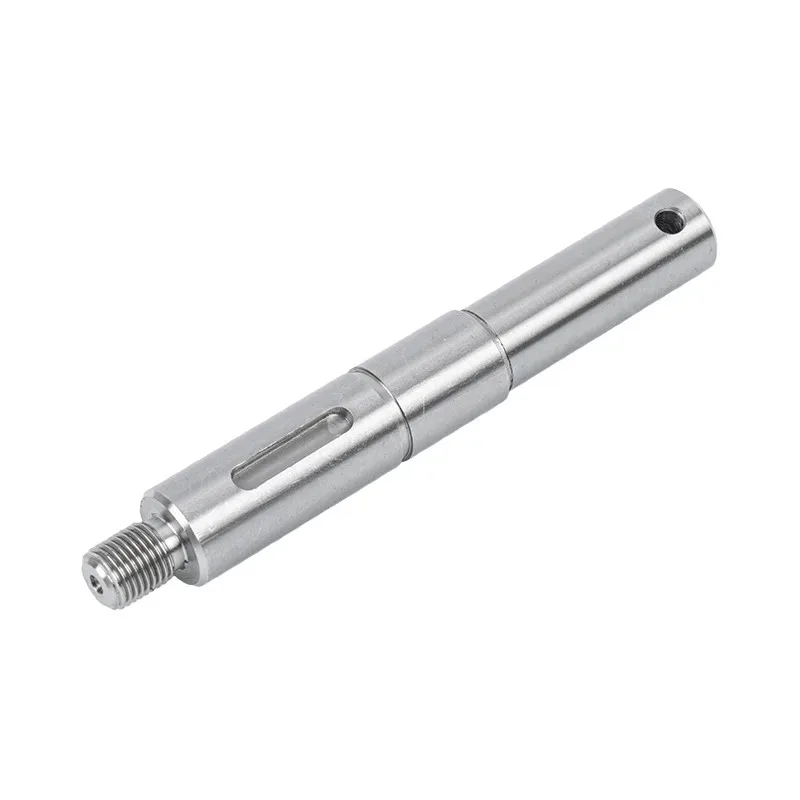
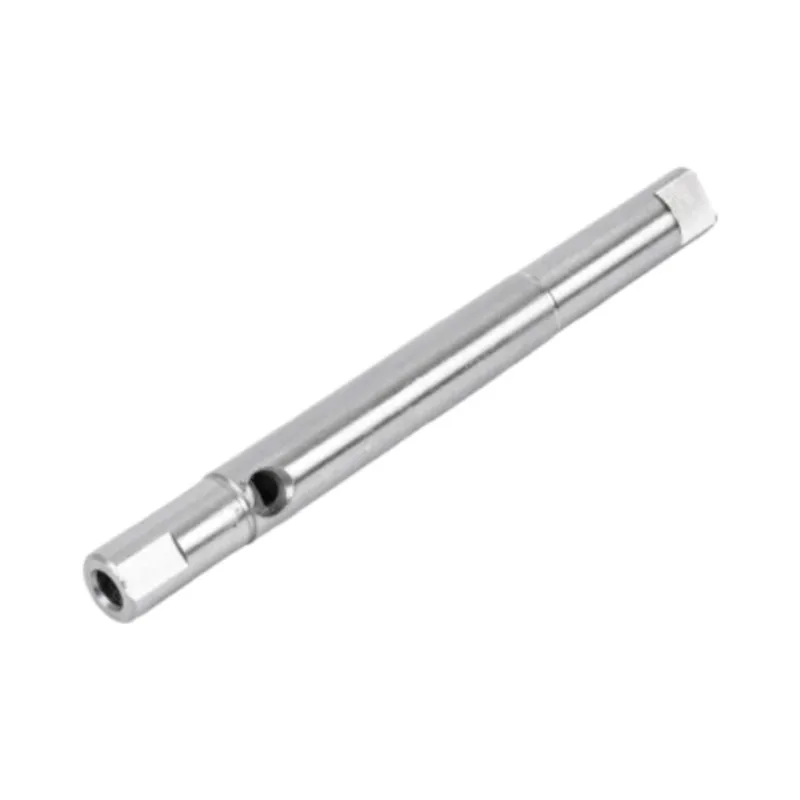
- สิ้นสุดการกำหนดค่า— ปลายเพลาอาจเป็นแบบเรียบ เกลียว แบบมีกุญแจ หรือแบบเป็นร่อง ขึ้นอยู่กับวิธีการส่งแรงบิด การกำหนดค่าแต่ละรายการกำหนดข้อกำหนดการตัดเฉือนและพิกัดความเผื่อที่แตกต่างกัน
- การเลือกแบริ่ง— การเลือกใช้ตลับลูกปืน (ลูกปืน ลูกกลิ้ง หรือปลอก) ส่งผลต่อข้อกำหนดผิวสำเร็จของเพลาและกลยุทธ์การหล่อลื่น พื้นผิวที่สูงขึ้นจะช่วยลดแรงเสียดทานของตลับลูกปืนและยืดอายุตลับลูกปืน
- การเตรียมการปิดผนึก— สำหรับเพลาที่ผ่านตัวเรือนหรือทำงานในสภาพแวดล้อมที่เปียก ซีลต้องเข้ากันได้กับพื้นผิวเพลาเพื่อป้องกันการรั่วไหลและการปนเปื้อน
ผู้ออกแบบควรคำนึงถึงลักษณะการขยายตัวเนื่องจากความร้อนของเหล็กกล้าไร้สนิมโดยสัมพันธ์กับวัสดุอื่นในการประกอบด้วย แม้ว่าเหล็กสแตนเลสจะมีค่าสัมประสิทธิ์การขยายตัวทางความร้อนคล้ายกับเหล็กคาร์บอน แต่ความแตกต่างอาจมีนัยสำคัญในการใช้งานที่อุณหภูมิสูง ซึ่งอาจส่งผลต่อพรีโหลดของแบริ่งและการจัดแนวเพลา
7. โปรโตคอลการประกันคุณภาพและการทดสอบ
การตรวจสอบให้แน่ใจว่าเพลามอเตอร์เรียบสแตนเลสทุกตัวตรงตามข้อกำหนดที่ระบุนั้นจำเป็นต้องมีกรอบการประกันคุณภาพที่ครอบคลุม โดยทั่วไปกรอบการทำงานนี้ครอบคลุมถึงการตรวจสอบวัสดุที่เข้ามา การตรวจสอบระหว่างกระบวนการ และการทดสอบการยอมรับขั้นสุดท้าย
การตรวจสอบวัสดุเริ่มต้นด้วยการวิเคราะห์ทางเคมีเพื่อยืนยันองค์ประกอบของโลหะผสม ตามด้วยการทดสอบทางกลเพื่อตรวจสอบความต้านทานแรงดึง ความแข็งแรงของผลผลิต และความแข็ง สำหรับการใช้งานที่สำคัญ อาจใช้การทดสอบอัลตราโซนิกหรือกระแสไหลวนเพื่อตรวจจับข้อบกพร่องใต้พื้นผิว เช่น รอยแตกหรือสิ่งเจือปน
การตรวจสอบระหว่างดำเนินการขึ้นอยู่กับการวัดขนาดในแต่ละขั้นตอนการตัดเฉือน เครื่องวัดพิกัด (CMM) และเลเซอร์ไมโครมิเตอร์ให้ข้อมูลเส้นผ่านศูนย์กลาง ความกลม ความตรง และศูนย์กลางที่มีความแม่นยำสูง วัดความหยาบของพื้นผิวโดยใช้โพรฟิโลมิเตอร์ โดยใช้สไตลัสหรือวิธีออพติคัล ทั้งนี้ขึ้นอยู่กับความละเอียดที่ต้องการ
การทดสอบการยอมรับขั้นสุดท้ายมักจะมีการทดสอบการหมุนหนีศูนย์ตามหน้าที่ โดยที่เพลาจะหมุนด้วยความเร็วในการทำงานในขณะที่มีการตรวจสอบการสั่นสะเทือนและการหมุนหนีศูนย์ การทดสอบนี้เป็นการตรวจสอบว่าลักษณะไดนามิกของเพลา รวมถึงความสมดุลและความแข็ง อยู่ภายในขีดจำกัดที่ยอมรับได้ สำหรับเพลาที่ออกแบบมาสำหรับการใช้งานความเร็วสูง การปรับสมดุลแบบไดนามิกอาจดำเนินการเพื่อลดแรงที่ไม่สมดุลให้เหลือน้อยที่สุด
8. คำถามที่พบบ่อย
สำหรับการใช้งานในอุตสาหกรรมทั่วไป ความหยาบของพื้นผิว Ra 0.8–1.6 μm เป็นเรื่องปกติ โดยทั่วไปการใช้งานเซอร์โวและหุ่นยนต์ที่มีความแม่นยำต้องใช้ Ra 0.2–0.4 μm ในขณะที่การใช้งานที่มีความแม่นยำสูงพิเศษในอุปกรณ์ทางการแพทย์หรือเซมิคอนดักเตอร์อาจต้องการ Ra 0.04–0.1 μm
สำหรับสภาพแวดล้อมที่มีฤทธิ์กัดกร่อน เช่น ในทะเลหรือกระบวนการทางเคมี แนะนำให้ใช้สเตนเลส 316 เนื่องจากมีปริมาณโมลิบดีนัม ซึ่งช่วยเพิ่มความต้านทานต่อคลอไรด์และตัวกลางที่เป็นกรด หากต้องการความต้านทานการกัดกร่อนที่สูงขึ้น อาจพิจารณาใช้เหล็กกล้าไร้สนิมดูเพล็กซ์หรือเกรดซูเปอร์ออสเทนนิติก
การเจียรแบบไร้ศูนย์กลางช่วยรองรับชิ้นงานบนใบมีดพักงานโดยไม่ต้องใช้รูตรงกลาง ทำให้เหมาะสำหรับเพลาเรียวยาว ให้ผลผลิตสูงและมีความกลมสม่ำเสมอ การเจียรทรงกระบอกใช้จุดศูนย์กลางหรือหัวจับเพื่อยึดชิ้นงาน และเหมาะกว่าสำหรับเพลาที่มีลักษณะซับซ้อนหรือมีเส้นผ่านศูนย์กลางแบบขั้นบันได
โดยทั่วไปความคลาดเคลื่อนมาตรฐานจะอยู่ที่ ±0.05 มม. สำหรับการใช้งานทั่วไป การตัดเฉือนที่มีความแม่นยำสามารถบรรลุ ±0.01 มม. และด้วยการเจียรและการขัดขั้นสูง พิกัดความเผื่อที่แคบถึง ±0.005 มม. หรือแม้แต่ ±0.002 มม. ก็เป็นไปได้
ผิวสำเร็จส่งผลต่อการเสียดสี การสึกหรอ การกักเก็บการหล่อลื่น และประสิทธิภาพการซีล พื้นผิวที่เรียบขึ้นช่วยลดแรงเสียดทานระหว่างเพลาและแบริ่งหรือซีล เพิ่มประสิทธิภาพและยืดอายุการใช้งานของส่วนประกอบ นอกจากนี้ยังช่วยลดความเสี่ยงของความเข้มข้นของความเครียดและการเกิดรอยแตกเมื่อยล้า