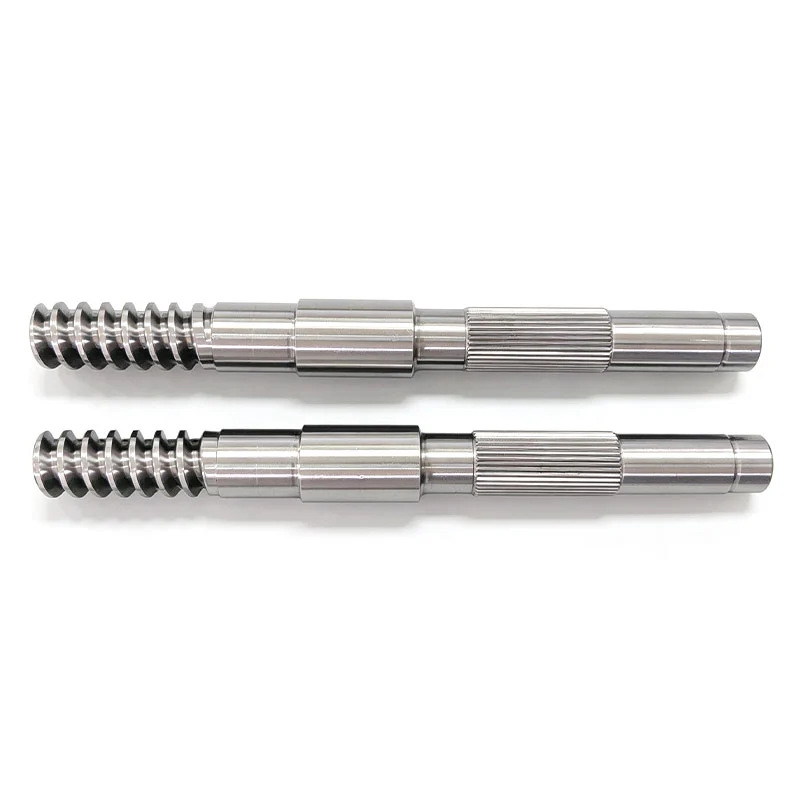
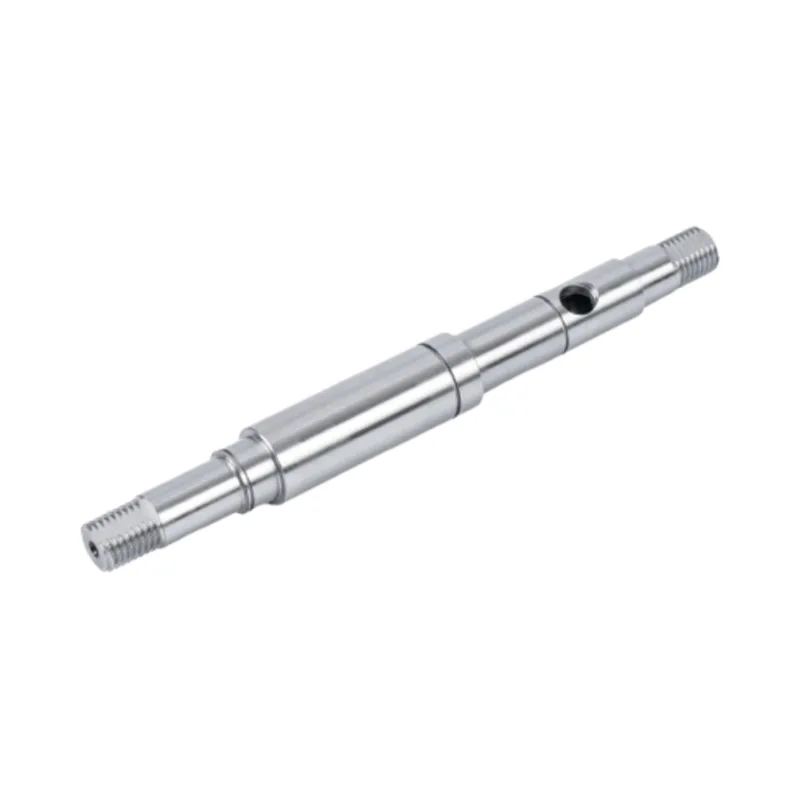
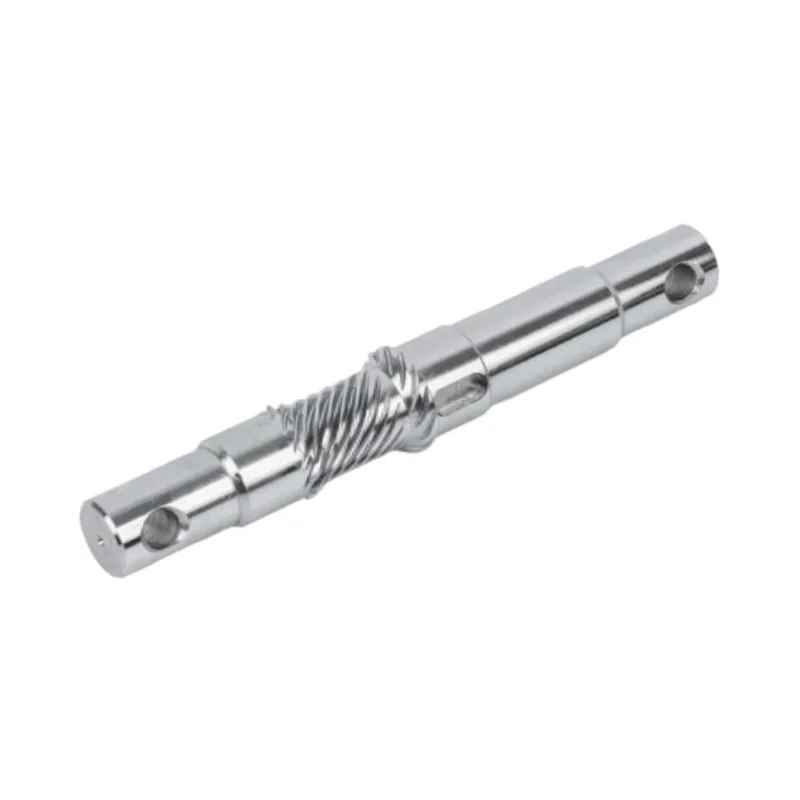
การใส่ค่า Ra ต่ำสุดในหมายเหตุทั่วไปอาจดูปลอดภัย ในทางปฏิบัติ มันสามารถซ่อนพื้นผิวที่สำคัญและทำให้ทั้งด้ามมีราคาแพงกว่า การวาดภาพที่ดีกว่าจะกำหนดการเสร็จสิ้นตามสิ่งที่แต่ละฟีเจอร์ของเจอร์นัล การลงจอด และไดรฟ์ทำได้จริง

ระบุความหยาบผิวเพลามอเตอร์แยกกันสำหรับแต่ละโซนการทำงาน ทำเครื่องหมายบันทึกแบริ่ง พื้นที่สัมผัสของซีล เบาะนั่งโรเตอร์หรือแบบสวมอัด และคุณสมบัติการถ่ายโอนแรงบิดบนแบบร่าง จากนั้นให้แต่ละโซนเสร็จสิ้นตามที่ต้องการของชิ้นส่วนที่ผสมพันธุ์ เก็บเส้นผ่านศูนย์กลาง ความเบี่ยงเบนหนีศูนย์ ความตรง และความเป็นทรงกระบอกไว้เป็นตัวควบคุมที่แยกจากกัน ที่ Guanshuo งานเคลือบที่เผยแพร่มีตั้งแต่ Ra ≤ 0.8 μm บนผลิตภัณฑ์เพลาเรียบสเตนเลสหนึ่งชิ้น ไปจนถึง Ra 0.2–0.4 μm บนเพลาความเร็วสูง และ Ra 0.05–0.2 μm บนตำแหน่งตลับลูกปืนของเพลาที่มีความแม่นยำสูงพิเศษ กลุ่มผลิตภัณฑ์เหล่านี้เป็นกลุ่มผลิตภัณฑ์เฉพาะ ไม่ใช่ข้อกำหนดเฉพาะสำหรับเพลามอเตอร์ทุกตัว
สัญลักษณ์ความหยาบผิวมีขนาดเล็ก แต่สามารถเปลี่ยนเส้นทางการผลิตทั้งหมดได้ มันอาจเปลี่ยนเส้นผ่านศูนย์กลางที่สามารถกลึงเสร็จบนเครื่องกลึงให้กลายเป็นการเจียรได้ นอกจากนี้ยังอาจเพิ่มการขัดเงา คุณลักษณะการตรวจสอบอื่น และการจัดการเพิ่มเติมเพื่อปกป้องพื้นผิว
ต้นทุนดังกล่าวจะสมเหตุสมผลเมื่อพื้นผิวรองรับตลับลูกปืน ทำงานภายใต้การซีล หรือควบคุมความพอดีอย่างแม่นยำ มันเพิ่มมูลค่าเพียงเล็กน้อยในส่วนระยะห่างที่ไม่แตะอะไรเลย ภาพวาดควรทำให้ความแตกต่างนั้นชัดเจน
เหตุใดค่า Ra หนึ่งค่าสำหรับทั้งเพลาจึงมักเป็นคำสั่งที่ผิด
เรามักจะเห็นข้อความปิดท้ายทั่วไปวางไว้ที่มุมของภาพวาด ในขณะที่ด้ามนั้นมีงานที่แตกต่างกันสี่หรือห้างานตามความยาวของมัน โน้ตนี้อ่านง่ายแต่ผลิตอย่างสมเหตุสมผลได้ยาก ใช้กับเบาะลูกปืนเท่านั้นใช่ไหม? รวมพื้นรูกุญแจด้วยหรือเปล่าครับ? หงอนของเธรดคาดว่าจะมีค่าเท่ากันหรือไม่ แล้วร่องนูนที่มีอยู่สำหรับระยะหลบเครื่องมือเท่านั้นล่ะ?
หากคำตอบคือ “ทุกที่” โรงงานอาจต้องปกป้องและตกแต่งพื้นผิวที่ไม่ส่งผลกระทบต่อการประกอบ หากคำตอบคือ “เฉพาะจุดที่จำเป็นเท่านั้น” ภาพวาดไม่ได้บอกผู้ตรวจสอบว่าจะวัดที่ไหน
การเรียกค่าความหยาบที่แพงที่สุดไม่ใช่ค่าที่น้อยที่สุดเสมอไป เป็นตัวเลขที่มีขอบเขตไม่ชัดเจน ก่อนที่เราจะเลือกล้อ แผ่นขัดเงา หรือแผนการตรวจสอบ เราต้องการทราบว่าข้อกำหนดเริ่มต้นที่ใด หยุดที่ใด และส่วนประกอบใดที่ทำให้จำเป็น
แนวทางที่ดีกว่าคือการรักษาผิวสำเร็จตามข้อกำหนดการใช้งานในท้องถิ่น เพลายังคงสามารถเก็บผิวสำเร็จทั่วไปได้สำหรับพื้นที่ตัดเฉือนที่ไม่สำคัญ แต่โซนสำคัญจะได้รับค่าผู้นำ ความยาว และ Ra ของตัวเอง
วางผังเพลาตามพื้นผิวการใช้งาน
เพลามอเตอร์ไม่ใช่พื้นผิวเดียว อ่านจากซ้ายไปขวา อาจมีปลายข้อต่อ สมุดบันทึกตลับลูกปืน รอยซีล ที่นั่งโรเตอร์ สมุดบันทึกตลับลูกปืนอีกอัน และส่วนต่อขยายที่ไม่สามารถใช้งานได้ แต่ละโซนจะมีสภาพการสัมผัสที่แตกต่างกัน
แผนที่พื้นผิวการทำงานสำหรับเพลาสเต็ปมอเตอร์
แผนที่นี้เป็นวิธีการเฉพาะ ไม่ใช่การออกแบบเพลาสากล โซนและค่าสุดท้ายจะต้องเป็นไปตามชิ้นส่วนที่ผสมพันธุ์และเงื่อนไขการปฏิบัติงานในการประกอบจริง
วารสารแบริ่ง
สมุดรายวันแบริ่งจำเป็นต้องมีขนาดเส้นผ่านศูนย์กลางที่ถูกต้องและพื้นผิวที่รองรับการสัมผัสที่สม่ำเสมอ ความหยาบเป็นสิ่งสำคัญ แต่เจอร์นัลขัดเงาที่มีเส้นผ่านศูนย์กลางผิดหรือความเบี่ยงเบนหนีศูนย์มากเกินไปยังคงเป็นเบาะรองตลับลูกปืนที่ไม่ดี วางคำบรรยายภาพ Ra ไว้ข้างบันทึกประจำวัน และรักษาความพอดีและส่วนควบคุมทางเรขาคณิตให้มองเห็นได้
ปิดผนึกพื้นที่สัมผัส
ข้อกำหนดของซัพพลายเออร์ซีลควรเป็นผู้นำที่นี่ ระบุความกว้างหน้าสัมผัสที่แน่นอน แทนที่จะใช้ผิวสำเร็จกับเส้นผ่านศูนย์กลางเต็มที่ใกล้ที่สุด ในกรณีที่การออกแบบซีลควบคุมทิศทางของพื้นผิวหรือลักษณะพื้นผิวเพิ่มเติม ให้ใส่ข้อกำหนดเหล่านั้นไว้ในแบบด้วย Ra เพียงอย่างเดียวไม่ได้อธิบายทิศทางของเครื่องหมายการตัดเฉือน
โรเตอร์ เกียร์ รอก และที่นั่งแบบคลัปปลิ้ง
อินเทอร์เฟซเหล่านี้มักขึ้นอยู่กับความพอดี การถ่ายโอนแรงบิด และการจัดตำแหน่ง Ra ที่ต่ำอาจรองรับการประกอบได้ แต่ไม่ได้พิสูจน์ความเป็นโคแอกเซียลหรือป้องกันการกดพอดีที่ไม่ถูกต้อง เริ่มต้นจากวิธีการวางส่วนประกอบและการโหลด จากนั้นจึงตัดสินใจว่าจำเป็นต้องใช้การเก็บผิวสำเร็จมากน้อยเพียงใด
ร่องสลักและปีกฟันเฟือง
คุณลักษณะของไดรฟ์ โปรไฟล์ ตำแหน่ง และการกระจายโหลดมีความสำคัญมากกว่าการทำให้พื้นผิวสว่างสดใส ตัวอย่างเช่น บทความเกี่ยวกับกระบวนการปัจจุบันของ Guanshuo ให้ Ra ≤ 0.8–1.6 μm สำหรับสีข้างฟันที่ม้วนงอ พร้อมด้วยการควบคุมสมมาตรและข้อผิดพลาดในการแบ่งแยกกัน นั่นคือรูปแบบที่ถูกต้อง: ผิวสำเร็จและรูปทรงมีความสัมพันธ์กัน แต่ไม่สามารถใช้แทนกันได้
สิ่งที่ Guanshuo เผยแพร่ในหน้าเพลาของตนในปัจจุบัน
เว็บไซต์ของเราแสดงให้เห็นว่าเหตุใด “เพลามอเตอร์มาตรฐาน Ra” หนึ่งตัวจึงไม่มีประโยชน์ หน้าผลิตภัณฑ์ต่างๆ เผยแพร่ระดับการตกแต่งที่แตกต่างกัน เนื่องจากการใช้งานและระดับความแม่นยำแตกต่างกัน ตารางด้านล่างนำค่าที่กระจัดกระจายเหล่านั้นมาไว้ในมุมมองเดียว
| หน้ากวนซั่วปัจจุบัน | เผยแพร่ความหยาบผิว | การควบคุมที่เผยแพร่ที่เกี่ยวข้อง | วิธีการอ่านค่า |
|---|---|---|---|
| เพลามอเตอร์สแตนเลสเรียบ | รา ≤ 0.8 ไมโครเมตร | ความตรง ≤ 0.03 มม. ความร่วมแกนร่วม ≤ 0.02 มม. ความกลม ≤ 0.01 มม. ทรงกระบอก ≤ 0.02 มม | ข้อกำหนดระดับผลิตภัณฑ์สำหรับหน้าเพลาเรียบสเตนเลสนี้ ไม่ใช่ค่าเริ่มต้นสำหรับชิ้นส่วนสเตนเลสทั้งหมด |
| การเจียรที่แม่นยำของเพลามอเตอร์เรียบ | รา ≤ 0.4 ไมโครเมตร | ความแม่นยำมิติ IT5–IT6; ความตรง ≤ 0.01 มม | ความสามารถในการเพลาเรียบแบบกราวด์แม่นยำที่ได้รับการตีพิมพ์ซึ่งเชื่อมโยงกับการเจียรและการตรวจสอบ |
| เพลามอเตอร์แบบสเต็ป | มักจะ Ra 0.4 μm หรือต่ำกว่าบนพื้นผิวลูกปืนกุญแจและซีล | การเน้นหน้าอยู่ที่การติดตั้งหลายขนาดและความสัมพันธ์ของคุณลักษณะ | ข้อความเป็นภาษาท้องถิ่น: โซนแบริ่งและซีลที่สำคัญจะได้รับการขัดเงาที่ดี ไม่ใช่เพลาขั้นบันไดทั้งหมดโดยอัตโนมัติ |
| เพลามอเตอร์ความเร็วสูง | Ra 0.2–0.4 ไมโครเมตร | เส้นผ่านศูนย์กลางภายนอก h6 / h5; การเบี่ยงเบนหนีศูนย์ของเพลา ≤ 0.001–0.003 มม | กลุ่มผลิตภัณฑ์ความเร็วสูงที่ผิวสำเร็จจับคู่กับรูปทรงการทำงานที่รัดกุม |
| เพลามอเตอร์ที่มีความแม่นยำสูง | Ra 0.05–0.2 μm ที่ตำแหน่งตลับลูกปืน | เส้นผ่านศูนย์กลางภายนอก h5; ความร่วมแกนร่วม ≤ 0.002 มม. การเบี่ยงเบนหนีศูนย์ในแนวรัศมี ≤ 0.003 มม | ช่วงที่เผยแพร่ที่แคบที่สุดในการเปรียบเทียบนี้ มีการกำหนดขอบเขตไว้อย่างชัดเจนถึงตำแหน่งตลับลูกปืนของผลิตภัณฑ์ที่มีความแม่นยำสูงพิเศษ |
ความหยาบนั้นจัดอยู่ในประเภทผลิตภัณฑ์และพื้นผิวการใช้งาน การคัดลอก Ra 0.05–0.2 μm จากตำแหน่งตลับลูกปืนที่มีความแม่นยำสูงพิเศษไปยังเส้นผ่านศูนย์กลางระยะห่างปกติจะเปลี่ยนกระบวนการและภาระการตรวจสอบโดยไม่พิสูจน์ถึงประโยชน์ในการประกอบ

สิ่งที่ราควบคุม และสิ่งที่มันควบคุมไม่ได้
Ra คือค่าเฉลี่ยเลขคณิตของการเบี่ยงเบนความสูงในโปรไฟล์พื้นผิวที่วัด มีประโยชน์เนื่องจากจะลดการติดตามที่ซับซ้อนให้เหลือจำนวนที่เทียบเคียงได้ ความสะดวกสบายนั้นก็เป็นจุดอ่อนเช่นกัน พื้นผิวสองแบบสามารถใช้ค่า Ra ร่วมกันได้ในขณะที่มีรูปร่างยอด ระยะห่าง หรือทิศทางของเครื่องหมายการตัดเฉือนที่แตกต่างกัน
สำหรับการวาดเพลามอเตอร์ ให้คิดว่า Ra เป็นหนึ่งในสมาชิกของชุดควบคุม มันอธิบายเนื้อละเอียด ไม่ได้บอกเราว่าเส้นผ่านศูนย์กลางถูกต้อง เจอร์นัลเป็นแบบกลม หรือเบาะรองตลับลูกปืนสองตัวหมุนรอบแกนเดียวกันหรือไม่
| ควบคุม | ถามมันก็ตอบ | สิ่งที่พิสูจน์ไม่ได้ | เช็คโรงงาน |
|---|---|---|---|
| ความหยาบผิว (Ra) | ค่าเบี่ยงเบนโปรไฟล์ละเอียดโดยเฉลี่ยมีขนาดใหญ่เพียงใด? | เส้นผ่านศูนย์กลาง ความกลม ทิศทางการวาง หรือการจัดตำแหน่งให้กับวารสารอื่น | เครื่องทดสอบความหยาบผิวบริเวณโซนที่กำหนด |
| เส้นผ่านศูนย์กลางและความพอดี | เพลาจะประกอบเข้ากับรูผสมพันธุ์ตามที่ตั้งใจไว้หรือไม่? | ไม่ว่าพื้นผิวจะหมุนตามแกนการทำงานจริงหรือไม่ | การวัดขนาดด้วยอุปกรณ์ที่เหมาะสมกับความคลาดเคลื่อน |
| ความกลม / ทรงกระบอก | วารสารมีรูปแบบกลมและสม่ำเสมอตลอดความยาวหรือไม่? | ความสัมพันธ์กับลูกปืนระยะไกลหรือคุณสมบัติการขับเคลื่อน | การวัดความเป็นทรงกระบอก |
| วิ่งหนี | พื้นผิวควบคุมจะเปลี่ยนแปลงไปมากเพียงใดขณะหมุนรอบแกน Datum | เนื้อสัมผัสระดับจุลทรรศน์ | การวัดแบบหมุนไปยังจุดอ้างอิงการวาด |
| ความตรง | ก้านหรือเส้นที่ได้รับนั้นอยู่ภายในโซนความตรงที่อนุญาตหรือไม่? | ความหยาบเฉพาะที่หรือความพอดีในการผสมพันธุ์ขั้นสุดท้าย | วิธีการที่เลือกสำหรับคุณลักษณะและพิกัดความเผื่อที่ระบุ |
ความแตกต่างนี้จะช่วยป้องกันข้อผิดพลาดในการซื้อทั่วไป นั่นคือ การอนุมัติตัวอย่างที่มีความแวววาวในขณะที่ความสัมพันธ์ของคุณลักษณะไม่ถูกต้อง รูปลักษณ์ภายนอกอาจมีประโยชน์ แต่ผลการวาดและการตรวจสอบจะต้องอธิบายฟังก์ชันดังกล่าว
ขั้นตอนการทำงานของโรงงานสำหรับการตั้งค่าการวาดภาพ
เมื่อค่า Ra ยังไม่ถูกชำระ เราจะไม่เริ่มต้นด้วยการเปิดกราฟปิดท้าย เราจะเริ่มต้นด้วยการชุมนุม ลำดับด้านล่างจะเปลี่ยนคำขอที่คลุมเครือสำหรับ "เพลาที่เรียบ" ให้เป็นข้อกำหนดที่การผลิตและการตรวจสอบสามารถปฏิบัติตามได้
ตั้งแต่ส่วนประกอบการผสมพันธุ์ไปจนถึงการตกแต่งที่วัดผลได้
คำสั่งซื้อมีความสำคัญ เป้าหมายสำเร็จโดยไม่มีโซนการทำงานหรือจุดตรวจวัดที่กำหนดไว้ยังคงไม่สมบูรณ์
1. ทำเครื่องหมายสิ่งที่สัมผัสเพลา
แสดงรายการส่วนผสมพันธุ์ในแต่ละเส้นผ่านศูนย์กลาง วงแหวนด้านในของแบริ่ง ซีลแบบไดนามิก กองโรเตอร์ และพื้นที่ว่างว่างไม่ได้เรียกร้องสิ่งเดียวกันจากโลหะ หากไม่ทราบส่วนที่ผสมพันธุ์ ให้ทำเครื่องหมายข้อกำหนดสำหรับการตรวจสอบ แทนที่จะยืม Ra ที่เล็กที่สุดไปที่อื่นบนภาพวาด
2. สร้างแกนการทำงานให้พอดี
เลือก Datum ที่แสดงถึงวิธีที่เพลาหมุนในมอเตอร์ จากนั้นควบคุมเจอร์นัลที่สำคัญไปยังแกนนั้น นี่คือจุดที่พิกัดความเผื่อของเส้นผ่านศูนย์กลาง ความเบี่ยงเบนหนีศูนย์ และความเป็นทรงกระบอกเข้ามาในภาพวาด ความหยาบควรสนับสนุนข้อกำหนดเหล่านั้น ไม่ใช่เพื่อสิ่งเหล่านั้น
3. ใช้ Ra ตามความยาวที่กำหนด
แสดงสมุดรายวันหรือที่ดินติดต่อที่แน่นอน บนเพลาแบบขั้นบันได ผู้นำสามารถชี้ไปยังเส้นผ่านศูนย์กลางหนึ่งเส้นตามความยาวที่กำหนดได้ สำหรับรางซีลสั้นภายในเส้นผ่านศูนย์กลางกราวด์ที่ยาวกว่า ให้ระบุโซนหน้าสัมผัสซีลแยกกัน หากข้อกำหนดการตกแต่งแตกต่างออกไป
4. ตรวจสอบกระบวนการก่อนแช่แข็งค่า
คำถามเชิงปฏิบัติคือวัสดุ ความแข็ง รูปทรง และปริมาณที่ระบุสามารถเป็นไปตามเส้นทางการเก็บผิวสำเร็จที่มั่นคงได้หรือไม่ หากเพลาได้รับการบำบัดด้วยความร้อน การเจียรให้เสร็จสิ้นตามปกติหลังจากการชุบแข็ง เพื่อให้สามารถขจัดการเคลื่อนไหวที่เกิดจากการอบชุบด้วยความร้อน และสร้างขนาดและพื้นผิวขั้นสุดท้ายได้
5. ทำให้การยอมรับไม่คลุมเครือ
ตัดสินใจว่าจะติดตามความหยาบที่ไหน และต้องมีเอกสารอะไรบ้างในการสั่งซื้อ ซัพพลายเออร์และผู้ซื้อไม่ควรค้นพบในการตรวจสอบขั้นสุดท้ายว่าพวกเขาตีความโซนการวัดต่างกัน
จับคู่ตอนจบให้เข้ากับเส้นทางกระบวนการที่สมจริง
การตกแต่งพื้นผิวไม่ได้มาจากการตั้งค่าเครื่องจักรเพียงเครื่องเดียว สภาพของวัสดุ ค่าเผื่อการเลี้ยว การเคลื่อนที่ของการบำบัดความร้อน การตั้งค่าการเจียร สภาพของล้อ สารหล่อเย็น และการจัดการ ล้วนส่งผลต่อพื้นผิวขั้นสุดท้าย ยิ่งเป้าหมายแน่นเท่าไรก็ยิ่งต้องรองรับทั้งเส้นทางมากขึ้นเท่านั้น
ของเรากระบวนการตัดเฉือนเพลาที่มีความแม่นยำสถานที่บดหลังจากการอบชุบด้วยความร้อน คำสั่งดังกล่าวช่วยให้การดำเนินการขั้นสุดท้ายสามารถแก้ไขขนาดและพื้นผิวหลังจากการชุบแข็งได้ สำหรับเพลามอเตอร์แบบกราวด์เรียบอย่างแม่นยำ หน้าผลิตภัณฑ์ปัจจุบันเผยแพร่ IT5–IT6 ความตรง ≤ 0.01 มม. และ Ra ≤ 0.4 μm ค่าเหล่านั้นจะถูกส่งเป็นชุด ไม่ใช่การอ้างสิทธิ์ขั้นสุดท้ายที่ไม่เกี่ยวข้องกันสามรายการ
| ขั้นตอนกระบวนการ | งานมันอยู่บนเพลา | การตัดสินใจที่ส่งผลต่อความหยาบ | ความเข้าใจผิดที่พบบ่อย |
|---|---|---|---|
| การกลึงซีเอ็นซี | สร้างเส้นผ่านศูนย์กลางพื้นฐาน ไหล่ และสภาพสต็อก | ทิ้งสต็อกที่เหมาะสมไว้บนโซนวิกฤตซึ่งจะถูกพื้นดินในภายหลัง | คาดว่าจะมีการเลี้ยวผ่านด้วยภาพที่สวยงามเพื่อแทนที่การควบคุมทางเรขาคณิตขั้นสุดท้ายทั้งหมด |
| การรักษาความร้อน | สร้างความแข็งหรือสภาพทางกลที่ต้องการ | อนุญาตให้มีการเคลื่อนไหวก่อนที่บันทึกประจำวันจะเสร็จสิ้น | การตกแต่งเส้นผ่านศูนย์กลางวิกฤตให้เสร็จสิ้นก่อน และสมมติว่าการชุบแข็งจะไม่ขยับ |
| การบดทรงกระบอก | เสร็จสิ้นเจอร์นัลที่เลือกและความสัมพันธ์กับแกนเพลา | เลือกโดยที่รูปทรงขั้นบันไดและเส้นผ่านศูนย์กลางการทำงานที่แยกจากกันจะต้องสัมพันธ์กัน | การเลือกกระบวนการจากค่า Ra เท่านั้น |
| การเจียรแบบไม่มีศูนย์กลาง | ตกแต่งเส้นผ่านศูนย์กลางภายนอกอย่างต่อเนื่องได้อย่างมีประสิทธิภาพโดยไม่ต้องมีรูตรงกลาง | ใช้ตำแหน่งนี้เมื่อเรขาคณิตและกลยุทธ์ Datum เหมาะกับการรองรับแบบไม่มีศูนย์กลาง | สมมติว่าเพลาหลายขั้นทุกอันสามารถผ่านการตั้งค่าเดียวกันได้ |
| การเก็บผิวละเอียด/การขัดเงาแบบพิเศษ | ปรับแต่งพื้นผิวเพิ่มเติมเมื่อความต้องการด้านการใช้งานต้องการ | ใช้เฉพาะที่และปกป้องรูปทรงที่กำหนดไว้แล้ว | การใช้การขัดเพื่อซ่อมแซมเส้นผ่านศูนย์กลาง ความกลม หรือความเบี่ยงเบนหนีศูนย์ |
หากภาพวาดหนึ่งวาง Ra ที่แน่นที่สุดในทุกพื้นผิวที่หมุน เราจะถามว่าโซนใดที่จับคู่กันจริง ๆ นั่นไม่ใช่ความพยายามในการลดคุณภาพ นี่คือวิธีที่เราเก็บบันทึกประจำวันที่สำคัญไว้บนเส้นทางที่มีการควบคุม โดยไม่ต้องเพิ่มงานเก็บผิวละเอียดให้กับเกลียว ส่วนนูน และเส้นผ่านศูนย์กลางระยะห่าง ซึ่งไม่สามารถปรับปรุงประสิทธิภาพของมอเตอร์ได้
ทำให้คำบรรยายภาพความหยาบสามารถตรวจสอบได้
ข้อมูลจำเพาะที่ดีจะบอกผู้ตรวจสอบว่าจะวางเครื่องมือไว้ที่ใด “Ra 0.4” ในบันทึกทั่วไปไม่ได้ตอบคำถามนั้น “Ra ≤ 0.4 μm บนสมุดรายวันแบริ่ง ØD สำหรับความยาว L” ทำได้ สัญลักษณ์และขนาดจริงควรเป็นไปตามมาตรฐานการวาดภาพที่ผู้ซื้อใช้
หน้าโรงงานปัจจุบันของ Guanshuo แสดงรายการเกจวัดพื้นผิว เกจวัดทรงกระบอก เครื่องฉายภาพสองมิติ เครื่องทดสอบความแข็ง และศูนย์ทดสอบเกียร์ เครื่องดนตรีแต่ละชิ้นตอบคำถามที่แตกต่างกัน เกจวัดความสมบูรณ์ของพื้นผิวจะตรวจสอบ Ra แบบฟอร์มการตรวจสอบอุปกรณ์ทรงกระบอกและรูปทรงการหมุนที่เกี่ยวข้อง โปรเจ็กเตอร์รองรับโปรไฟล์และขนาดคุณสมบัติ แผนการตรวจสอบที่สมบูรณ์จะส่งข้อกำหนดแต่ละข้อไปยังเครื่องมือที่เหมาะสม
สำหรับคำบรรยายภาพ Ra ที่สำคัญแต่ละรายการ ให้ระบุพื้นผิว ความยาวแกน และร่องหรือขอบที่แยกออก หากทิศทางการวัด แผนการสุ่มตัวอย่าง หรือรายงานฉบับเต็มมีความสำคัญต่อกระบวนการยอมรับของคุณ ให้ตกลงร่วมกันก่อนการผลิต แทนที่จะเพิ่มเข้าไปหลังจากชิ้นส่วนเสร็จสิ้นแล้ว

ข้อผิดพลาดในการวาดภาพห้าประการที่เราจะแก้ไขก่อนการผลิต
1. Ra ต่ำสุดจะปรากฏเฉพาะในบล็อกหัวเรื่องเท่านั้น
เราจะถามว่ามีผลกับวารสารสำคัญทั้งหมดหรือเฉพาะส่วนเท่านั้น การแก้ไขคือการรักษาพื้นผิวทั่วไปที่สมจริงและเพิ่มข้อความเสริมเฉพาะที่ซึ่งชุดประกอบต้องการมากกว่านี้
2. สมุดรายวันแบริ่งมี Ra แต่ไม่มีพอดี
ผิวเคลือบไม่สามารถบอกเราได้ว่าตลับลูกปืนจะประกอบอย่างไร เพิ่มข้อกำหนดความคลาดเคลื่อนของเส้นผ่านศูนย์กลางหรือความพอดี และความสัมพันธ์ทางเรขาคณิตที่เกี่ยวข้อง
3. ที่ดินประทับตราไม่มีขอบเขตกำหนด
เครื่องบดและผู้ตรวจสอบจำเป็นต้องทราบความยาวสัมผัสที่แท้จริง ทำเครื่องหมายที่ดิน จากนั้นดำเนินการเสร็จสิ้นและข้อกำหนดทิศทางใด ๆ จากการออกแบบซีลที่เลือก
4. คาดว่าจะมีการขัดเงาเพื่อแก้ไขปัญหาความส่าย
การขัดเงาสามารถขัดเกลาพื้นผิวได้ ไม่สร้างความสัมพันธ์ที่ขาดหายไประหว่างวารสารสองฉบับ ต้องสร้างค่า Runout ไว้ใน Datum การตั้งค่า เส้นทางการเจียร และแผนการตรวจสอบ
5. คัดลอกค่าหน้าผลิตภัณฑ์โดยไม่มีขอบเขตผลิตภัณฑ์
Ra 0.05–0.2 μm ปรากฏบนหน้าเพลาที่มีความแม่นยำสูงพิเศษสำหรับตำแหน่งตลับลูกปืน ไม่ควรกลายเป็นบันทึกเริ่มต้นในทุก RFQ ของเพลา เริ่มต้นด้วยความต้องการในการประกอบ จากนั้นใช้ความสามารถของผลิตภัณฑ์ที่เกี่ยวข้องเป็นข้อมูลอ้างอิงความเป็นไปได้
รายการตรวจสอบ RFQ สำหรับผิวเพลามอเตอร์
RFQ ที่ชัดเจนช่วยให้โรงงานมีข้อมูลเพียงพอในการเสนอราคากระบวนการ ไม่ใช่แค่รูปร่างของโลหะ ก่อนส่งแบบวาดเพลามอเตอร์ ให้ตรวจสอบจุดต่อไปนี้
- มีการระบุเกรดวัสดุและสภาวะการรักษาความร้อน
- มีการระบุโซนแบริ่ง ซีล โรเตอร์ เกียร์ พูลเล่ย์ และคัปปลิ้ง
- พื้นผิววิกฤติแต่ละพื้นผิวมีเส้นผ่านศูนย์กลาง ขอบเขตแนวแกน และค่า Ra ที่ชัดเจน
- ความพอดีและการอ้างอิง Datum ที่จำเป็นจะมองเห็นได้บนภาพวาด
- การเบี่ยงเบนหนีศูนย์ ความตรง ความกลม หรือความเป็นทรงกระบอกจะถูกระบุในกรณีที่ฟังก์ชันต้องการ
- รายละเอียดพื้นผิวซีลเป็นไปตามข้อกำหนดซีลหรือระบบที่เลือก
- พื้นที่ที่ไม่ใช้งานไม่ได้ถูกยึดไว้กับพื้นผิวในพื้นที่ที่แคบที่สุดโดยไม่ได้ตั้งใจ
- รวมปริมาณ ระยะตัวอย่าง และความคาดหวังในรายงานการตรวจสอบแล้ว
- พื้นผิวที่ได้รับการป้องกันหรือมีลักษณะสำคัญต่อรูปลักษณ์จะถูกทำเครื่องหมายไว้สำหรับการจัดการและบรรจุภัณฑ์
หากภาพวาดยังอยู่ในขั้นตอนแนวคิด ให้ส่งข้อมูลชิ้นส่วนการผสมพันธุ์ไปด้วย เราสามารถตรวจสอบได้ว่าโซนใดจำเป็นต้องกลึง เจียร หรือเก็บผิวละเอียดเพิ่มเติมตามตรรกะ แล้วส่งคำถามกลับก่อนที่จะคิดราคาจากการตีความที่ไม่ถูกต้อง
คำถามที่พบบ่อย
ความหยาบผิวโดยทั่วไปของเพลามอเตอร์คืออะไร?
ไม่มีค่า Ra เดียวสำหรับทุกเพลามอเตอร์หรือทุกพื้นผิวบนเพลาเดียว หน้าผลิตภัณฑ์ปัจจุบันของ Guanshuo เผยแพร่ Ra ≤ 0.8 μm สำหรับผลิตภัณฑ์เพลาเรียบสเตนเลส Ra ≤ 0.4 μm สำหรับเพลาเรียบแบบกราวด์ที่มีความแม่นยำ Ra 0.2–0.4 μm สำหรับเพลาความเร็วสูง และ Ra 0.05–0.2 μm ที่ตำแหน่งแบริ่งของเพลาที่มีความแม่นยำสูงพิเศษ เลือกค่าจากชิ้นส่วนการผสมพันธุ์ ความเร็ว ความพอดี และพื้นผิวการทำงาน แทนที่จะคัดลอกตัวเลขที่ต่ำที่สุด
เพลามอเตอร์ทั้งหมดควรมีค่า Ra เท่ากันหรือไม่
มักจะไม่ เจอร์นัลแบริ่ง ซีลแลนด์ ที่นั่งโรเตอร์ และคุณสมบัติการขับเคลื่อนทำหน้าที่ต่างกัน ให้คำบรรยายภาพพื้นผิวเฉพาะจุดที่สำคัญแก่โซนวิกฤต และใช้การตกแต่งทั่วไปที่ใช้งานได้จริงสำหรับพื้นที่ที่ไม่ได้ใช้งาน ช่วยให้การวาดภาพชัดเจนและหลีกเลี่ยงการจ่ายเงินเพื่อความแม่นยำซึ่งไม่ได้ช่วยในการประกอบ
ค่า Ra ที่ต่ำกว่าหมายความว่าเพลามีคุณภาพดีขึ้นหรือไม่
เฉพาะในกรณีที่ความหยาบด้านล่างรองรับการใช้งานและรูปทรงส่วนที่เหลือถูกต้องเท่านั้น Ra ไม่ได้พิสูจน์เส้นผ่านศูนย์กลาง ความกลม ความเป็นทรงกระบอก ความตรง หรือความเบี่ยงเบนหนีศูนย์ เพลาคุณภาพสูงต้องตรงตามข้อกำหนดด้านการทำงานที่สมบูรณ์ ตัวเลขการตกแต่งพื้นผิวที่น้อยที่สุดเพียงอย่างเดียวไม่ได้ทำให้ดีขึ้น
สามารถขัดค่ารันเอาท์ของเพลาที่ถูกต้องหรือใส่ลูกปืนผิดได้หรือไม่?
ไม่ได้ การขัดเงาสามารถทำให้พื้นผิวละเอียดขึ้นได้ แต่ไม่สามารถทดแทนการควบคุมเส้นผ่านศูนย์กลางและรูปทรงได้ ความพอดีของตลับลูกปืนและการหมุนหนีศูนย์ต้องได้รับจากข้อมูลการตัดเฉือน ลำดับกระบวนการ การตั้งค่าการเจียร และการตรวจสอบที่เหมาะสม
ข้อมูลใดที่ควรมาพร้อมกับคำบรรยายภาพ Ra ของเพลามอเตอร์
ระบุพื้นผิวและความยาวแกนที่แน่นอน จากนั้นรวมความพอดี ข้อมูลอ้างอิง และการควบคุมทางเรขาคณิตที่เกี่ยวข้อง สำหรับพื้นที่ซีล ให้เพิ่มข้อกำหนดทิศทางพื้นผิวหรือพื้นผิวจากการออกแบบซีลที่เลือก ระบุรายงานการตรวจสอบหรือข้อกำหนดในการสุ่มตัวอย่างเมื่อมีผลกระทบต่อการยอมรับคำสั่งซื้อ
ส่งแบบวาดเพลามาให้เรา ไม่ใช่แค่เป้าหมาย Ra
ทำเครื่องหมายตลับลูกปืน ซีล และพื้นผิวที่พอดีหากไม่ชัดเจน ทีมผู้ผลิตของ Guanshuo สามารถตรวจสอบโซนการทำงาน เส้นทางการบด และจุดตรวจสอบก่อนเสนอราคา
ขอรีวิวการวาดภาพ