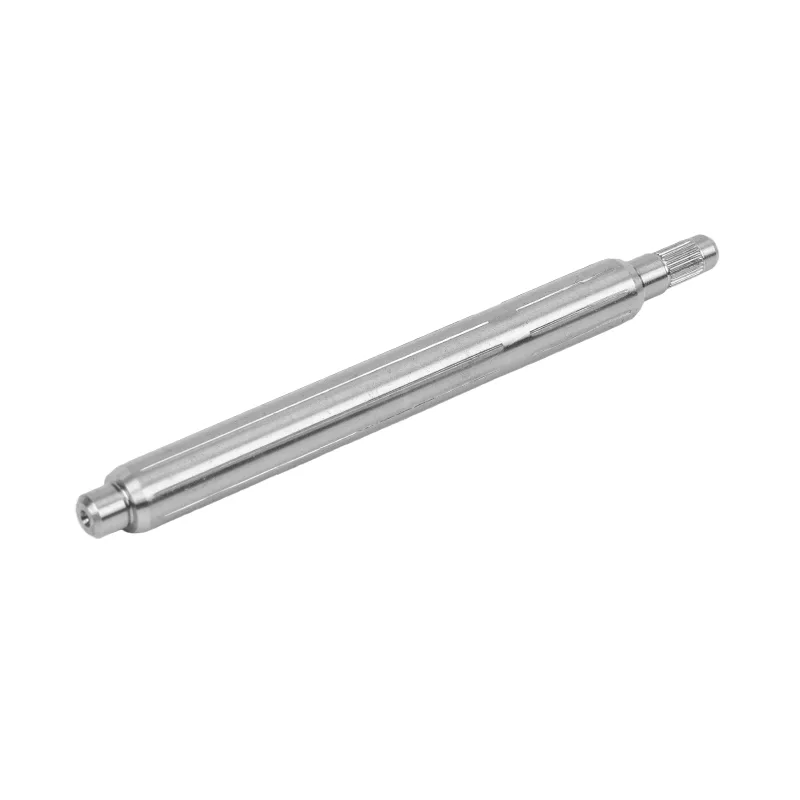
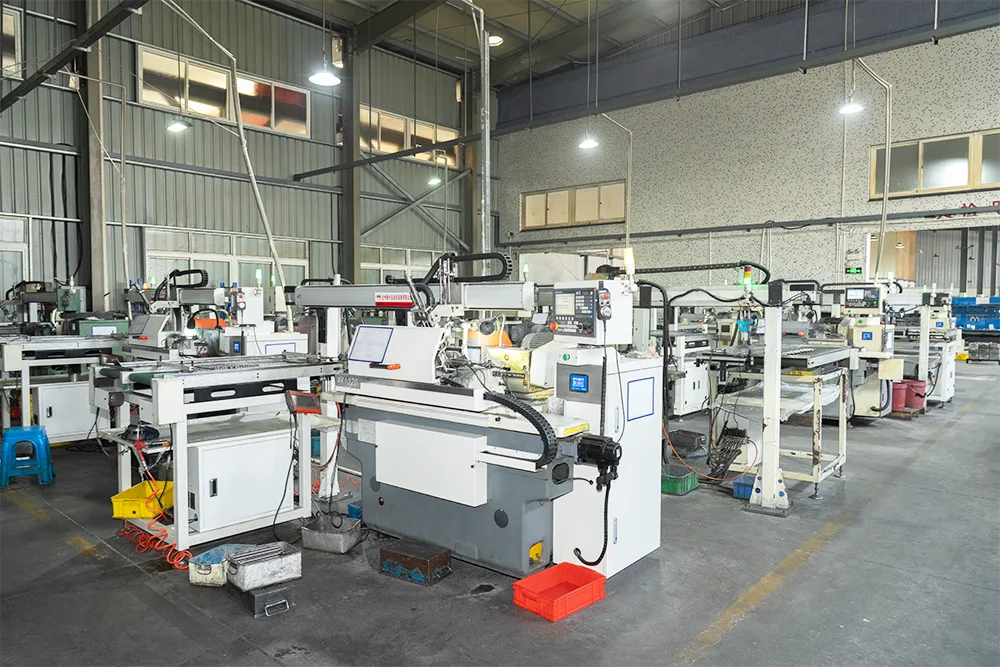
เพลามอเตอร์อาจดูสะอาดและยังมีความผิดปกติในส่วนที่มอเตอร์ต้องการให้ถูกต้อง รายงานการตรวจสอบที่เป็นประโยชน์จะเชื่อมโยงแบบร่างกับผลลัพธ์ที่วัดได้ แสดงให้เห็นว่าคุณลักษณะใดบ้างที่ได้รับการตรวจสอบ และทำให้ชัดเจนว่าหลักฐานครอบคลุมตัวอย่างหนึ่งตัวอย่างหรือชุดการผลิต

การตรวจสอบมักจะได้รับการพูดคุยกันในตอนท้ายของโครงการเพลา หลังจากที่วัสดุ การอบชุบ และราคาได้รับการตกลงกันเรียบร้อยแล้ว นั่นสายแล้ว ซัพพลายเออร์ไม่สามารถสร้างแผนการควบคุมที่เหมาะสมได้จนกว่าผู้ซื้อจะทำเครื่องหมายพื้นผิวและคุณสมบัติที่สำคัญต่อการประกอบ
รายงานที่เป็นประโยชน์มุ่งเน้นไปที่คำถามเชิงปฏิบัติข้อหนึ่ง: เพลานี้ตรงตามภาพวาดเกี่ยวกับคุณสมบัติที่ควบคุมความพอดี การหมุน การสึกหรอ และการถ่ายโอนแรงบิดหรือไม่
เริ่มจากการวาดภาพ ไม่ใช่ห้องตรวจ
แผนการตรวจสอบเริ่มต้นด้วยการแก้ไขแบบร่าง ขนาดที่ระบุเพียงอย่างเดียวไม่เพียงพอ ผู้ตรวจสอบยังต้องการความคลาดเคลื่อน ข้อมูล ตำแหน่งการวัด ข้อกำหนดพื้นผิวสำเร็จ สภาวะการรักษาความร้อน และหมายเหตุพิเศษใดๆ ที่เกี่ยวข้องกับคุณลักษณะดังกล่าว
พิจารณาเพลามอเตอร์แบบสเต็ปที่มีเจอร์นัลแบริ่งสองตัว หน้าซีล และรูสลัก การวัดเส้นผ่านศูนย์กลางที่เปิดเผยทั้งหมดให้มีความลึกเท่ากันทำให้เสียเวลาและยังคงพลาดความสัมพันธ์ที่สำคัญได้ เจอร์นัลแบริ่งทั้งสองอาจจำเป็นต้องทำงานบนแกนเดียว หน้าซีลอาจต้องมีการตกแต่งพื้นผิวตามที่กำหนด ร่องสลักอาจต้องมีการตรวจสอบความกว้าง ความลึก และตำแหน่งโดยเทียบกับ Datum งานตรวจสอบเหล่านี้เป็นงานตรวจสอบที่แตกต่างกันแม้ว่าจะเป็นงานชิ้นเดียวก็ตาม
จับคู่การตรวจสอบกับขั้นตอนการผลิต
การตรวจสอบขั้นสุดท้ายไม่สามารถแก้ไขปัญหาที่เริ่มต้นด้วยวัสดุที่ไม่ถูกต้องหรือการตั้งค่าที่เข้าใจผิดได้ แผนที่แข็งแกร่งกว่าจะตรวจสอบเมื่อมีความเสี่ยงที่เกี่ยวข้องปรากฏขึ้นเป็นอันดับแรก กวนซั่วตีพิมพ์แล้วเส้นทางการตัดเฉือนเพลาที่มีความแม่นยำเริ่มต้นด้วยการตรวจสอบวัสดุที่เข้ามาและสิ้นสุดในขั้นตอนการตรวจสอบเฉพาะหลังจากการเจียร
| เวที | สิ่งที่ต้องตรวจสอบ | ทำไมมันถึงอยู่ที่นี่ | บันทึกที่เป็นประโยชน์ |
|---|---|---|---|
| วัสดุที่เข้ามา | เกรด ข้อมูลระบุแบทช์ และเอกสารประกอบวัสดุที่ให้มา | การตัดเฉือนไม่สามารถซ่อมแซมวัสดุที่ไม่ตรงกันได้ | ใบรับรองวัสดุที่เชื่อมโยงกับชุดการผลิต |
| การตั้งค่าครั้งแรก | การวาดขนาด ตำแหน่งคุณลักษณะ และ Datum | บทความแรกอาจเปิดเผยข้อผิดพลาดในการตั้งค่าหรือการตีความก่อนที่แบตช์จะทำงาน | รายงานการตรวจสอบบทความแรกด้วยค่าจริง |
| หลังการรักษาความร้อน | ความแข็งและรูปทรงใดๆ ที่อาจเคลื่อนที่ได้ | การอบชุบด้วยความร้อนจะเปลี่ยนสภาพของวัสดุและสามารถเคลื่อนย้ายส่วนที่เรียวได้ | ผลลัพธ์ความแข็งและการตรวจสอบรูปทรงที่ตกลงกันไว้ |
| หลังจากบดแล้ว | เส้นผ่านศูนย์กลางสุดท้าย ความกลม ความเป็นทรงกระบอก ความเบี่ยงเบนหนีศูนย์ ความตรง และผิวสำเร็จ | การเจียรจะกำหนดพื้นผิวการวิ่งขั้นสุดท้าย | รายงานมิติและการตกแต่งพื้นผิว |
| หลังจากงานร่องสลักหรือร่องสลัก | โปรไฟล์ ระยะห่าง ตำแหน่ง ความกว้าง ความลึก การลบมุม และรัศมี ตามที่แบบกำหนด | คุณสมบัติการขับเคลื่อนจะต้องจับคู่กับดุมหรือเกียร์ของลูกค้า | ผลการวัดโปรไฟล์หรือเกียร์ |
| ก่อนจัดส่ง | คุณลักษณะวิกฤตที่ตกลงร่วมกัน เอกลักษณ์ของชิ้นส่วน ปริมาณ และสภาพที่มองเห็นได้ | บันทึกการจัดส่งควรแสดงถึงชิ้นส่วนที่ปล่อยออกมา | การตรวจสอบแบทช์หรือรายงานการปล่อยขั้นสุดท้าย |
สิ่งที่ควรวัดบนเพลามอเตอร์?
ภาพวาดจะตัดสินรายการสุดท้าย แต่เพลามอเตอร์ที่มีความแม่นยำส่วนใหญ่จะรวมการวัดหลายประเภทเข้าด้วยกัน แต่ละคนตอบคำถามที่แตกต่างกัน
เส้นผ่านศูนย์กลางที่สำคัญและพอดี
เจอร์นัลแบริ่ง หน้าซีล ที่นั่งโรเตอร์ และชุดเกียร์ จำเป็นต้องมีเส้นผ่านศูนย์กลางที่วัดได้จริง รายงานที่ระบุว่า "ผ่าน" เท่านั้นจะซ่อนว่ากระบวนการทำงานใกล้ถึงขีดจำกัดความคลาดเคลื่อนเพียงใด ค่าจริงทำให้สามารถตรวจพบการเบี่ยงเบนก่อนที่แบทช์ในภายหลังจะข้ามขีดจำกัดนั้น
ความกลม ความเป็นทรงกระบอก และการเบี่ยงเบนหนีศูนย์
เส้นผ่านศูนย์กลางจะบอกขนาดที่จุดวัด ไม่ได้บอกคุณว่า Journal ทั้งหมดเป็นแบบกลมหรือไม่ พื้นผิวยังคงเป็นทรงกระบอกตามความยาวหรือไม่ หรือ Journal หนึ่งรันจริงกับ Datum อื่นหรือไม่ รายงานควรระบุชื่อคุณลักษณะที่วัดและข้อมูลที่ใช้ การรวมกลุ่มทั้งสามไว้ภายใต้ป้ายกำกับที่คลุมเครือ เช่น "ตรง" ทำให้เกิดพื้นที่สำหรับความขัดแย้ง
ความหยาบผิว
ความหยาบของพื้นผิวเป็นของพื้นผิวที่ระบุชื่อ ผลลัพธ์ Ra เดี่ยวที่ไม่มีตำแหน่งจะใช้งานยากเมื่อเพลามีรอยเจอร์หลายอันและมีหน้าซีล สำหรับมันเพลามอเตอร์เรียบแบบกราวด์แม่นยำ, Guanshuo เผยแพร่ Ra ที่หรือต่ำกว่า 0.4 ไมโครเมตร ไม่ควรคัดลอกค่านั้นไปยังการวาดเพลาทุกอัน ส่วนการใช้งานและการผสมพันธุ์ยังคงเป็นตัวกำหนดความต้องการ
ความแข็ง
ผลความแข็งช่วยยืนยันผลการรักษาความร้อน รายงานควรระบุว่าทำการทดสอบที่ไหนและเชื่อมโยงกับข้อกำหนดการวาดภาพ หากพื้นที่ที่แตกต่างกันของเพลาได้รับการบำบัดที่แตกต่างกัน หมายเลขความแข็งที่ไม่มีป้ายกำกับหนึ่งค่าจะไม่สามารถอธิบายชิ้นส่วนทั้งหมดได้
ร่องสลัก ร่องฟัน และคุณสมบัติอื่นๆ ของไดรฟ์
คุณลักษณะสามารถตอบสนองความกว้างหรือขนาดฟันได้และยังคงวางผิดตำแหน่งเมื่อเทียบกับแกนเพลา ร่องสลักอาจต้องมีการตรวจสอบความกว้าง ความลึก ความสมมาตร และตำแหน่ง ร่องฟันอาจต้องมีขนาดฟันและการวัดระยะห่าง Guanshuo แสดงรายการเครื่องฉายภาพสองมิติและศูนย์การวัดเกียร์ในอุปกรณ์ตรวจสอบ ซึ่งรองรับงานการวัดที่แตกต่างกันเหล่านี้
บทความแรก รายงานชุดงาน และการคัดกรองแบบเต็มไม่เหมือนกัน
รายงานการตรวจสอบบทความแรกอนุมัติการตีความและการตั้งค่าชิ้นส่วนใหม่หรือชิ้นส่วนที่เปลี่ยนแปลง ควรครอบคลุมลักษณะการวาดที่จำเป็นเพื่อพิสูจน์ว่ากระบวนการสร้างรูปทรงเรขาคณิตที่ต้องการ ผู้ซื้อตรวจสอบก่อนที่จะปล่อยการผลิตเต็มรูปแบบ
รายงานการตรวจสอบแบทช์มีงานที่แตกต่างออกไป โดยจะบันทึกลักษณะที่ตกลงไว้สำหรับการจัดส่งหรือล็อตการผลิต อาจมีการวัดซ้ำในชิ้นส่วนที่เลือก แต่ขอบเขตขึ้นอยู่กับแผนการตรวจสอบ บทความแรกไม่สามารถพิสูจน์ได้ว่าระยะยาวยังคงมีเสถียรภาพ และตัวอย่างสุดท้ายไม่สามารถอธิบายทุกสิ่งที่เกิดขึ้นระหว่างการวิ่งได้
การคัดกรองแบบเต็มเหมาะสมเมื่อคุณลักษณะมีความสำคัญ ผลที่ตามมาของการหลบหนีอยู่ในระดับสูง หรือการตรวจสอบอัตโนมัติสามารถตรวจสอบได้อย่างมีประสิทธิภาพ รายการกวนซั่วอุปกรณ์ตรวจสอบด้วยแสงอัตโนมัติเต็มรูปแบบควบคู่ไปกับเครื่องมืออื่นๆ การคัดกรองอัตโนมัติสามารถช่วยจับการเบี่ยงเบนของมิติในระหว่างการดำเนินการปริมาณมาก แต่ผู้ซื้อและโรงงานยังคงต้องตกลงกันว่าระบบจะตรวจสอบคุณลักษณะใด
วิธีอ่านรายงานการตรวจสอบเพลามอเตอร์
เริ่มต้นที่ด้านบนของรายงาน ยืนยันหมายเลขชิ้นส่วน การแก้ไขแบบร่าง การอ้างอิงวัสดุหรือชุด วันที่ตรวจสอบ และปริมาณที่แสดง หากข้อมูลระบุตัวตนไม่ตรงกับใบสั่งซื้อและรูปวาด การวัดด้านล่างจะไม่สามารถปล่อยการจัดส่งได้
แล้วอ่านผลทีละแถวเป็นหลักฐาน แถวที่มีประโยชน์ประกอบด้วยคุณลักษณะ ค่าที่กำหนด พิกัดความเผื่อหรือขีดจำกัด ผลลัพธ์จริง หน่วย เครื่องมือหรือวิธีการ และการจัดการ สำหรับการควบคุมทางเรขาคณิต ควรระบุจุดอ้างอิงหรือพื้นผิวด้วย สำหรับกระบวนการแบบหลายคาวิตี้หรือหลายเครื่องจักร รายงานอาจจำเป็นต้องระบุแหล่งที่มาของแต่ละตัวอย่าง
| ช่องรายงาน | คำถามที่ควรตอบ |
|---|---|
| การแก้ไขบางส่วนและการเขียนแบบ | โรงงานได้ตรวจสอบคำจำกัดความเดียวกันกับที่ผู้ซื้ออนุมัติหรือไม่ |
| ลักษณะและที่ตั้ง | มีการตรวจสอบเส้นผ่านศูนย์กลาง เจอร์นัล คุณลักษณะ หรือพื้นผิวใด |
| เล็กน้อยและความอดทน | ขีดจำกัดอะไรกำหนดการยอมรับ? |
| ผลลัพธ์ที่แท้จริง | ส่วนที่วัดได้อยู่ภายในช่วงที่อนุญาตอยู่ที่ไหน |
| หน่วยและวิธีการ | ผู้ตรวจสอบคนอื่นสามารถเข้าใจและทำการตรวจสอบซ้ำได้หรือไม่? |
| เอกลักษณ์และปริมาณตัวอย่าง | หลักฐานครอบคลุมบทความแรกหนึ่งบทความ ตัวอย่างชุดที่เลือก หรือการคัดกรองทั้งหมดหรือไม่ |
| สารวัตร/วันที่/สถานะ | ใครเป็นผู้ออกอัลบั้ม เมื่อไหร่ และผลเป็นอย่างไร? |
มองหาลวดลายแทนที่จะมองหากล่องสีเขียวที่แยกจากกัน หากเส้นผ่านศูนย์กลางทุกจุดอยู่ใกล้ขีดจำกัดเดียวกัน แบทช์อาจผ่านในขณะที่กระบวนการลอยไป ค่าจริงปล่อยให้โรงงานปรับเปลี่ยนก่อนดำเนินการผลิตครั้งต่อไป เครื่องหมายผ่าน/ไม่ผ่านเพียงอย่างเดียวไม่แสดงรูปแบบนั้น
ช่องว่างทั่วไปที่ทำให้รายงานการตรวจสอบอ่อนแอ
ปัญหาต่อไปนี้ทำให้รายงานเชื่อถือได้หรือนำมาใช้ซ้ำได้ยาก:
- รายงานไม่มีการแก้ไขรูปวาด
- มันแสดงเฉพาะเครื่องหมายผ่าน/ไม่ผ่านและไม่มีการวัดจริง
- ปริมาณตัวอย่างหายไป
- มีการรายงานการ Runout โดยไม่มีข้อมูล
- มีการรายงาน Ra โดยไม่ตั้งชื่อพื้นผิวที่ตรวจสอบ
- ความแข็งแสดงไว้โดยไม่มีตำแหน่งทดสอบ
- ผลลัพธ์บทความแรกจะถูกนำเสนอเพื่อเป็นหลักฐานสำหรับชุดการผลิตที่สมบูรณ์
- ใบรับรองวัสดุไม่สามารถเชื่อมโยงกับชิ้นส่วนในการจัดส่งได้
ปัญหาเหล่านี้ไม่ต้องใช้เครื่องจักรราคาแพงกว่าในการซ่อมแซม พวกเขาต้องการข้อตกลงที่ชัดเจนระหว่างผู้ซื้อและซัพพลายเออร์ก่อนที่จะเริ่มการผลิต
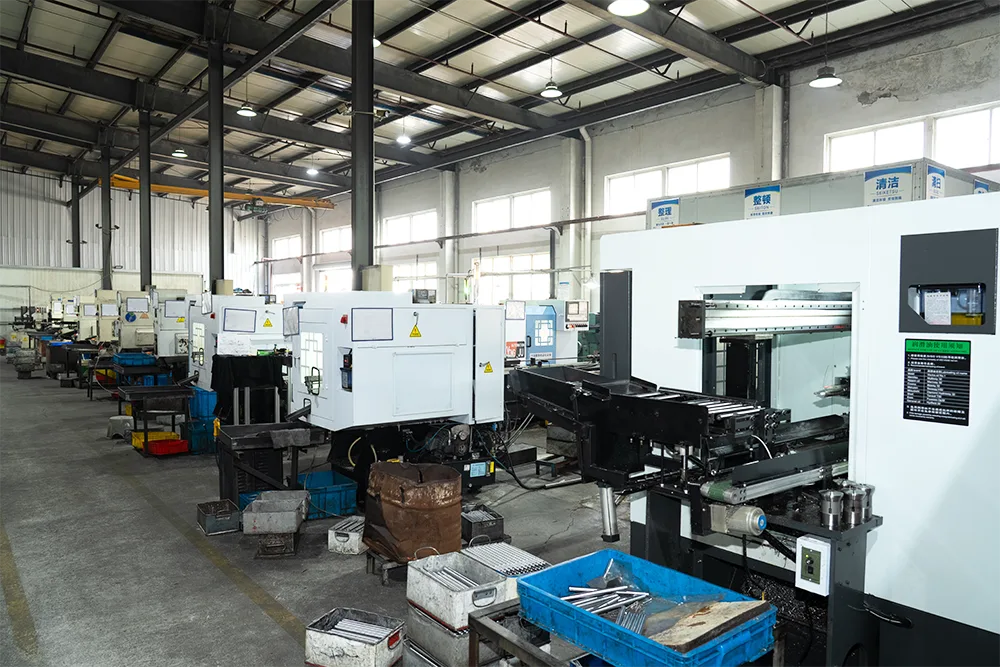
อุปกรณ์โรงงานเบื้องหลังตัวเลข
Guanshuo แสดงรายการเครื่องทดสอบความแข็ง เครื่องฉายภาพสองมิติ เกจวัดพื้นผิว ศูนย์วัดเกียร์ เกจวัดทรงกระบอก และอุปกรณ์ตรวจสอบด้วยแสงอัตโนมัติเต็มรูปแบบ หน้าการบดที่แม่นยำจะจับคู่คุณลักษณะที่เผยแพร่กับเครื่องมือที่เกี่ยวข้อง:
| คุณลักษณะที่ได้รับการเผยแพร่สำหรับเพลาเรียบที่มีการกราวด์อย่างแม่นยำ | ค่าที่เผยแพร่ | รายการอุปกรณ์ตรวจสอบ |
|---|---|---|
| ความหยาบผิว | Ra ที่หรือต่ำกว่า 0.4 ไมโครเมตร | เครื่องทดสอบความหยาบผิว |
| ความแม่นยำของมิติ | เกรด IT5 ถึง IT6 | เครื่องฉายภาพสองมิติ/เครื่องทดสอบความเป็นทรงกระบอก |
| ความตรง | ที่หรือต่ำกว่า 0.01 มม | เครื่องทดสอบความเป็นทรงกระบอก/ศูนย์วัดเกียร์ |
ข้อกำหนดเหล่านี้เป็นข้อกำหนดที่เผยแพร่สำหรับผลิตภัณฑ์และกระบวนการที่ระบุชื่อ ไม่ใช่ค่าเริ่มต้นสากลสำหรับทุกคนเพลามอเตอร์. รายงานเพลาแบบกำหนดเองควรใช้ขีดจำกัดตามแบบของลูกค้าที่ได้รับอนุมัติ อุปกรณ์และแผนการตรวจสอบควรเป็นไปตามแบบดังกล่าว
Guanshuo ขึ้นบัญชีรายชื่อใบรับรองระบบ ISO 9001หน้าใบรับรอง. ใบรับรองระบบการจัดการไม่สามารถแทนที่หลักฐานเฉพาะส่วนได้ รายงานการตรวจสอบ บันทึกวัสดุ และแผนการควบคุมที่ตกลงกันไว้แสดงให้เห็นว่าคำสั่งซื้อแต่ละรายการตรงตามข้อกำหนดหรือไม่

สิ่งที่ต้องระบุใน RFQ ของคุณ
ใส่ข้อกำหนดการตรวจสอบไว้ใน RFQ เพื่อให้ซัพพลายเออร์ทุกรายกำหนดราคาในขอบเขตเดียวกัน หากข้อกำหนดมาถึงหลังจากคำสั่งซื้อ โรงงานอาจจำเป็นต้องตรวจวัดซ้ำ เปลี่ยนแปลงการสุ่มตัวอย่าง หรือเพิ่มเอกสารที่ไม่ได้รวมอยู่ในใบเสนอราคา
- หมายเลขชิ้นส่วน การวาด และการแก้ไข
- เกรดวัสดุและเอกสารประกอบวัสดุที่จำเป็น
- เส้นผ่านศูนย์กลางวิกฤต Datum ความพอดี และการควบคุมทางเรขาคณิต
- ความหยาบของพื้นผิวและพื้นผิวที่แน่นอนที่ใช้
- ข้อกำหนดด้านความแข็งและการรักษาความร้อน
- การตรวจสอบรูกุญแจ ร่องสลัก เกลียว ลบมุม และรัศมีตามแบบที่กำหนด
- ข้อกำหนดการอนุมัติบทความแรก
- ข้อกำหนดในการสุ่มตัวอย่างเป็นกลุ่มหรือแบบเต็มหน้าจอสำหรับคุณสมบัติที่สำคัญ
- รูปแบบรายงานที่จำเป็นและแบบฟอร์มเฉพาะลูกค้า
- ปริมาณต้นแบบ ขนาดชุด และปริมาณรายปี
แผนการตรวจสอบที่ชัดเจนช่วยให้ผู้ซื้อและโรงงานมีคำจำกัดความเดียวกันของเพลาที่ยอมรับได้ นอกจากนี้ยังทำให้การเปรียบเทียบใบเสนอราคาง่ายขึ้น ซัพพลายเออร์รายหนึ่งอาจกำหนดราคาการตรวจสอบขั้นสุดท้ายขั้นพื้นฐาน ในขณะที่อีกรายหนึ่งจะรวมบทความแรก เอกสารประกอบวัสดุ และผลลัพธ์ของแบทช์ที่บันทึกไว้ ราคาต่อหน่วยไม่สามารถเทียบเคียงได้จนกว่าขอบเขตการตรวจสอบจะเทียบเคียงได้
คำถามที่พบบ่อย
รายงานการตรวจสอบเพลามอเตอร์ควรมีอะไรบ้าง?
ควรระบุหมายเลขชิ้นส่วนและการแก้ไขแบบร่าง จากนั้นแสดงรายการคุณลักษณะที่ตรวจสอบ ค่าที่กำหนด พิกัดความเผื่อ ผลลัพธ์จริง หน่วย วิธีการหรือเครื่องมือ ปริมาณตัวอย่าง วันที่ตรวจสอบ และสถานะการยอมรับ ลักษณะเฉพาะของเพลาที่สำคัญมักประกอบด้วยวัสดุ เส้นผ่านศูนย์กลางของตลับลูกปืนและซีล การเบี่ยงเบนหนีศูนย์หรือความเป็นทรงกระบอก ความหยาบของพื้นผิว ความแข็ง และรูปทรงของร่องสลักหรือร่องสลัก
การตรวจสอบสินค้าชิ้นแรกเพียงพอสำหรับใบสั่งผลิตหรือไม่
ไม่ การตรวจสอบในบทความแรกแสดงให้เห็นว่าการตั้งค่าเริ่มต้นสามารถสร้างชิ้นส่วนตามแบบที่ได้รับการอนุมัติได้ ใบสั่งผลิตยังต้องมีการตรวจสอบชุดงานหรือแผนคัดกรองที่ตกลงกันไว้ เพื่อแสดงว่าชิ้นส่วนในภายหลังยังอยู่ภายในขีดจำกัดเดียวกัน รายงานควรระบุให้ชัดเจนว่าผลลัพธ์ครอบคลุมตัวอย่างเดียว ตัวอย่างชุดที่เลือก หรือการคัดกรองทั้งหมด
เหตุใดผลลัพธ์การส่ายจึงควรตั้งชื่อ Datum
การเบี่ยงเบนหนีศูนย์ อธิบายถึงการเคลื่อนที่ของพื้นผิวในขณะที่ชิ้นส่วนหมุนรอบแกนอ้างอิงที่กำหนด หากไม่มี Datum ตัวเลขจะไม่แสดงว่าสมุดรายวันหรือศูนย์ใดที่สร้างแกนนั้น การตั้งชื่อ Datum จะทำให้ผลลัพธ์สามารถทำซ้ำได้และเชื่อมต่อกับส่วนควบคุมทางเรขาคณิตบนแบบร่าง
การคัดกรองแบบเต็มจะเหมาะสมสำหรับเพลามอเตอร์เมื่อใด
การคัดกรองแบบเต็มสามารถพิจารณาคุณลักษณะที่สำคัญ การใช้งานที่มีผลกระทบสูง หรือคุณลักษณะที่อุปกรณ์อัตโนมัติสามารถตรวจสอบได้อย่างมีประสิทธิภาพ ผู้ซื้อและโรงงานควรกำหนดอย่างชัดเจนว่าคุณลักษณะใดที่ได้รับการคัดกรอง ขีดจำกัดใดบ้างที่จะถูกจัดเก็บ มีการจัดเก็บค่าจริงหรือไม่ และวิธีควบคุมชิ้นส่วนที่ถูกปฏิเสธ
Guanshuo แสดงรายการอุปกรณ์ตรวจสอบใดบ้างบนเว็บไซต์
โรงงานของ Guanshuo และหน้าการบดอย่างแม่นยำมีรายชื่อเครื่องทดสอบความแข็ง เครื่องฉายภาพสองมิติ เครื่องทดสอบความหยาบพื้นผิว ศูนย์วัดเกียร์ เครื่องมือทรงกระบอก และอุปกรณ์ตรวจสอบด้วยแสงอัตโนมัติเต็มรูปแบบ เครื่องมือที่ถูกต้องขึ้นอยู่กับคุณลักษณะและรูปวาดของลูกค้าที่ได้รับอนุมัติ
ส่งแบบร่างก่อนที่จะกำหนดแผนการตรวจสอบ
แบ่งปันภาพวาด วัสดุ คุณลักษณะที่สำคัญ ข้อกำหนดของรายงาน และปริมาณที่คาดหวัง Guanshuo สามารถตรวจสอบชิ้นส่วนและเสนอราคาขอบเขตการผลิตและการตรวจสอบร่วมกันได้
ส่ง RFQ เพลามอเตอร์ของคุณ