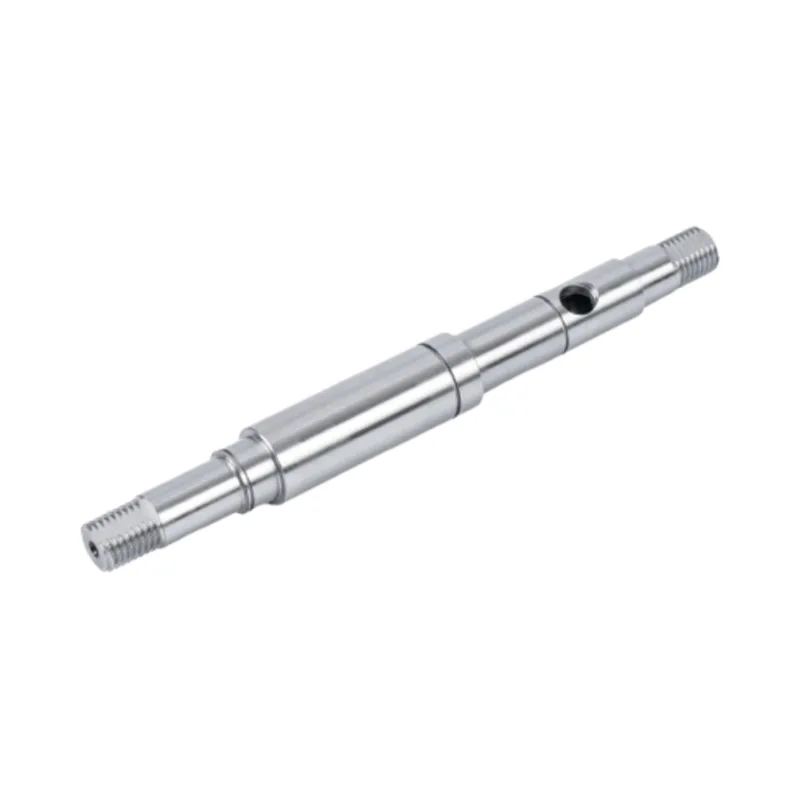
เพลาสามารถปล่อยให้เครื่องกลึงมองตรงและเคลื่อนที่ระหว่างการอบชุบด้วยความร้อน คำถามที่เป็นประโยชน์ไม่ใช่ว่าการเคลื่อนไหวนั้นเป็นเรื่องปกติหรือไม่ อยู่ที่ว่ากระบวนการผลิตมีการควบคุม สต็อกการบด และหลักฐานการตรวจสอบเพียงพอที่จะนำเพลากลับมาที่แบบหรือไม่

การยืดเพลาจะแก้ไขการโค้งงอที่ยังคงอยู่หลังการตัดเฉือนหรือปรากฏขึ้นระหว่างการอบชุบด้วยความร้อน สำหรับเพลามอเตอร์ที่มีความแม่นยำ โดยปกติแล้วจะอยู่หลังจากการชุบแข็งและก่อนการเจียรขั้นสุดท้าย โรงงานจะวัดเพลาตามจุดอ้างอิงที่กำหนดไว้ก่อน จากนั้นใช้การแก้ไขที่มีการควบคุมเมื่อจำเป็น และทำการวัดอีกครั้ง การบดขั้นสุดท้ายจะทำให้วารสารมีขนาดและเสร็จสิ้น แบบร่างที่เป็นประโยชน์ต้องระบุความยาวที่ควบคุม Datum ความตรงหรือพิกัดความเผื่อความหนีศูนย์ และขั้นตอนการผลิตที่ข้อกำหนดใช้
การปรับให้ตรงเป็นหนึ่งในการดำเนินการที่ผู้ซื้อไม่ค่อยเห็นในใบเสนอราคา นั่นไม่ได้ทำให้มันเป็นทางเลือก หากการอบชุบด้วยความร้อน รูปทรงเพรียวบาง หรือคุณสมบัติที่ไม่สม่ำเสมอทำให้เพลาเคลื่อน ก็ยังมีคนตัดสินใจว่าจะแก้ไขเมื่อใด และจะพิสูจน์ผลลัพธ์อย่างไร
จากมุมมองของโรงงาน การยืดผมไม่ใช่ขั้นตอนช่วยเหลือสำหรับชิ้นส่วนที่ไม่ดี เป็นการควบคุมตามแผนระหว่างกระบวนการต่างๆ ที่เปลี่ยนแปลงโลหะตามธรรมชาติ กวนซั่วเส้นทางการตัดเฉือนเพลาที่มีความแม่นยำวางการรักษาความร้อนก่อนยืดผมและบดละเอียด ลำดับดังกล่าวจะปกป้องมิติสุดท้าย แทนที่จะขอให้การดำเนินการก่อนหน้านี้รักษาความแม่นยำไว้ตลอดการเปลี่ยนแปลงทุกครั้งในภายหลัง
เหตุใดเพลาจึงเคลื่อนที่หลังการอบชุบด้วยความร้อน
การตัดเฉือนเอาวัสดุออก การอบชุบด้วยความร้อนจะเปลี่ยนสภาพของวัสดุที่เหลืออยู่ ทั้งสองสามารถคลายหรือกระจายความเค้นภายในได้ ดังนั้นเพลาที่ตรงระหว่างการกลึงหยาบอาจไม่ตรงอีกต่อไปหลังจากการชุบแข็ง ยิ่งชิ้นงานยาวและเรียวมากเท่าไรก็ยิ่งเห็นผลได้ง่ายขึ้น แต่เพลาแบบขั้นสั้นก็สามารถขยับได้เช่นกัน
เรขาคณิตก็มีความสำคัญเช่นกัน เพลาที่มีบ่า ร่องสลัก ร่องสลัก รู หรือส่วนที่มีความหนาต่างกันไม่ร้อนและเย็นเหมือนกระบอกสูบธรรมดา คุณสมบัติเหล่านี้จำเป็นสำหรับการประกอบ แต่ทำให้การวางแผนกระบวนการเป็นเรื่องที่ยุ่งยากน้อยลง ดังนั้นเราจึงไม่ถือว่าการยืดผมเป็นการดำเนินการกดแบบแยกส่วน เราเชื่อมโยงกับการเผื่อสต็อก การเลือกข้อมูล และปริมาณวัสดุที่ยังคงมีอยู่สำหรับการเจียร
หากการวาดเรียกร้องให้มีการวิ่งขั้นสุดท้ายที่จำกัด แผนการที่เลวร้ายที่สุดคือการทำเจอร์นัลทุกรายการให้เสร็จก่อนการบำบัดความร้อน และหวังว่าเพลาจะคงอยู่ที่เดิม เราต้องการทิ้งความเที่ยงตรงขั้นสุดท้ายไว้สำหรับการดำเนินการหลังจากการชุบแข็ง มันทำให้กระบวนการต้องไปที่ไหนสักแห่งเมื่อโลหะเคลื่อนที่
ในกรณีที่การยืดผมเหมาะกับการผลิต
เส้นทางทั้งหมดขึ้นอยู่กับวัสดุและการออกแบบเพลา แต่ลำดับด้านล่างจะอธิบายงานของแต่ละขั้นตอน เป็นไปตามกระบวนการที่ใช้ใน Guanshuo's แล้วขั้นตอนการทำงานของเครื่องจักรเพลา.
| ขั้นตอนการผลิต | เกิดอะไรขึ้นกับเพลา | เหตุใดจึงสำคัญต่อความตรง |
|---|---|---|
| การตรวจสอบวัสดุที่เข้ามา | มีการตรวจสอบเกรดวัสดุและสภาพของแท่งก่อนตัด | กระบวนการเสียงเริ่มต้นด้วยวัสดุที่ตรงกับภาพวาดและแผนการรักษาความร้อน |
| การกลึงและการกัดซีเอ็นซี | ลักษณะเส้นผ่านศูนย์กลาง ขั้น เกลียว และตัวขับเคลื่อนเป็นแบบหยาบหรือกึ่งสำเร็จรูป | วารสารสำคัญจะเก็บสต็อกไว้เพียงพอสำหรับการบดในภายหลัง |
| การรักษาความร้อน | เพลาได้รับกระบวนการชุบแข็งตามที่กำหนด | ชิ้นส่วนอาจเคลื่อนที่เมื่อความเค้นเปลี่ยนแปลงระหว่างการให้ความร้อนและความเย็น |
| การยืดผม | มีการวัดเพลา แก้ไขตามที่จำเป็น และวัดอีกครั้ง | การดำเนินการจะช่วยลดการโค้งงอก่อนที่วัสดุสุดท้ายจะถูกนำออกจากวารสาร |
| การบดที่แม่นยำ | การเจียรแบบทรงกระบอกหรือแบบไร้ศูนย์กลางทำให้เส้นผ่านศูนย์กลางควบคุมได้จนถึงขนาดและการตกแต่งขั้นสุดท้าย | การเจียรจะปรับแต่งรูปทรงขั้นสุดท้ายและลบค่าเผื่อที่วางแผนไว้ |
| การตรวจสอบขั้นสุดท้าย | ขนาด ความตรงหรือความเบี่ยงเบนหนีศูนย์ เสร็จสิ้น และลักษณะการวาดอื่นๆ จะถูกบันทึก | ผลลัพธ์จะถูกตรวจสอบในระบบ Datum เดียวกันกับที่วาดไว้ |
คำสั่งนี้มีประโยชน์มากกว่าคำสัญญาที่คลุมเครือว่าเพลาจะถูก "ตรวจสอบ" โดยจะแจ้งให้ผู้ซื้อทราบเมื่อมีการสร้างรูปทรงเรขาคณิตและเมื่อได้รับการตรวจสอบแล้ว นอกจากนี้ยังเผยให้เห็นช่องว่างของราคาเสนอทั่วไป: ซัพพลายเออร์สองรายอาจกำหนดราคาภาพวาดเดียวกัน แต่รายหนึ่งอาจรวมการแก้ไขหลังการให้ความร้อนและการบันทึกการตรวจสอบขั้นสุดท้าย ในขณะที่อีกรายใช้เส้นทางที่ง่ายกว่า
กำหนดความหมายของคำว่าตรงก่อนเริ่มการผลิต
คำว่า "ตรง" ฟังชัดจนผู้ตรวจสอบต้องวัด ก้านอาจมีเส้นกึ่งกลางตรงแต่การวิ่งของเจอร์นัลไม่ดี วารสารสามารถหมุนได้ด้วยตัวเองและยังคงนั่งอยู่นอกแกนที่กำหนดโดยที่นั่งลูกปืน เส้นผ่านศูนย์กลางธรรมดาที่ยาวอาจต้องมีการตรวจสอบความตรงโดยตรง ในขณะที่มอเตอร์ที่ประกอบแล้วอาจสนใจว่าเจอร์นัลทั้งสองหมุนด้วยกันอย่างไรมากกว่า
| ความต้องการ | มันอธิบายอะไร | คำถามที่คนวาดต้องตอบ |
|---|---|---|
| ความตรง | องค์ประกอบของเส้นตรงหรือแกนเพลาอยู่ห่างจากสภาวะที่เป็นเส้นตรงเพียงใด | พื้นผิวหรือแกนใดที่ถูกควบคุม และมีความยาวเท่าใด |
| วิ่งหนี | พื้นผิวจะเปลี่ยนแปลงไปมากเพียงใดในขณะที่เพลาหมุนรอบแกนอ้างอิงที่กำหนดไว้ | วารสารหรือศูนย์ใดกำหนดแกนหมุน? |
| ความเป็นทรงกระบอก | รูปแบบของพื้นผิวทรงกระบอกเดียวโดยไม่ต้องใช้ Datum แยกกัน | วารสารใดที่ต้องการการควบคุมแบบฟอร์ม |
| เส้นผ่านศูนย์กลางและความพอดี | ขนาดวารสารที่เสร็จแล้วและขนาดที่เข้าคู่กับลูกปืน ซีล หรือดุม | ความอดทนใดที่ใช้หลังจากการเจียร? |
การควบคุมเหล่านี้เกี่ยวข้องกัน แต่ไม่สามารถใช้แทนกันได้ นี่คือจุดที่บางครั้งเราต้องทำให้โปรเจ็กต์ช้าลงก่อนจึงจะเร่งความเร็วได้ หากภาพวาดระบุว่า "ความตรง 0.01" โดยไม่ได้ระบุช่วงที่ควบคุมหรือสภาวะการวัด เราจะเปลี่ยนข้อความนั้นให้เป็นคำสั่งในการตรวจสอบก่อน มิฉะนั้นผู้ซื้อและโรงงานสามารถผลิตหมายเลขที่แตกต่างจากเพลาเดียวกันได้
วงยืดโรงงานวัดได้ถูกต้องวัดใหม่
วงยืดผมที่สมเหตุสมผลเริ่มต้นด้วยการวัด ไม่ใช่แรง ผู้ปฏิบัติงานจำเป็นต้องระบุตำแหน่งการโค้งงอ ทำความเข้าใจแกนอ้างอิง และรู้ว่ากระบวนการต่อไปสามารถยอมรับการแก้ไขได้มากเพียงใด การใช้การแก้ไขโดยไม่มีข้อมูลดังกล่าวสามารถย้ายข้อผิดพลาดแทนที่จะลดขนาดลง
1. สร้างข้อมูลอ้างอิง
เพลาได้รับการรองรับหรือวางในลักษณะที่ตรงกับลอจิก Datum ของภาพวาด บนเพลามอเตอร์แบบสเต็ป เจอร์นัลแบริ่งทั้งสองอาจมีความสำคัญมากกว่าส่วนตรงกลางที่ไม่ได้ใช้ ในการออกแบบอื่น รูตรงกลางอาจสร้างแกนการตัดเฉือน การตั้งค่าการตรวจสอบต้องเป็นไปตามข้อกำหนดด้านการทำงาน
2. วาดแผนที่โค้ง
เพลาจะถูกหมุนหรือสแกนเพื่อค้นหาค่าเบี่ยงเบนสูงสุดและตำแหน่งตามความยาว การอ่านค่าครั้งเดียว ณ ตำแหน่งเดียวไม่สามารถอธิบายเพลาที่มีหลายขั้นตอนได้ ผู้ปฏิบัติงานตรวจสอบระยะที่ควบคุมและให้ความสนใจกับการเปลี่ยนบริเวณใกล้กับไหล่ ร่อง และส่วนที่ผ่านความร้อน
3. ใช้การแก้ไขแบบควบคุม
การแก้ไขจะมุ่งเป้าไปที่การโค้งงอที่วัดได้ แรงเท่าใดและตำแหน่งที่จะใช้ขึ้นอยู่กับสภาพของวัสดุ เส้นผ่านศูนย์กลาง ความยาว และรูปทรง ด้วยเหตุนี้สูตรยืดผมแบบสากลจึงไม่มีประโยชน์ ผู้ปฏิบัติงานทำงานจากชิ้นส่วนจริง แทนที่จะคัดลอกตัวเลขคงที่จากเพลาอื่น
4. ตรวจสอบอีกครั้งก่อนบด
เพลาจะกลับสู่ลอจิกการวัดเดิมหลังการแก้ไข หากพร้อมสำหรับการเจียร จะต้องมีสต็อกในวารสารเพียงพอเพื่อทำความสะอาดพื้นผิวและให้ได้ขนาดสุดท้าย การยืดผมและการเจียรเป็นการดำเนินการแยกกัน แต่ใช้งบประมาณค่าเผื่อเดียวกัน
อย่าตัดสินการยืดผมด้วยรูปลักษณ์ของชิ้นส่วนบนม้านั่ง ตัดสินโดยการอ่านซ้ำซึ่งเชื่อมโยงกับภาพวาด จากนั้นยืนยันผลลัพธ์สุดท้ายหลังจากการเจียร

สิ่งที่บดได้และแก้ไขไม่ได้
การบดขั้นสุดท้ายทำหน้าที่สำคัญสองประการ มันทำให้เส้นผ่านศูนย์กลางการวิ่งเป็นขนาดที่เสร็จแล้ว และปรับปรุงรูปทรงและพื้นผิวที่หลงเหลือจากขั้นตอนก่อนหน้า Guanshuo ใช้ทั้งการเจียรทรงกระบอก CNC และการเจียรแบบไร้ศูนย์กลาง วิธีการที่ถูกต้องนั้นขึ้นอยู่กับแต่ละส่วน
การเจียรทรงกระบอกเหมาะกับเพลาแบบขั้นบันไดและแบบมีบ่า เนื่องจากสามารถเก็บเจอร์นัลให้เสร็จโดยสัมพันธ์กับแกนที่กำหนด การเจียรแบบไร้ศูนย์กลางมีประสิทธิภาพสำหรับเส้นผ่านศูนย์กลางธรรมดายาวที่ไม่ต้องใช้ศูนย์กลาง หน้าการบดที่มีความแม่นยำของ Guanshuo ระบุความแม่นยำมิติ IT5 ถึง IT6 ความหยาบของพื้นผิวจนถึง Ra 0.4 ไมโครเมตร และความตรงภายใน 0.01 มม. สำหรับเพลามอเตอร์เรียบแบบกราวด์แม่นยำ.
การเจียรยังต้องมีเงื่อนไขการเริ่มต้นที่สมจริง หากช่องว่างที่แข็งแล้วโค้งงออย่างรุนแรง การดึงวัสดุออกจากด้านสูงจนดูตรงอาจทำให้พื้นที่อื่นเหลือน้อยเกินไปหรือนำวารสารที่มีขนาดต่ำกว่านี้ เราอยากจะแก้ไขเส้นกึ่งกลางก่อน และใช้การเจียรเพื่องานที่แม่นยำตามที่ตั้งใจจะทำ
การลบการตรวจสอบความตรงระหว่างกลางอาจทำให้เส้นทางดูสั้นลง นอกจากนี้ยังสามารถส่งช่องว่างที่มีการแข็งตัวแบบโค้งงอไปยังกระบวนการเจียรที่มีราคาแพงได้ การตรวจสอบอย่างรวดเร็วก่อนการเจียรจะปกป้องมูลค่าได้มากกว่าการตรวจสอบแบบเดียวกันที่ดำเนินการหลังจากการตกแต่งทั้งหมดเสร็จสิ้นแล้วเท่านั้น
รูปทรงของเพลาใดที่ต้องให้ความสนใจมากกว่านี้
ไม่มีเส้นผ่านศูนย์กลางหรือความยาวเส้นเดียวที่ทำให้จำเป็นต้องยืดผมแบบกะทันหัน เราพิจารณารูปทรงและกระบวนการทั้งหมด ก้านเรียบยาวมีพฤติกรรมแตกต่างจากเพลาสั้นที่มีบ่าหนัก ร่องสลักหรือร่องสลักจะเปลี่ยนส่วนนี้ รูกากบาทเอาวัสดุออกจากบริเวณหนึ่ง การชุบแข็งเฉพาะจุดสามารถสร้างรูปแบบความเค้นที่แตกต่างจากการรักษาทั่วทั้งส่วนได้
เงื่อนไขต่อไปนี้สมควรได้รับการตรวจสอบความตรงอย่างชัดเจนระหว่างการเสนอราคาและการวางแผนบทความแรก:
- เพลายาวที่มีเส้นผ่านศูนย์กลางเล็กสัมพันธ์กับความยาว
- เพลาขั้นบันไดที่มีการเปลี่ยนแปลงขนาดใหญ่ในส่วน
- เพลาที่มีร่องสลัก ร่องสลัก แฟลตหรือรูขวาง
- ชิ้นส่วนที่มีการคลายตัวแน่นระหว่างวารสารแบริ่งสองอัน
- เพลาที่ได้รับการชุบแข็งก่อนการบดขั้นสุดท้าย
- เพลามอเตอร์ความเร็วสูงซึ่งมีข้อผิดพลาดของแกนเล็กน้อยส่งผลต่อการหมุน
รายการนั้นไม่ใช่กฎการปฏิเสธอัตโนมัติ มันบอกเราว่าควรให้ความสนใจด้านวิศวกรรมที่ไหน Guanshuo ผลิตเพลามอเตอร์แบบเรียบ แบบขั้นบันได แบบร่องสลัก แบบร่อง แบบกลวง และแบบพิเศษ ดังนั้นการวางแผนกระบวนการจึงต้องเป็นไปตามแบบร่างแต่ละแบบ แทนที่จะเป็นเส้นทางมาตรฐานเดียวสำหรับทุกรูปทรง
วิธีการตรวจสอบผล
การตรวจสอบขั้นสุดท้ายควรตอบคำถามแคบๆ: เพลาตรงตามแบบในสภาพที่ลูกค้าจะได้รับหรือไม่ รายงานต้องการหมายเลขชิ้นส่วนและการแก้ไขแบบร่าง คุณลักษณะควบคุม ข้อกำหนดเล็กน้อย ผลลัพธ์จริง อุปกรณ์ตรวจวัด และขั้นตอนการตรวจสอบ
อุปกรณ์ตรวจสอบของ Guanshuo ประกอบด้วยเครื่องทดสอบความแข็ง เครื่องฉายภาพสองมิติ เกจวัดความหยาบผิว ศูนย์วัดเกียร์ และเกจวัดทรงกระบอก นอกจากนี้โรงงานยังดำเนินการอุปกรณ์ตรวจสอบด้วยแสงอัตโนมัติเต็มรูปแบบอีกด้วย เครื่องมือเหล่านี้ทำหน้าที่ต่างกัน เกจวัดความหยาบไม่สามารถพิสูจน์ความรันเอาท์ได้ และผลลัพธ์ของเส้นผ่านศูนย์กลางไม่สามารถพิสูจน์ได้ว่าเจอร์นัลสองอันใช้แกนร่วมกัน

สำหรับเพลาใหม่ เราต้องการตกลงในเรื่องตรรกะการวัดก่อนที่จะสร้างบทความแรก นั่นหมายความว่าข้อมูล ช่วงที่ควบคุม ขั้นตอนการตรวจสอบ และกฎการสุ่มตัวอย่างมีความชัดเจนอยู่แล้ว หากผู้ซื้อต้องการการอ่านหลังการรักษาความร้อนและหลังการเจียร คำขอนั้นจะอยู่ใน RFQ ไม่ควรปรากฏขึ้นหลังจากแบทช์เสร็จสมบูรณ์
สิ่งที่ต้องใส่ในรูปวาดและ RFQ
ซัพพลายเออร์ไม่สามารถอ้างอิงเส้นทางการยืดผมและการตรวจสอบที่เชื่อถือได้จากพิกัดความเผื่อที่แยกได้ ส่งแบบที่สมบูรณ์และอธิบายวิธีการทำงานของเพลาในชุดประกอบ ข้อมูลต่อไปนี้ช่วยให้โรงงานสามารถเชื่อมต่อความต้องการด้านการทำงานกับการผลิตได้
- หมายเลขชิ้นส่วน การแก้ไขแบบร่าง และปริมาณประจำปีหรือชุด;
- เกรดวัสดุและการบำบัดความร้อนที่ต้องการ
- ข้อกำหนดด้านความแข็งขั้นสุดท้ายตามความเหมาะสม
- วารสารควบคุม ข้อมูล และช่วงการวัด
- ความตรง ความเบี่ยงเบนหนีศูนย์ ความเป็นทรงกระบอก และค่าความคลาดเคลื่อนของเส้นผ่านศูนย์กลางที่ใช้แต่ละอย่าง
- ความหยาบของพื้นผิวบนพื้นผิวแบริ่ง ซีล หรือเลื่อน
- ลักษณะต่างๆ เช่น ไหล่ ร่องสลัก ร่องฟัน เกลียว และรูไขว้
- ขั้นตอนการตรวจสอบ แผนการสุ่มตัวอย่าง และรูปแบบรายงานที่ต้องการ
- ความเร็วในการประกอบหรือฟังก์ชั่นเมื่อเปลี่ยนพื้นผิวที่สำคัญที่สุด
การตั้งค่าของเรานั้นเรียบง่าย: แสดงแกนการทำงานให้เราดู แทนที่จะส่งเฉพาะชุดของมิติ เมื่อเรารู้ว่าพื้นผิวใดตำแหน่งของโรเตอร์ แบริ่ง ซีล หรือดุม เราสามารถเลือกเส้นทางที่ปกป้องความสัมพันธ์เหล่านั้นผ่านการอบชุบ การยืด การเจียร และการตรวจสอบ
หากต้องการดูลำดับการผลิตที่กว้างขึ้น ให้ใช้คู่มือการตัดเฉือนแบบสถานีต่อสถานี. หากงานที่ทำทันทีเป็นเพลาความแม่นยำธรรมดาหน้าเจียรเพลามอเตอร์เรียบให้ข้อกำหนดและอุปกรณ์สำเร็จรูปที่เกี่ยวข้อง
คำถามที่พบบ่อย
ควรยืดเพลามอเตอร์เมื่อใด?
ควรตรวจสอบเพลามอเตอร์เพื่อความตรงหลังการดำเนินการใดๆ ที่สามารถเคลื่อนย้ายโลหะได้ โดยเฉพาะการอบชุบด้วยความร้อน หากจำเป็นต้องมีการแก้ไข โดยปกติควรเกิดขึ้นก่อนการเจียรขั้นสุดท้าย เพื่อให้วารสารยังคงมีสต็อกเพียงพอที่จะได้ขนาดและรูปทรงที่เสร็จแล้ว
ความตรงของเพลาเหมือนกับการเบี่ยงเบนหนีศูนย์หรือไม่?
ไม่ ความตรงจะควบคุมองค์ประกอบของเส้นหรือแกน ในขณะที่ความเบี่ยงเบนจะวัดความแปรผันของพื้นผิวในขณะที่เพลาหมุนรอบแกน Datum ที่กำหนด การเขียนแบบอาจต้องใช้อย่างใดอย่างหนึ่งหรือทั้งสองอย่าง ขึ้นอยู่กับว่าตลับลูกปืน ซีล โรเตอร์ หรือดุมวางตำแหน่งบนเพลาอย่างไร
การเจียรสามารถยืดเพลาที่งอให้ตรงได้หรือไม่?
การเจียรสามารถปรับแต่งรูปทรงขั้นสุดท้ายและกำจัดวัสดุตามจำนวนที่วางแผนไว้ได้ แต่ไม่ควรใช้เพื่อซ่อนการโค้งงอที่มากเกินไปในช่องว่างที่แข็งตัว หากต้องนำวัสดุออกจากด้านใดด้านหนึ่งมากเกินไป วารสารอาจสูญเสียสต็อกหรืองานพิมพ์ที่ต่ำกว่าขนาด การยืดผมควรทำให้เพลาอยู่ในสภาพที่สามารถควบคุมการเจียรขั้นสุดท้ายได้
Guanshuo สามารถบรรลุความตรงได้เพียงใดบนเพลามอเตอร์ที่เรียบกับพื้น
Guanshuo ระบุความตรงภายใน 0.01 มม. สำหรับเพลามอเตอร์เรียบที่กราวด์อย่างแม่นยำ หน้าผลิตภัณฑ์เดียวกันระบุความแม่นยำของขนาด IT5 ถึง IT6 และความหยาบของพื้นผิวจนถึง Ra 0.4 ไมโครเมตร ข้อกำหนดสำหรับรูปทรงของเพลาแบบอื่นควรได้รับการตรวจสอบโดยเทียบกับรูปวาด
ฉันควรส่งข้อมูลใดสำหรับใบเสนอราคาการยืดเพลา?
ส่งแบบที่สมบูรณ์พร้อมวัสดุ การอบชุบด้วยความร้อน Datum ความยาวที่ควบคุม ความตรงหรือความทนทานต่อความเบี่ยงเบน ขนาดสมุดขั้นสุดท้าย ผิวสำเร็จของพื้นผิว และข้อกำหนดในการตรวจสอบ รวมฟังก์ชันของเพลาและปริมาณการผลิตเพื่อให้โรงงานสามารถวางแผนการยืด การเจียร และการรายงานเป็นเส้นทางเดียว
ทำให้ความต้องการความตรงสามารถวัดได้
ส่ง Guanshuo แบบวาดเพลามอเตอร์ ข้อกำหนดการรักษาความร้อน และบันทึกการตรวจสอบ ทีมงานของเราสามารถตรวจสอบโครงสร้าง Datum และวางแผนลำดับการตัดเฉือน การยืด การเจียร และการตรวจสอบความถูกต้องรอบชิ้นส่วนที่เสร็จแล้ว
ส่ง RFQ เพลามอเตอร์ของคุณ