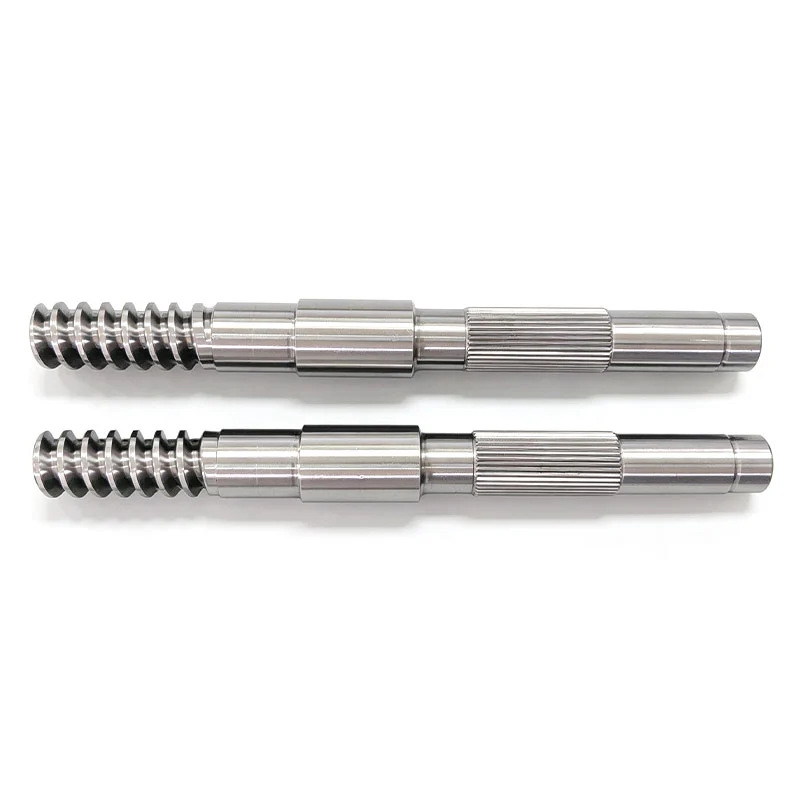
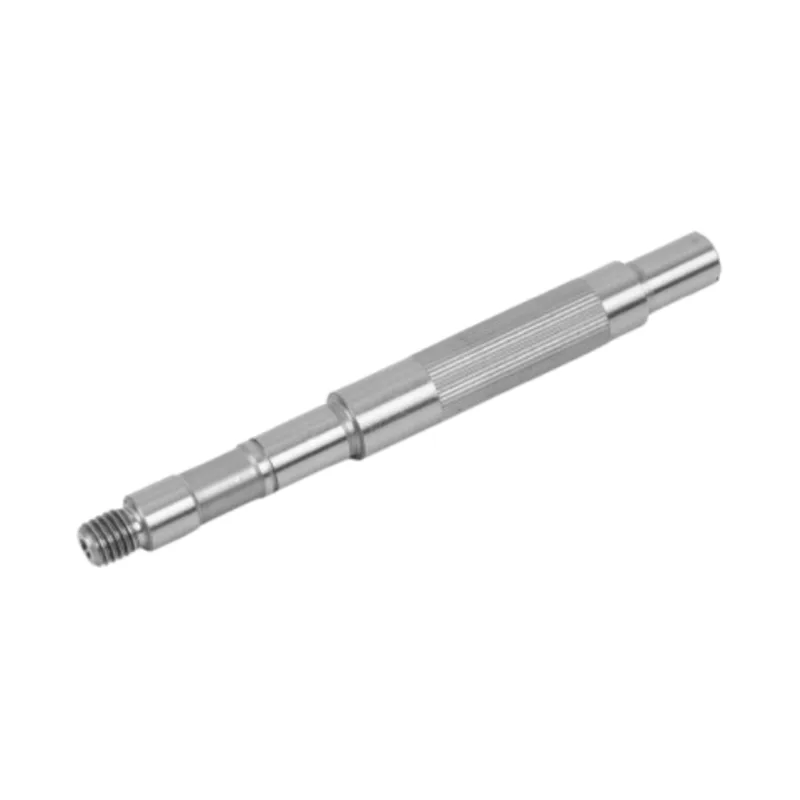
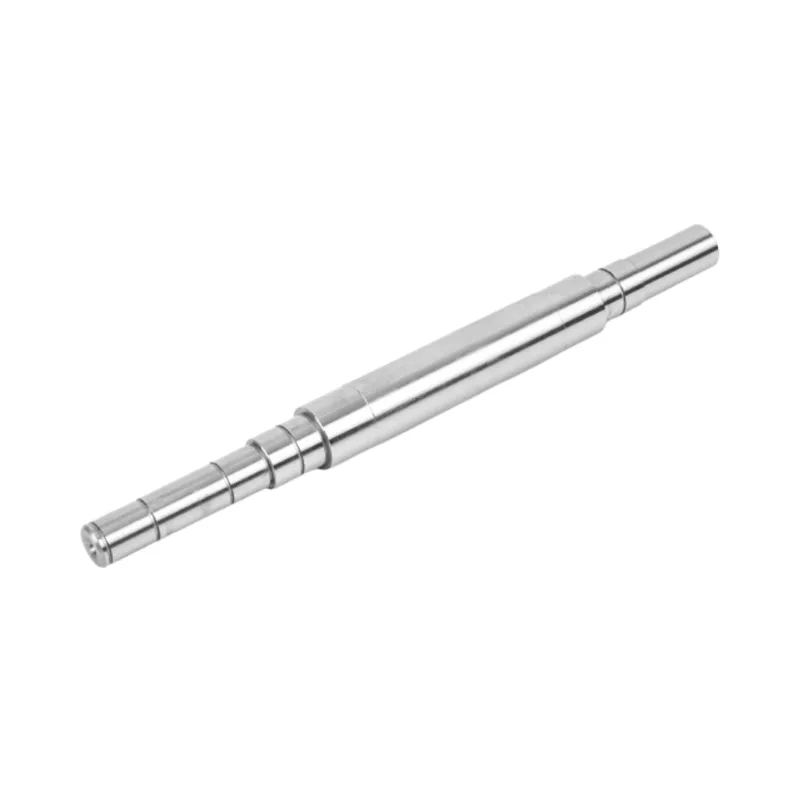
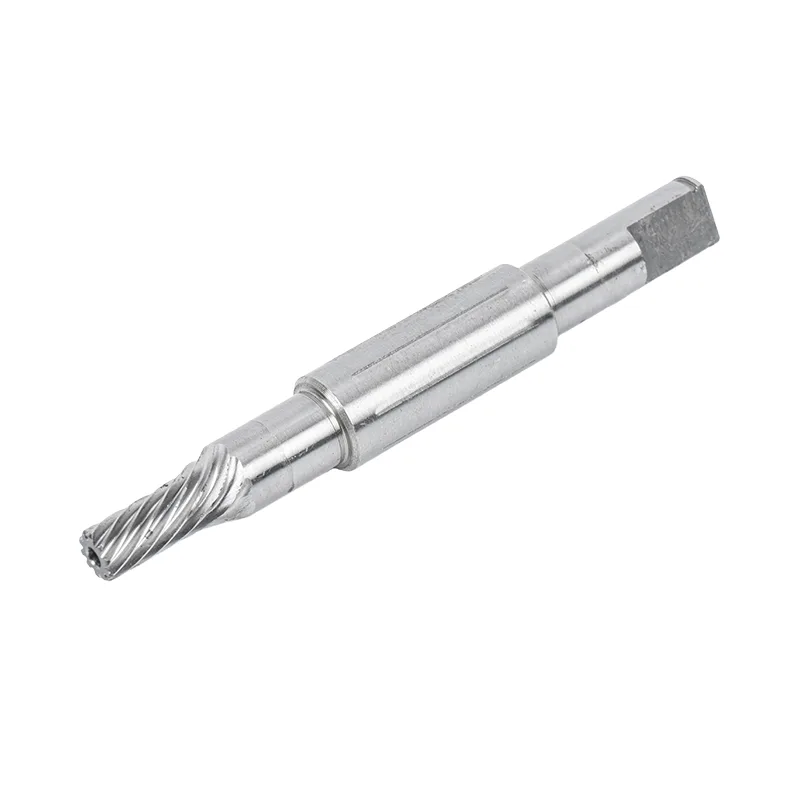
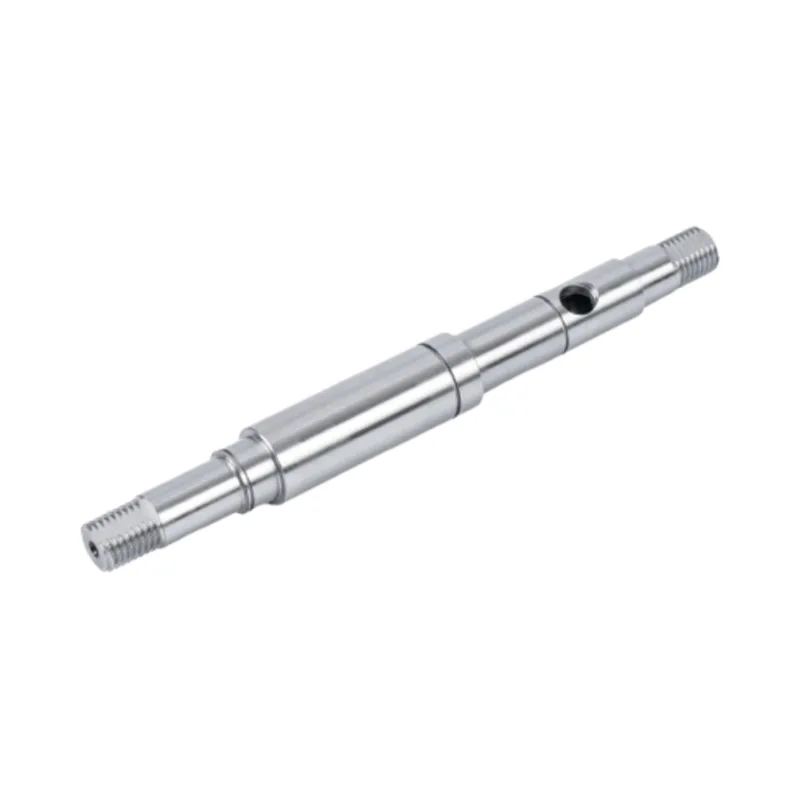
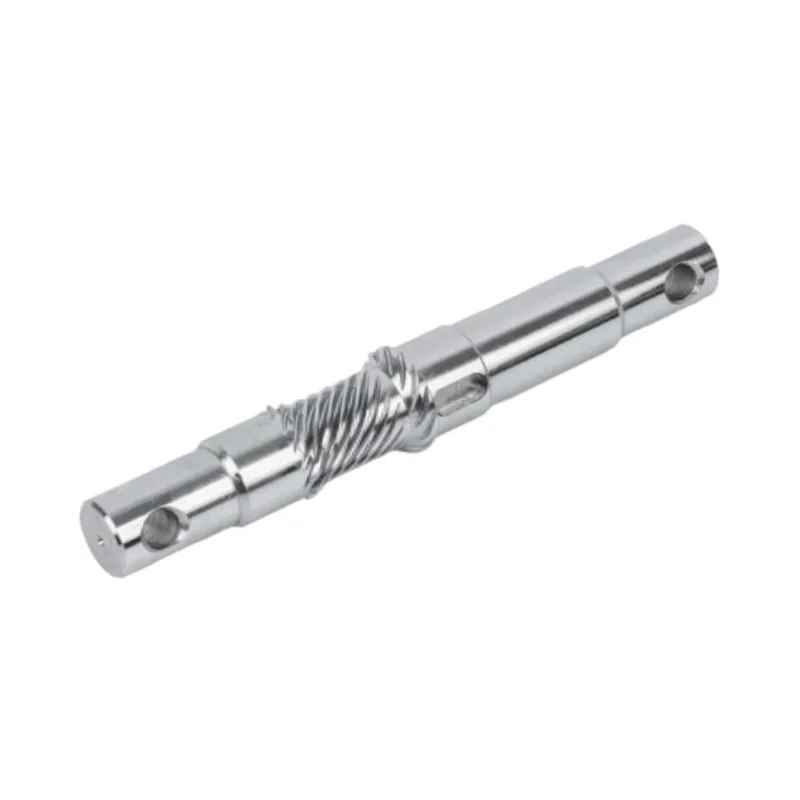
ความอดทนที่เข้มงวดมากขึ้นไม่ได้เลือกวิธีการเจียร รูปทรงของเพลาทำ เส้นผ่านศูนย์กลางธรรมดาที่สามารถเคลื่อนผ่านเครื่องเจียรไร้ศูนย์กลางได้อย่างต่อเนื่องเป็นปัญหาในการผลิตที่แตกต่างจากวารสารตลับลูกปืนสองอันที่ต้องคงศูนย์กลางไว้ที่ไหล่

เลือกการเจียรทรงกระบอกสำหรับเพลามอเตอร์แบบขั้นบันได แบบมีบ่า และหลายเส้นผ่านศูนย์กลาง เมื่อเจอร์นัลหลายอันต้องอยู่กับแกนเดียว เลือกการเจียรแบบไร้ศูนย์กลางสำหรับเพลาธรรมดาที่ยาว เมื่อเส้นผ่านศูนย์กลางภายนอกสม่ำเสมอและการไหลของแบทช์ที่มีประสิทธิภาพคือข้อกำหนดหลัก เส้นทางการผลิตบางเส้นทางใช้ทั้งสองอย่าง: การเจียรแบบไร้ศูนย์กลางจับกับตัวเครื่องได้อย่างมีประสิทธิภาพ จากนั้นการเจียรทรงกระบอกจะทำให้แบริ่งหรือซีลซีลที่สำคัญสัมพันธ์กับแกนเพลาเสร็จสิ้น
คำถามที่ชัดเจนของผู้ซื้อคือกระบวนการใดแม่นยำกว่า ความอดทนเพียงอย่างเดียวไม่สามารถตอบได้ กระบวนการทั้งสองสามารถสร้างเส้นผ่านศูนย์กลางเพลาที่มีความแม่นยำได้ ความแตกต่างที่เป็นประโยชน์คือวิธีการจับยึดชิ้นส่วน พื้นผิวใดที่ต้องสัมพันธ์กัน และรูปทรงสามารถเคลื่อนที่ผ่านเครื่องจักรได้โดยไม่หยุดชะงักหรือไม่
ตัวเลือกดังกล่าวจะเปลี่ยนใบเสนอราคาและการตั้งค่า รวมถึงสิ่งที่รายงานการตรวจสอบควรพิสูจน์ ซัพพลายเออร์ที่เลือกวิธีการจากเส้นผ่านศูนย์กลางเดียวอาจพลาดคุณสมบัติที่ควบคุมการประกอบมอเตอร์จริงๆ
เริ่มต้นด้วยรูปทรงเรขาคณิต ไม่ใช่ตัวเลขพิกัดความเผื่อ
พิจารณาภาพวาดสองแบบที่ต้องใช้เส้นผ่านศูนย์กลางที่เสร็จแล้วและความขรุขระของพื้นผิวเท่ากัน แบบแรกคือเพลาเรียบยาวที่มีเส้นผ่านศูนย์กลางภายนอกต่อเนื่องกันหนึ่งเส้น ส่วนที่สองมีบันทึกตลับลูกปืนสองอัน ได้แก่ ไหล่ ช่องซีล และส่วนต่อขยายที่เล็กกว่า พวกเขาอาจมีความอดทนเหมือนกัน แต่ก็ไม่ได้มีปัญหาเรื่องการเจียรเหมือนกัน
เพลาเรียบทำให้โรงงานมีพื้นผิวที่ต่อเนื่อง สามารถวางอยู่ระหว่างล้อเจียรและล้อควบคุมได้ ในขณะที่ใบมีดสำหรับวางงานรองรับ เพลาขั้นบันไดไม่สามารถผ่านการตั้งค่านั้นในลักษณะเดียวกันได้ วารสารจะต้องเสร็จสิ้นทีละส่วน โดยส่วนที่อยู่ห่างจากศูนย์กลางหรือแกนอื่นที่กำหนดไว้
เมื่อภาพวาดมาถึงโต๊ะของเรา เราจะวนวงแหวนแบริ่งและซีลก่อนที่จะดูบล็อกความทนทานทั่วไป พื้นผิวเหล่านั้นบอกเราว่าเพลาทำงานอย่างไร เส้นทางการเจียรควรปกป้องขนาด ผิวสำเร็จ และความสัมพันธ์กับแกนทำงาน
วิธีการเจียรทั้งสองวิธีรองรับเพลาอย่างไร
Workholding เปลี่ยนแปลงสิ่งที่กระบวนการควบคุม
ไดอะแกรมนั้นง่ายขึ้น จุดประสงค์ของพวกเขาคือการแสดงให้เห็นว่าเหตุใด Workholding แทนที่จะเป็นคำกล่าวอ้างทางการตลาดเกี่ยวกับความถูกต้อง จึงผลักดันทางเลือกของกระบวนการ
ในการเจียรทรงกระบอก เพลาจะหมุนรอบแกนกลางขณะที่ล้อเข้าใกล้เจอร์นัลที่เลือก ช่วยให้เครื่องเจียรทำงานบนขั้นบันไดและไหล่ และรักษาความสัมพันธ์ระหว่างเส้นผ่านศูนย์กลางที่แยกจากกัน
ในการเจียรแบบไร้ศูนย์กลาง เพลาจะไม่มีส่วนรองรับตรงกลาง วางอยู่บนใบมีดระหว่างล้อเจียรและล้อควบคุม การจัดเรียงนี้เหมาะสมอย่างยิ่งกับเส้นผ่านศูนย์กลางภายนอกที่ต่อเนื่องเนื่องจากชิ้นส่วนสามารถเคลื่อนที่ผ่านบริเวณการเจียรโดยไม่ต้องถูกหนีบระหว่างศูนย์กลาง
การเปรียบเทียบการเจียรแบบทรงกระบอกกับแบบไร้ศูนย์กลาง
| ปัจจัยในการตัดสินใจ | การบดทรงกระบอก | การเจียรแบบไม่มีศูนย์กลาง | สิ่งที่ผู้ซื้อควรสังเกต |
|---|---|---|---|
| ส่วนรองรับ | ชิ้นงานอยู่ห่างจากศูนย์กลางและหมุนรอบแกนที่กำหนด | ส่วนหนึ่งวางอยู่บนใบมีดพักงานระหว่างสองล้อ | วิธีการสนับสนุนจะกำหนดความสัมพันธ์ทางเรขาคณิตที่กระบวนการควบคุม |
| เรขาคณิตทั่วไป | เพลาแบบขั้นบันได แบบมีบ่า และแบบหลายเส้นผ่านศูนย์กลาง | เพลาธรรมดายาวที่มีเส้นผ่านศูนย์กลางภายนอกต่อเนื่องกัน | พิกัดความเผื่อที่แคบไม่ได้ทำให้รูปทรงที่ไม่เหมาะสมเหมาะกับกระบวนการแบบไม่มีศูนย์กลาง |
| รูตรงกลาง | โดยปกติจะใช้ตำแหน่งศูนย์กลางสำหรับแกนเจียร | ไม่จำเป็นต้องมีรูตรงกลางเพื่อรองรับ | อย่าลบคุณลักษณะศูนย์กลางออกจากการออกแบบก่อนที่จะตกลงเส้นทางกระบวนการ |
| การควบคุมที่แข็งแกร่งที่สุด | ความสัมพันธ์แบบรวมศูนย์และความไม่ต่อเนื่องระหว่างวารสารที่แยกจากกัน | ขนาดสม่ำเสมอตามเส้นผ่านศูนย์กลางภายนอกธรรมดา | เลือกวิธีการวัดตามพื้นผิวการใช้งาน ไม่ใช่ขนาดที่ง่ายที่สุดในการวัด |
| กระแสการผลิต | สมุดรายวันแต่ละฉบับได้รับการติดต่อและเสร็จสิ้นโดยเป็นส่วนหนึ่งของการตั้งค่าที่กำหนดไว้ | รองรับการป้อนที่รวดเร็วและต่อเนื่องสำหรับรูปแบบเพลาที่เหมาะสม | ความเร็วแบบไร้ศูนย์กลางจะสร้างมูลค่าเฉพาะเมื่อรูปทรงเรขาคณิตอนุญาตเท่านั้น |
| พอดีเพลามอเตอร์ทั่วไป | แบริ่งเจอร์นัล ซีลแลนด์ ไหล่ และเพลาขั้นบันได | เพลามอเตอร์เรียบและส่วนเรียบยาว | การวาดภาพหนึ่งภาพอาจแสดงให้เห็นถึงเส้นทางที่รวมกัน |
ไม่มีคอลัมน์ใดเป็นเกรดคุณภาพ ผู้ซื้ออาจเขียนว่า "ต้องใช้การเจียรแบบไม่มีศูนย์กลาง" เนื่องจากโครงการต้องการปริมาณ จากนั้นจึงส่งชิ้นส่วนที่มีโครงร่างไหล่และสมุดรายวันต้องใช้การเจียรตามแกน เพลาธรรมดายังสามารถสืบทอดเส้นทางที่ช้ากว่าได้เมื่อคัดลอกเทมเพลตการวาดจากส่วนที่เป็นขั้นบันได ภาพวาดควรกำหนดผลลัพธ์ โรงงานควรเลือกเส้นทางที่สามารถทำซ้ำได้
เมื่อการเจียรแบบทรงกระบอกเป็นทางเลือกที่ดีกว่า


การเจียรแบบทรงกระบอกเหมาะสมเมื่อเพลามีเส้นผ่านศูนย์กลางการใช้งานหลายแบบ สมุดรายวันแบริ่งอาจวางอยู่ข้างๆ ไหล่ ตามด้วยพื้นผิวซีลและปลายไดรฟ์ที่เล็กกว่า เส้นผ่านศูนย์กลางทั้งหมดสามารถผ่านการตรวจสอบขนาดแต่ละขนาดได้ และยังคงสร้างการประกอบที่ไม่ดีหากแกนไม่สอดคล้องกัน
RFQ ที่แสดงรายการพิกัดความเผื่อของเส้นผ่านศูนย์กลางแต่ละเว้นความสัมพันธ์ของข้อมูลระหว่างสมุดรายวันนั้นไม่สมบูรณ์ เส้นผ่านศูนย์กลางเป็นการวัดในท้องถิ่น การ Runout และ concentricity อธิบายความสัมพันธ์ เครื่องเจียรทรงกระบอกสามารถทำเจอร์นัลหนึ่งอันให้เสร็จได้ในขณะที่เพลาหมุนไปรอบๆ จุดอ้างอิงเดียวกันที่สร้างไว้สำหรับเจอร์นัลอีกอันหนึ่ง
โดยปกติแล้วเราจะชอบเส้นทางนี้เมื่อภาพวาดประกอบด้วย:
- เส้นผ่านศูนย์กลางวิกฤตตั้งแต่สองเส้นขึ้นไปคั่นด้วยขั้นบันไดหรือไหล่
- วารสารแบริ่งและซีลที่ต้องคงอยู่ในแกนเดียวกัน
- คุณสมบัติที่ป้องกันการผ่านการตั้งค่าแบบไร้ศูนย์กลางอย่างต่อเนื่อง
- ข้อกำหนดการส่ายที่เชื่อมโยงกับศูนย์ที่กำหนดหรือข้อมูลวารสาร
- ปริมาณการผลิตน้อยซึ่งรูปทรงมีความสำคัญมากกว่าการป้อนต่อเนื่อง
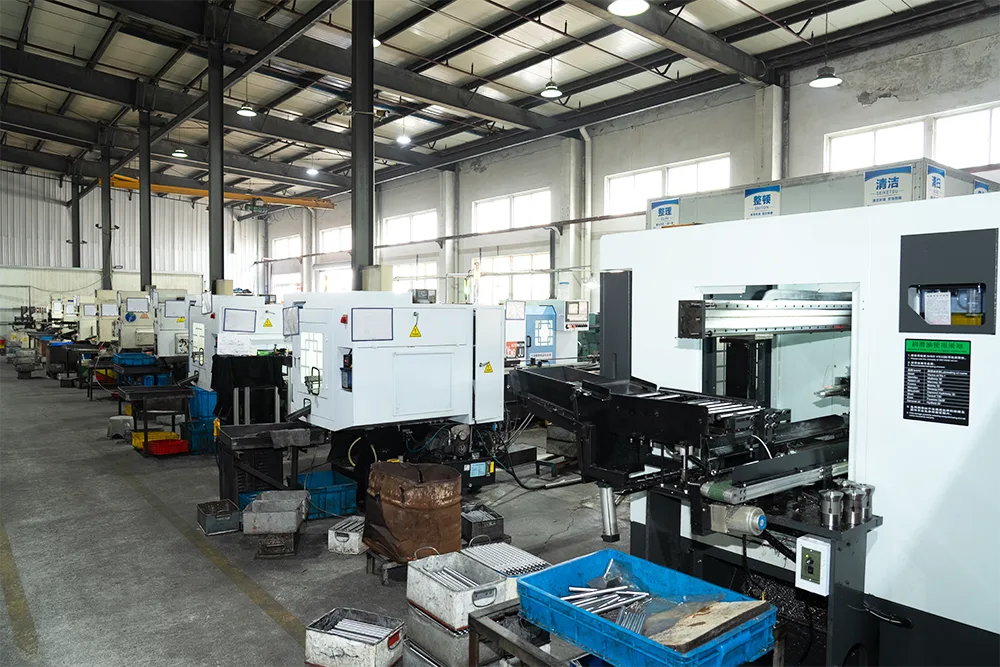
Guanshuo ใช้การเจียรทรงกระบอกสำหรับเพลาแบบขั้นบันไดและแบบมีบ่าในปัจจุบันขั้นตอนการทำงานของเครื่องจักรเพลา. โรงงานมีเครื่องเจียร CNC ทรงกระบอกจำนวน 26 เครื่อง ดังนั้นขั้นตอนนี้จึงเป็นกระบวนการผลิตหลักแทนที่จะเป็นขั้นตอนการตกแต่งขั้นสุดท้ายโดยอาศัยแหล่งภายนอก
เมื่อการเจียรแบบไร้ศูนย์กลางเข้ามาแทนที่
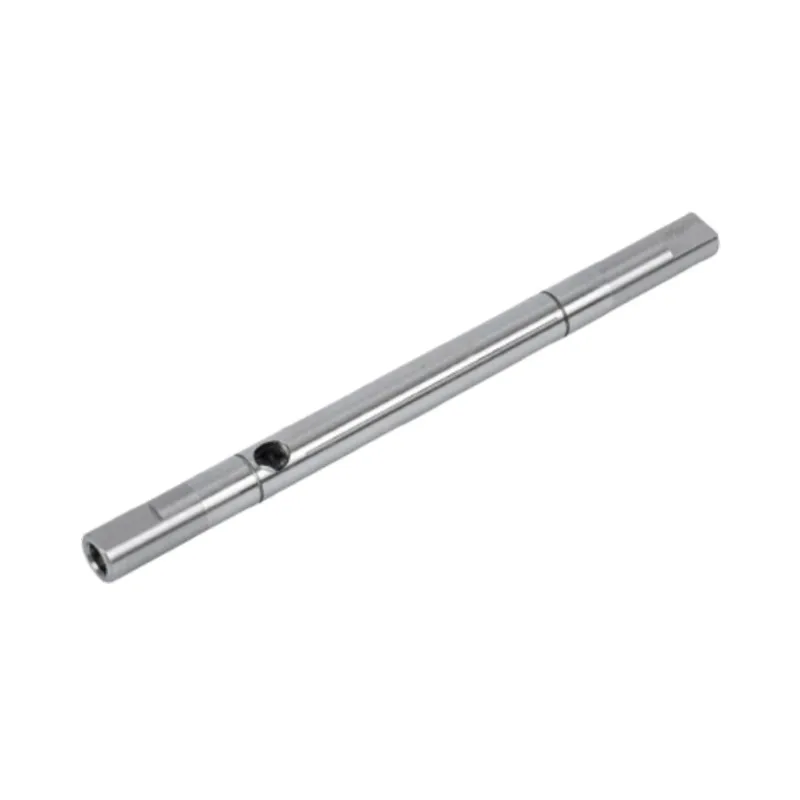
การเจียรแบบไร้ศูนย์กลางจะสวยงามเมื่อรูปทรงของเพลายังคงเรียบ ใบมีดพักงานรองรับชิ้นส่วนใกล้กับโซนการเจียร และกระบวนการไม่จำเป็นต้องมีรูตรงกลางเพื่อขนเพลา เป็นวิธีที่ใช้งานได้จริงในการยึดเส้นผ่านศูนย์กลางหนึ่งเส้นไว้กับส่วนที่ยาวและเรียวในขณะที่ยังคงรักษาขั้นตอนการผลิตที่มีประสิทธิภาพ
เรามองหาเงื่อนไขสามประการก่อนที่จะแนะนำ: พื้นผิวการเจียรแบบต่อเนื่อง เส้นผ่านศูนย์กลางที่มีความสำคัญตามการใช้งานตลอดความยาวของมัน และปริมาณที่ได้ประโยชน์จากการตั้งค่า หากบ่าขัดขวางการส่งผ่านหรือต้องผูกเจอร์นัลหลายอันเข้ากับแกนกลาง ข้อดีด้านปริมาณงานที่ชัดเจนอาจหายไปได้
Guanshuo ทำงานเครื่องเจียรแบบไม่มีศูนย์กลางที่มีความแม่นยำสูง 6 เครื่อง ที่เพลามอเตอร์เรียบแบบกราวด์แม่นยำหน้านี้แสดงรายการความแม่นยำมิติ IT5 ถึง IT6 ความหยาบผิวจนถึง Ra 0.4 ไมโครเมตร และความตรงภายใน 0.01 มม. สำหรับกลุ่มผลิตภัณฑ์นั้น ค่าเหล่านี้อธิบายถึงผลิตภัณฑ์เพลาเรียบที่เสร็จแล้ว รูปทรงเรขาคณิตที่แตกต่างกันยังคงต้องมีการตรวจสอบการวาดภาพของตัวเอง
การไหลของวัสดุที่รวดเร็วไม่ได้หมายถึงการควบคุมกระบวนการแบบไม่เป็นทางการ สภาพของล้อ การดำเนินการควบคุม การรองรับระหว่างพักงาน และปริมาณสต๊อกที่เข้ามา ล้วนส่งผลต่อเส้นผ่านศูนย์กลางที่เสร็จแล้ว กระบวนการนี้มีประสิทธิภาพเนื่องจากการตั้งค่าเหมาะสมกับชิ้นส่วน ไม่ใช่เพราะชิ้นส่วนได้รับความสนใจน้อยลง
ขั้นตอนการตัดสินใจของโรงงานสำหรับเพลามอเตอร์
เราใช้ภาพวาดที่สมบูรณ์ แต่ขั้นตอนต่อไปนี้แสดงลำดับของคำถาม โดยจะป้องกันไม่ให้ทีมเลือกเครื่องจักรก่อนแล้วจึงบังคับชิ้นส่วนให้เลือกตัวเลือกนั้นในภายหลัง
การเลือกเส้นทางบด
อ่านภาพวาดเพลาที่สมบูรณ์
ทำเครื่องหมายบันทึกประจำวัน ไหล่ และข้อมูลเชิงหน้าที่
เส้นผ่านศูนย์กลางวิกฤต ขั้นบันได หรือไหล่ทางหลายรายการ?
ถ้าใช่
เส้นทางการเจียรทรงกระบอก
หากลำตัวเรียบยาวได้ประโยชน์เช่นกัน ให้ทบทวนเส้นทางรวม
ถ้าไม่ทำต่อ
เส้นผ่านศูนย์กลางภายนอกเรียบยาวและต่อเนื่องพร้อมการไหลเป็นชุดที่มีประโยชน์หรือไม่
ถ้าใช่
เส้นทางการบดแบบไม่มีศูนย์กลาง
ถ้าไม่มี
ตรวจสอบเส้นทางด้วยภาพวาด
ใช้ทรงกระบอก ไม่มีศูนย์กลาง หรือทั้งสองอย่างในตำแหน่งที่แต่ละอันพอดี
ผังงานเป็นตัวช่วยในการวางแผน สภาพของวัสดุ การรักษาความร้อน ค่าเผื่อการเจียร และข้อมูลการตรวจสอบยังคงอยู่ในการตรวจสอบกระบวนการขั้นสุดท้าย
เมื่อเพลาหนึ่งใช้ทั้งสองวิธี
เพลาหนึ่งอันอาจต้องใช้วิธีการเจียรมากกว่าหนึ่งวิธี หากมีลำตัวเรียบยาวบวกกับวารสารเชิงฟังก์ชันที่เล็กกว่า การเจียรแบบไร้ศูนย์กลางอาจสร้างเส้นผ่านศูนย์กลางธรรมดาได้อย่างมีประสิทธิภาพ การเจียรแบบทรงกระบอกสามารถทำให้เจอร์นัลที่ต้องการความสัมพันธ์โดยตรงกับแกนกลางเสร็จสิ้นได้
ส่วนที่เรียบเพียงอย่างเดียวไม่ได้ทำให้ส่วนประกอบทั้งหมดเหมาะสำหรับการเจียรแบบไม่มีศูนย์กลาง คุณสมบัติที่ถูกขัดจังหวะอาจป้องกันการส่งผ่านอย่างต่อเนื่อง เราอยากจะแยกกระบวนการที่รูปทรงเปลี่ยนแปลงไปมากกว่าที่จะประนีประนอมกับพื้นผิวที่วางตำแหน่งชุดประกอบมอเตอร์
| สภาพเพลา | น่าจะเป็นเส้นทางหลัก | เหตุผล | เน้นการตรวจสอบ |
|---|---|---|---|
| เส้นผ่านศูนย์กลางยาวหนึ่งเส้นต่อเนื่องกัน | การเจียรแบบไม่มีศูนย์กลาง | การสนับสนุนอย่างต่อเนื่องและการไหลที่มีประสิทธิภาพเหมาะสมกับรูปทรง | ความสม่ำเสมอของเส้นผ่านศูนย์กลาง ความตรง และความหยาบตามความยาวที่ควบคุม |
| มีบันทึกแบกสองเล่มพาดไหล่ | การบดทรงกระบอก | เจอร์นัลจะต้องเกี่ยวข้องกับหนึ่งแกนแม้จะมีขั้นตอนก็ตาม | ขนาดวารสาร ความหนีศูนย์ ทรงกระบอก และความสัมพันธ์ของไหล่ |
| เนื้อหาธรรมดาพร้อมบันทึกประจำวันที่สำคัญ | เส้นทางรวม | แต่ละวิธีจะจัดการกับส่วนของเรขาคณิตที่ควบคุมได้ดี | ขนาดของร่างกายบวกกับความสัมพันธ์ระหว่างเจอร์นัลกับแกนหลังการบดขั้นสุดท้าย |
| รูกุญแจ รูข้าม หรือพื้นผิวที่ถูกขัดจังหวะใกล้กับโซนบด | วาดรีวิวก่อนเลือกเส้นทาง | การหยุดชะงักอาจส่งผลต่อการที่ชิ้นส่วนผ่านหรือได้รับการรองรับ | ตำแหน่งคุณลักษณะ สภาพเสี้ยน เส้นผ่านศูนย์กลางเฉพาะจุด และค่ารันเอาท์ |
สิ่งที่แต่ละกระบวนการสามารถแก้ไขได้ และสิ่งที่ไม่สามารถแก้ไขได้
การเจียรเป็นการดำเนินการขั้นสุดท้าย ไม่สามารถซ่อมแซมทุกการตัดสินใจต้นทางได้ เพลาจะต้องมาพร้อมกับวัสดุที่เหมาะสม ค่าเผื่อการเจียรที่เพียงพอ ข้อมูลที่ใช้ได้ และการบำบัดความร้อนที่ได้รับการพิจารณาแล้ว กวนซั่วกระบวนการตัดเฉือนแบบสถานีต่อสถานีใบบดจนหลังการอบร้อนเพราะความร้อนสามารถเคลื่อนย้ายโลหะได้
| อาการพื้นร้าน | สิ่งที่ต้องตรวจสอบก่อน | การตอบสนองของกระบวนการ | สิ่งที่บดบังไม่ได้ |
|---|---|---|---|
| เส้นผ่านศูนย์กลางถูกต้องแต่วารสารไม่เชื่อมต่อกัน | แกน Datum สภาพศูนย์กลาง และลำดับเจอร์นัล | ตรวจสอบการเจียรทรงกระบอกรอบแกนฟังก์ชัน | เส้นผ่านศูนย์กลางภายในที่ถูกต้องไม่ได้พิสูจน์ว่ามีวารสารที่มีศูนย์กลางร่วมกัน |
| ขนาดเปลี่ยนแปลงไปตามก้านธรรมดายาว | ความตรงที่เข้ามา การรองรับ สภาพล้อ และตำแหน่งการวัด | ตรวจสอบการตั้งค่าแบบไม่มีศูนย์กลางและความยาวที่ควบคุมได้ทั้งหมด | การวัดครั้งเดียวเมื่อใกล้ถึงจุดสิ้นสุดไม่สามารถอธิบายทั้งเพลาได้ |
| พื้นผิวสุดท้ายยังคงแสดงพื้นที่ที่ไม่สะอาด | ค่าเผื่อการเจียรและความบิดเบี้ยวหลังการบำบัดความร้อน | แก้ไขแผนสต็อคต้นน้ำก่อนที่จะเพิ่มการรื้อถอนขั้นสุดท้าย | การเจียรไม่สามารถสร้างสต็อกที่ขาดหายไปได้ |
| ความหยาบผ่านไปแต่การสั่นสะเทือนของการประกอบยังคงอยู่ | การหนีศูนย์ ความร่วมศูนย์ ความตรง และข้อมูลการประกอบ | วัดความสัมพันธ์ทางเรขาคณิต ไม่ใช่การวัดพื้นผิวเพียงอย่างเดียว | พื้นผิวเรียบยังสามารถหมุนรอบแกนผิดได้ |
| เพลาที่ได้รับความร้อนจำเป็นต้องมีการแก้ไขมากเกินไป | เส้นทางการอบชุบ ความตรงก่อนบด และปริมาณคงเหลือ | ตรวจสอบการยืดผมก่อนการเจียรขั้นสุดท้าย | การเอาวัสดุส่วนเกินออกจากด้านใดด้านหนึ่งอาจทำให้สมุดรายวันมีขนาดต่ำกว่าปกติ |
เราไม่รอให้เครื่องเจียรสุดท้ายพบว่าแบบร่างไม่มีจุดอ้างอิงที่ใช้งานได้ ในระหว่างการตรวจสอบ เราจะตัดสินใจว่าพื้นผิวใดกำหนดการหมุน และการดำเนินการใดที่จะสร้างพื้นผิวดังกล่าว การสนทนานั้นมักจะมีค่ามากกว่าทศนิยมตำแหน่งอื่นที่บวกเข้ากับเกณฑ์ความคลาดเคลื่อนทั่วไป
ความสามารถในการบดและการตรวจสอบที่ Guanshuo
Guanshuo มีเครื่องเจียร CNC ทรงกระบอก 26 เครื่อง และเครื่องเจียรไร้ศูนย์กลางที่มีความแม่นยำสูง 6 เครื่อง ฐานอุปกรณ์ที่กว้างขึ้นประกอบด้วยเครื่องแมชชีนนิ่งเซ็นเตอร์ 2 เครื่อง เครื่องเทิร์นมิลล์ 3 เครื่อง และเครื่องจักร CNC อื่นๆ อีก 60 เครื่อง ส่วนผสมดังกล่าวทำให้โรงงานสามารถเชื่อมต่อการตัดเฉือนหยาบ คุณสมบัติการขับเคลื่อน การเจียร และการตรวจสอบภายในเส้นทางเพลามอเตอร์เส้นเดียว

อุปกรณ์ตรวจสอบประกอบด้วยเครื่องทดสอบความแข็ง เครื่องฉายภาพสองมิติ เกจวัดความหยาบผิว ศูนย์วัดเฟือง และเกจวัดทรงกระบอก เครื่องมือจะต้องตรงกับคำถาม ผลลัพธ์ความหยาบรองรับความต้องการของพื้นผิว การตรวจสอบความเป็นทรงกระบอกหรือการหมุนหนีศูนย์จะระบุถึงเรขาคณิต ไม่มีสิ่งทดแทนสิ่งอื่นใด
สำหรับเพลามอเตอร์เรียบที่มีการกราวด์อย่างแม่นยำ Guanshuo เผยแพร่ค่าที่เสร็จสิ้นแล้วต่อไปนี้:
| ลักษณะผลิตภัณฑ์ที่เผยแพร่ | ค่าเพลาเรียบ Guanshuo | อุปกรณ์ตรวจสอบที่แสดงอยู่ในหน้าผลิตภัณฑ์ |
|---|---|---|
| ความหยาบผิว | Ra ที่หรือต่ำกว่า 0.4 ไมโครเมตร | เครื่องทดสอบความหยาบผิว |
| ความแม่นยำของมิติ | เกรด IT5 ถึง IT6 | เครื่องฉายภาพสองมิติและเครื่องทดสอบความเป็นทรงกระบอก |
| ความตรง | ที่หรือต่ำกว่า 0.01 มม | เครื่องทดสอบความเป็นทรงกระบอกและศูนย์วัดเกียร์ |
ตัวเลขเหล่านี้มีประโยชน์ในการจัดหาตั้งแต่เนิ่นๆ เนื่องจากแสดงให้เห็นช่วงเพลาเรียบที่โรงงานเผยแพร่ พวกเขาไม่ได้แทนที่การวาดชิ้นส่วน เพลาแบบขั้นบันได ร่องฟัน กลวง หรือแบบพิเศษมีพื้นผิวและความสัมพันธ์ของ Datum ที่แตกต่างกัน ดังนั้นจึงควรสร้างแผนการยอมรับตามรูปทรงนั้น
สิ่งที่ต้องใส่ในรูปวาดและ RFQ
หากคุณต้องการใบเสนอราคาที่เทียบเคียงได้ อย่าถามเฉพาะ "การเจียรที่แม่นยำ" แจ้งโรงงานว่าผลลัพธ์ใดมีความสำคัญและให้วิศวกรกระบวนการอธิบายเส้นทาง RFQ ที่เป็นประโยชน์ประกอบด้วย:
- การวาดเพลาที่สมบูรณ์และการแก้ไขปัจจุบัน
- ข้อกำหนดเกรดวัสดุและการรักษาความร้อน
- เส้นผ่านศูนย์กลางที่เสร็จแล้ว ความคลาดเคลื่อน และความยาวในการเจียร
- รูตรงกลาง ไหล่ ร่อง ร่องสลัก ร่องฟัน และรูขวาง
- บันทึกแบริ่ง ซีล และโรเตอร์ที่กำหนดแกนการทำงาน
- ข้อกำหนดการเบี่ยงเบนหนีศูนย์กลาง ความเป็นศูนย์ ความเป็นทรงกระบอก ความตรง และความหยาบในแต่ละข้อ
- ปริมาณแบทช์และรูปแบบการผลิตที่คาดหวัง
- สถานที่ตรวจสอบ กฎการเก็บตัวอย่าง และข้อกำหนดในการรายงาน
- พื้นผิวใด ๆ ที่ต้องไม่พื้นดินหรือได้รับการปกป้อง
ความชอบของเราคือการได้รับข้อกำหนดด้านการทำงานและแบบร่างร่วมกัน หากหน้าตัดเรียบต้องการความสม่ำเสมอของขนาดปริมาณมาก การเจียรแบบไร้ศูนย์กลางอาจเป็นคำตอบที่ถูกต้อง หากเจอร์นัลทั้งสองต้องหมุนบนแกนเดียว การเจียรทรงกระบอกสมควรได้รับความสนใจมากขึ้น หากมีทั้งสองเงื่อนไข เราจะสร้างเส้นทางรวมแทนที่จะคิดว่าเครื่องจักรเครื่องเดียวสามารถแก้ปัญหาได้ทุกอย่าง
คำถามที่พบบ่อย
การเจียรแบบไม่มีศูนย์กลางหรือแบบทรงกระบอกที่แม่นยำกว่าคืออะไร?
ไม่มีวิธีการใดที่จะแม่นยำในระดับสากลมากขึ้น การเจียรแบบทรงกระบอกเหมาะกว่าในการควบคุมความสัมพันธ์ระหว่างเจอร์นัลที่แยกจากกันบนเพลาแบบขั้นบันไดหรือแบบมีบ่า การเจียรแบบไร้ศูนย์กลางเหมาะอย่างยิ่งสำหรับการรักษาเส้นผ่านศูนย์กลางภายนอกให้สม่ำเสมอตลอดเพลาธรรมดา ความแม่นยำขึ้นอยู่กับการจับคู่กระบวนการกับรูปทรงและการวัดคุณลักษณะที่ถูกต้อง
เพลาสเต็ปมอเตอร์สามารถกราวด์แบบไม่มีศูนย์กลางได้หรือไม่
เพลาขั้นบันไดอาจมีส่วนเรียบๆ ที่ได้ประโยชน์จากการเจียรแบบไร้ศูนย์กลาง แต่ขั้นบันไดและบ่าสามารถป้องกันการเคลื่อนผ่านการตั้งค่าแบบไร้ศูนย์กลางได้อย่างต่อเนื่อง โดยทั่วไปวารสารที่สำคัญมักได้รับการตรวจสอบสำหรับการเจียรทรงกระบอกเนื่องจากต้องคงไว้ซึ่งความเป็นจริงตามแกนที่กำหนด
การเจียรแบบไร้ศูนย์กลางจำเป็นต้องมีรูตรงกลางหรือไม่?
ไม่ ในการเจียรแบบไร้ศูนย์กลาง เพลาจะวางอยู่บนใบมีดพักงานระหว่างล้อเจียรและล้อควบคุม กระบวนการนี้ไม่ได้ใช้รูตรงกลางเพื่อรองรับชิ้นส่วน
เพลามอเตอร์ตัวเดียวสามารถใช้ทั้งสองวิธีได้หรือไม่?
ใช่. เส้นทางการผลิตสามารถใช้การเจียรแบบไร้ศูนย์กลางสำหรับชิ้นงานเรียบยาว และการเจียรทรงกระบอกสำหรับตลับลูกปืน ซีล หรือส่วนปลายที่ต้องเกี่ยวข้องกับแกนเพลา เรขาคณิตการวาดและ Datum เชิงฟังก์ชันจะกำหนดว่าเส้นทางที่รวมกันนั้นมีประโยชน์หรือไม่
Guanshuo เผยแพร่ความแม่นยำเพียงใดสำหรับเพลามอเตอร์แบบกราวด์เรียบ
Guanshuo เผยแพร่ความแม่นยำด้านมิติตั้งแต่ IT5 ถึง IT6 ความหยาบของพื้นผิวลดลงเหลือ Ra 0.4 ไมโครเมตร และความตรงภายใน 0.01 มม. สำหรับเพลามอเตอร์ที่กราวด์เรียบอย่างแม่นยำ รูปทรงอื่นๆ ของเพลาควรได้รับการตรวจสอบโดยเทียบกับแบบและข้อกำหนดในการตรวจสอบของตนเอง
ส่งแบบที่มีเส้นผ่านศูนย์กลางเป้าหมาย
Guanshuo สามารถตรวจสอบรูปทรงของเพลา บันทึกที่สำคัญ การบำบัดความร้อน และข้อกำหนดด้านแบทช์ จากนั้นวางแผนเส้นทางการเจียรแบบทรงกระบอก แบบไม่มีศูนย์กลาง หรือแบบรวมรอบๆ ฟังก์ชันที่เสร็จสมบูรณ์
ส่ง RFQ เพลามอเตอร์ของคุณ