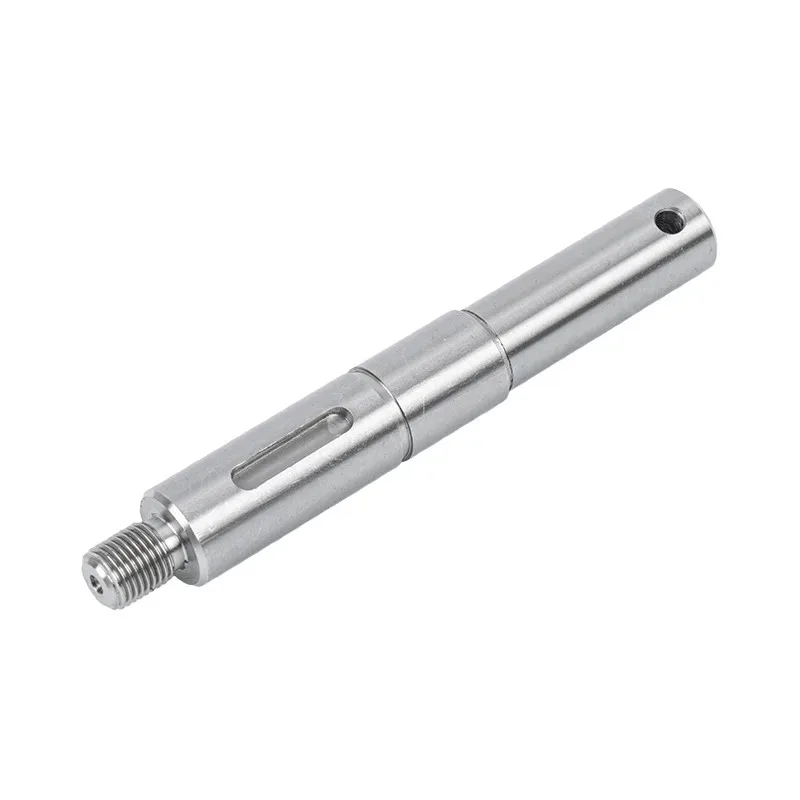
เส้นผ่านศูนย์กลางของเจอร์นัลที่ถูกต้องไม่ได้รับประกันว่าตลับลูกปืนจะวางชิดกับหน้าระบุตำแหน่ง มุมระหว่างพื้นผิวทั้งสองนั้น และขนาดที่นำไปสู่ไหล่ทางถัดไป สมควรได้รับการตรวจสอบด้วยตนเอง
เมื่อการประกอบหยุดสั้นจากบ่า การลดเส้นผ่านศูนย์กลางของเพลาถือเป็นการเดาราคาแพงในตอนแรก รูอาจพอดีพอดีแล้ว การชนกันที่มุม เสี้ยน หรือขนาดแกนที่ไม่ถูกต้องอาจทำให้เกิดปัญหาในการประกอบซึ่งการผ่านเจอร์นัลครั้งอื่นจะไม่สามารถแก้ไขได้
ความชอบของเราในการตรวจสอบการวาดภาพคือการระบุพื้นผิวสัมผัสที่ต้องการก่อน เราต้องการทราบว่าวงแหวนลูกปืนควรอยู่ที่ใด สิ่งใดยึดไว้จากอีกด้าน และพื้นผิวใดที่ต้องคงความชัดเจน จากนั้นเราจะหารือถึงวิธีการตัดเฉือนและตรวจสอบชิ้นส่วน
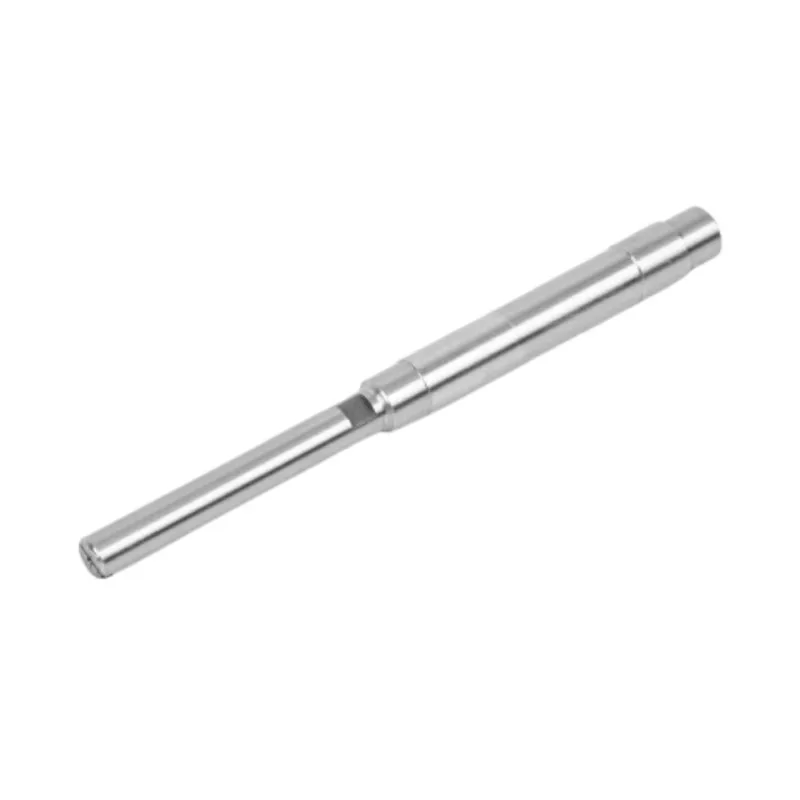
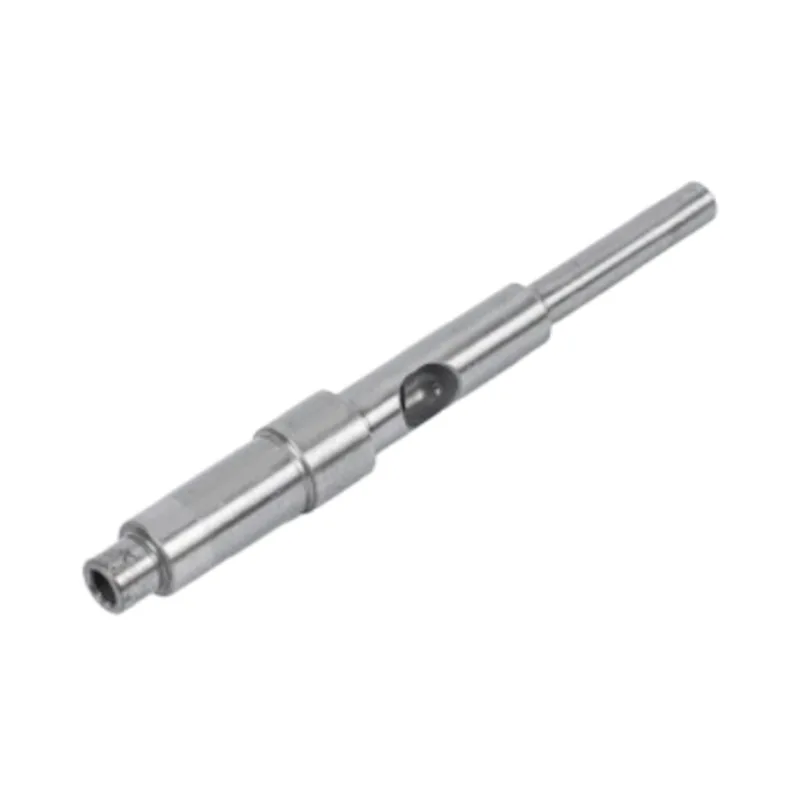
เริ่มจากแหวนที่ต้องแตะไหล่
โดยปกติไหล่บนเพลาจะอยู่ที่วงแหวนด้านในของตลับลูกปืน เส้นผ่านศูนย์กลางต้องให้การสนับสนุนอย่างเพียงพอโดยไม่ต้องสัมผัสกับชิ้นส่วนที่ควรเป็นอิสระ ขีดจำกัดหลักยึดของผู้ผลิตตลับลูกปืนช่วยกำหนดซองจดหมายนั้น ไหล่ที่สูงขึ้นไม่ได้ทำให้ดีขึ้นโดยอัตโนมัติ
แสดงการจัดการการเก็บรักษาด้วย ไหล่หยุดเคลื่อนไปทางใบหน้า มันไม่ได้ยับยั้งการเคลื่อนไหวออกไปจากใบหน้านั้นด้วยตัวมันเอง ส่วนประกอบอื่น น็อต คุณลักษณะการยึด หรือขนาดที่พอดีที่ระบุอาจให้การควบคุมที่ตรงกันข้าม ทั้งนี้ขึ้นอยู่กับการออกแบบ เก็บการตัดสินใจนั้นไว้ในแบบร่างการประกอบ
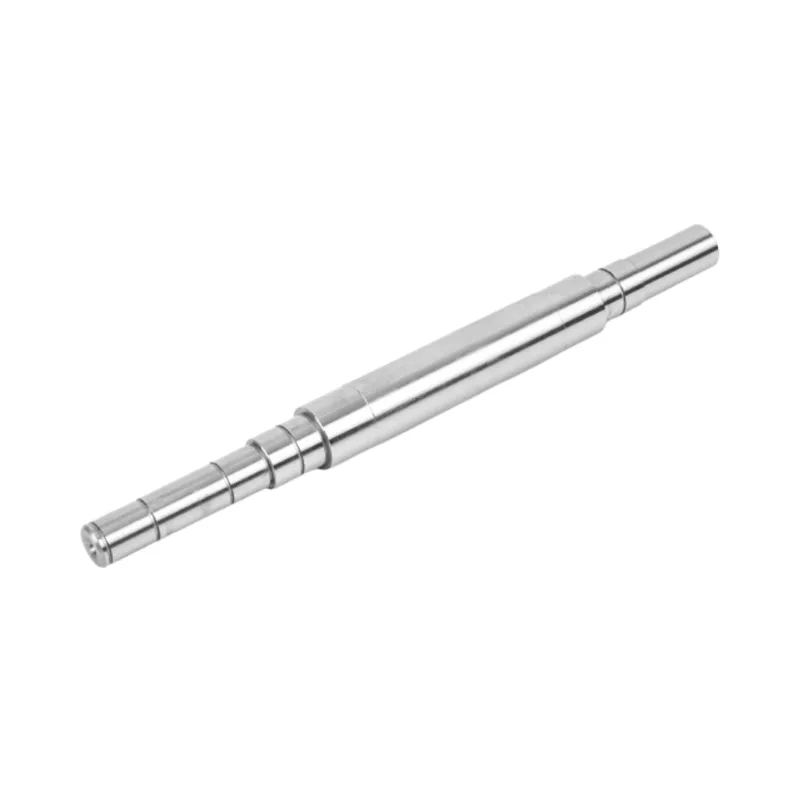
ที่ช่วงเพลามอเตอร์สเต็ปรวมถึงการออกแบบขั้นตอนเดียวและสองขั้นตอน การเลือกระหว่างพวกเขาควรเป็นไปตามหมายเลขและตำแหน่งของอินเทอร์เฟซการทำงาน การเพิ่มขั้นตอนเนื่องจากดูเหมือนจุดหยุดที่สะดวกยังเพิ่มพื้นผิวและมิติในการผลิตอีกด้วย
เนื้อที่มีประโยชน์จะต้องเหลือพื้นที่สำหรับมุมลูกปืนด้วย
รัศมีการเปลี่ยนแปลงนั้นกินพื้นที่ตรงที่วารสารบรรจบกับไหล่ หากบุกรุกเข้าไปในมุมของแหวนแบริ่ง แหวนจะสัมผัสกับรัศมีก่อนที่หน้าด้านข้างจะถึงไหล่ ชุดประกอบอาจดูเกือบจะเข้าที่แล้วในขณะที่ใบหน้าระบุตำแหน่งที่ตั้งใจไว้ยังไม่ได้ถูกโหลด
ใช้การกำหนดตลับลูกปืนให้ถูกต้อง รวมถึงเนื้อเพลาและขนาดไหล่ที่แนะนำ อย่าอนุมานรัศมีเพลาที่อนุญาตจากมุมโค้งมนในภาพแค็ตตาล็อก ขนาดลบมุมของแบริ่งและเนื้อเพลาสูงสุดที่อนุญาตคือรายการวาดที่แตกต่างกัน
กวนซั่วข้อกำหนดเพลาสองขั้นตอนแสดงรายการรัศมีการเปลี่ยนแปลงที่ปรับแต่งได้ตั้งแต่ R0.5 ถึง R2 มม. ช่วงดังกล่าวจะอธิบายรูปทรงของเพลาที่มีอยู่ ไม่อนุญาตให้ใช้รัศมีใดๆ ในช่วงนั้นกับทิศทางใดๆ
เลือกระหว่างรัศมีที่เข้ากันได้และความโล่งที่ตรวจสอบแล้ว
สำหรับรูปทรงไหล่ทางที่เทียบเคียงได้ โดยทั่วไปการเปลี่ยนผ่านที่ราบรื่นมากขึ้นจะช่วยลดความเข้มข้นของความเค้นเฉพาะที่ นั่นคือเหตุผลว่าทำไมการทำให้มุมคมขึ้นจึงสมควรได้รับการตรวจสอบโหลด การตัดด้านล่างสามารถให้ระยะห่างจากเครื่องจักรและเบาะนั่งได้ แต่จะขจัดวัสดุออกและสร้างรูปทรงเฉพาะของตัวเอง
หากเพลาต้องการรัศมีที่ใหญ่กว่าการจัดเรียงแบริ่งที่ยอมรับ อาจคุ้มค่าที่จะประเมินตัวเว้นระยะแบบคลายออกหรือการจัดเรียงอื่น ตัวเว้นระยะที่เพิ่มเข้ามาจะเปลี่ยนขนาดแนวแกนด้วย ผู้ออกแบบเพลาควรตรวจสอบความแข็งแรงและการประกอบที่เกิดขึ้น แทนที่จะมองว่าตัวเว้นระยะเป็นแบบยึดฟรี
เส้นผ่านศูนย์กลางแยก การวางแนวบ่า และตำแหน่งแนวแกน
หน้าผลิตภัณฑ์อย่างเป็นทางการให้จุดเริ่มต้นที่เป็นประโยชน์ แต่ส่วนควบคุมจะอธิบายสิ่งต่าง ๆ รักษาชื่อและเส้นทางให้ครบถ้วนเมื่อโอนไปยัง RFQ
| ข้อมูลจำเพาะของผลิตภัณฑ์ที่เผยแพร่ | มันควบคุมอะไร. | สิ่งที่ยังต้องการการกำหนด |
|---|---|---|
| เส้นผ่านศูนย์กลางเพลาทำงานขั้นเดียว: g6/h6 | โซนพิกัดความเผื่อเส้นผ่านศูนย์กลางเพลาที่เลือก | โซนใดที่ใช้ ขนาดที่ระบุ และรูผสมพันธุ์ นี่ไม่ใช่คำแนะนำแบบสากลสำหรับตลับลูกปืน |
| ความตั้งฉากไหล่ขั้นเดียว: ≤0.02 มม | การวางแนวของใบหน้าส่วนท้ายของขั้นบันได | ข้อมูลอ้างอิงและใบหน้าควบคุมจริง |
| ความกว้างของขั้นบันไดเดียวแบบสองขั้น: 3 ถึง 8 มม. ความคลาดเคลื่อน ±0.02 มม | ความกว้างของขั้นตามแนวแกนแต่ละขั้น | ระยะทางในการประกอบเป็นสิ่งสำคัญและระยะพิกัดความเผื่อทั้งหมด |
| การเบี่ยงเบนหนีศูนย์ในแนวรัศมีของเจอร์นัลแบบสองขั้น: ≤0.02 มม | การเบี่ยงเบนหนีศูนย์ของพื้นผิวเจอร์นัล | การตั้งค่าข้อมูลและตำแหน่งการวัด นี่ไม่ใช่ค่าการหมุนหนีศูนย์ในแนวแกน |
| เนื้อทรานซิชันสองขั้น: R0.5 ถึง R2 มม. ปรับแต่งได้ | เรขาคณิตมุมที่นำเสนอ | ความเข้ากันได้กับส่วนผสมพันธุ์และกล่องโหลด |
แหล่งที่มา:ข้อมูลจำเพาะของผลิตภัณฑ์ขั้นตอนเดียวและตารางผลิตภัณฑ์แบบสองขั้นตอนที่ลิงก์ด้านบน ตารางเลื่อนในแนวนอนบนหน้าจอขนาดเล็ก
สำหรับการระบุตำแหน่งไหล่ การวางแนวใบหน้าและตำแหน่งแนวแกนเป็นข้อกำหนดที่แยกจากกัน ใบหน้าสามารถนั่งในระยะห่างที่ถูกต้องตามแนวเพลาและยังคงเอียงได้สัมพันธ์กับแกนที่ต้องการ นอกจากนี้ยังสามารถตั้งฉากได้แต่อยู่ในตำแหน่งแกนที่ไม่ถูกต้อง การตรวจสอบเส้นผ่านศูนย์กลางไม่ตอบคำถามใดเลย
ความกว้างของขั้นตอนที่ยอมรับได้สองขั้นสามารถสร้างผลรวมที่ยอมรับไม่ได้
การเขียนแบบที่มีมิติโซ่สั้นหลายขนาดสามารถซ่อนระยะห่างที่ชุดประกอบใช้ได้ หากตัวเว้นระยะหรือส่วนประกอบที่ติดตั้งครอบคลุมสองขนาดดังกล่าว ระยะห่างจะขึ้นอยู่กับผลรวม
กองแกนที่ใช้งานได้โดยมีสมมติฐานที่ชัดเจน
สมมติว่าขนาดการวาดตามแนวแกนสองมิติที่ติดกันคือ A ถึง B และ B ถึง C อยู่ที่แต่ละขนาด 6.00 ±0.02 มม. ขนาดระบุ 6 มม. เป็นเพียงตัวอย่างเท่านั้น ±0.02 มม. คือค่าเผื่อความกว้างขั้นบันไดแต่ละขั้นที่ระบุไว้สำหรับผลิตภัณฑ์แบบขั้นบันไดคู่ของ Guanshuo ไม่ใช่ค่าความคลาดเคลื่อนของระยะ A-to-C ที่รวมกันโดยอัตโนมัติ
Lเครื่องปรับอากาศ= ลเอบี+ ลพ.ศ
ขั้นต่ำ: 5.98 + 5.98 = 11.96 มม
สูงสุด: 6.02 + 6.02 = 12.04 มม
ผลรวมกรณีที่แย่ที่สุดคือ 12.00 ±0.04 มม. ทีนี้ สมมติว่าปล่องผสมพันธุ์ที่ระบุโดยอิสระครอบคลุมระยะห่างนั้นและวัดได้ 11.96 ±0.01 มม. กำหนดระยะห่างทางเรขาคณิตที่ได้เป็น G= ลเครื่องปรับอากาศลบความยาวกองผสมพันธุ์
| เงื่อนไข | การคำนวณ | การกวาดล้าง G |
|---|---|---|
| ที่กำหนด | 12.00 - 11.96 น | 0.04 มม |
| การกวาดล้างขั้นต่ำ | 11.96 - 11.97 | −0.01 มม |
| การกวาดล้างสูงสุด | 12.04 - 11.95 น | 0.09 มม |
ขนาดที่อนุญาตสามารถทำให้เกิดการรบกวนทางเรขาคณิตแทนที่จะเป็นช่องว่างเชิงบวกที่แนะนำโดยค่าที่ระบุ นี่เป็นตัวอย่างทางคณิตศาสตร์ที่เลวร้ายที่สุด ไม่ใช่การคาดการณ์การกระจายแบทช์หรือการคำนวณพรีโหลดตลับลูกปืน โดยถือว่าความสุดขั้วของมิติสามารถเกิดขึ้นร่วมกันได้ และไม่รวมอุณหภูมิและการเสียรูปแบบยืดหยุ่น
หาก A-to-C เป็นข้อกำหนดด้านการทำงาน ให้ควบคุมระยะห่างนั้นอย่างเหมาะสมและวางแผนวิธีการผลิต การแทนที่มิติแบบลูกโซ่ด้วยมิติโดยตรงสามารถทำให้ข้อกำหนดชัดเจนขึ้น แต่ไม่ได้ปรับปรุงกระบวนการด้วยตัวเอง หลีกเลี่ยงความคลาดเคลื่อนของค่าเผื่อที่ซ้ำกันที่ขัดแย้งกัน ระบุมิติข้อมูลอ้างอิงโดยใช้แบบแผนการวาดที่ใช้อยู่
เราอยากจะหารือเกี่ยวกับช่องว่างที่อนุญาตก่อนที่จะเสนอราคา มากกว่าที่จะค้นพบในการอนุมัติตัวอย่างว่าผู้ซื้อตั้งใจไว้ ±0.02 มม. ทั่วทั้งคุณสมบัติทั้งหมด ซึ่งเป็นข้อกำหนดที่แตกต่างจาก ±0.02 มม. ในแต่ละความกว้างทั้งสอง
แสดงตำแหน่งที่เครื่องมือได้รับอนุญาตให้เสร็จสิ้น
กระบวนการขั้นตอนเดียวของ Guanshuo สามารถตัดเฉือนเส้นผ่านศูนย์กลางภายนอก หน้าขั้นบันได และการลบมุมได้ในการจับยึดเพียงครั้งเดียว ผลิตภัณฑ์ ยังรองรับการ งานลับคม/งานเจียรไน พื้นผิว ด้านนอกด้วย งานละเอียด เพิ่มเติม การดำเนินการเหล่านั้นจำเป็นต้องมีรูปทรงที่เข้ากันได้ที่ไหล่
ในภาพวาด ให้แยกแยะการลบมุมทางเข้าออกจากเนื้อไหล่ การลบมุมเข้าช่วยให้ส่วนประกอบเริ่มเข้าสู่เพลา มันไม่ได้แก้ปัญหาการปะทะกันที่ปลายสุดของบันทึก หากกระบวนการนี้จำเป็นต้องมีระยะห่างในการเจียรข้างใบหน้าที่ระบุตำแหน่ง ให้กำหนดระยะผ่อนปรนที่ได้รับอนุญาต แทนที่จะทิ้งบันทึก "ขอบหัก" ทั่วไปไว้เพื่อให้ครอบคลุมพื้นที่
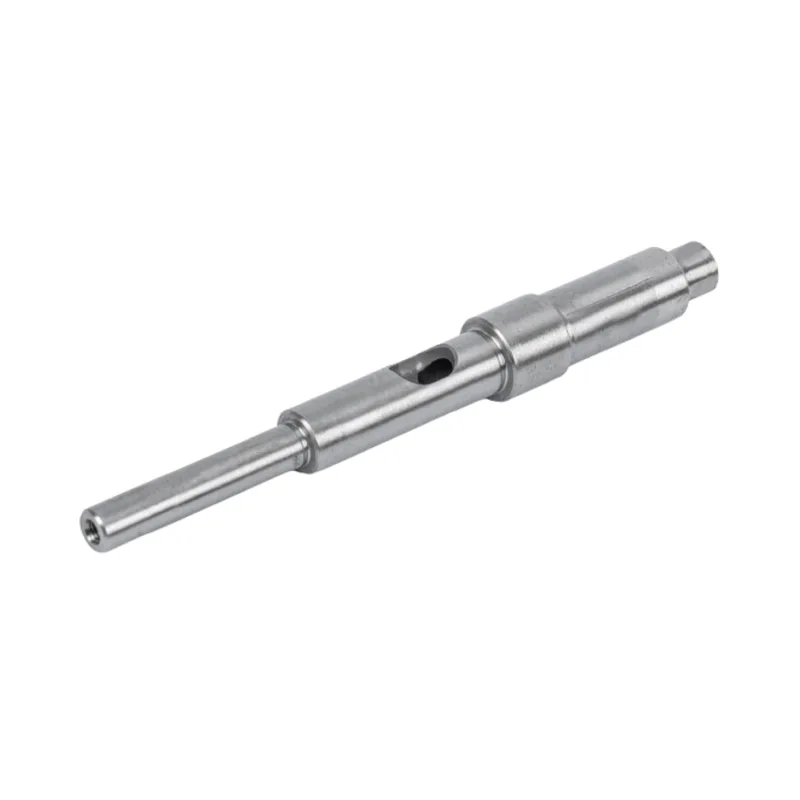
การผ่อนปรนควรมีรูปแบบความกว้าง ความลึก และการเปลี่ยนแปลงที่ตกลงกันไว้ จะต้องเหลือวัสดุและความยาวของวารสารที่ใช้งานได้เพียงพอสำหรับการออกแบบที่ได้รับอนุมัติ อย่าปล่อยให้ร่องที่ไม่ระบุรายละเอียดกลายเป็นวิธีการของซัพพลายเออร์ในการทำให้พื้นผิวสองชนิดที่เข้ากันไม่ได้ไม่สามารถกลึงได้
ในกรณีที่จำเป็นต้องมีการอบชุบด้วยความร้อน ให้ตกลงกันว่าเส้นผ่านศูนย์กลางและพื้นผิวใดจะได้รับการตกแต่งขั้นสุดท้ายในภายหลัง ที่กระบวนการตัดเฉือนเพลาที่มีความแม่นยำอธิบายว่าทำไมการเจียรขั้นสุดท้ายจึงเป็นไปตามการบำบัดความร้อนในเส้นทางที่เกี่ยวข้อง ควรตรวจสอบความสัมพันธ์แบบเคียงบ่าเคียงไหล่ในสภาพที่เสร็จสิ้นแล้ว ไม่ถือว่ามาจากการตั้งค่าการกลึงก่อนหน้านี้
เมื่อลูกปืนไม่นั่งให้เก็บหลักฐานไว้
อย่าขัดวารสารหรือบดไหล่ทันที บันทึกขั้นแรกเมื่อการประกอบหยุดและตรวจสอบพื้นที่สัมผัสที่ต้องการ การเปลี่ยนชิ้นส่วนก่อนทำการวัดสามารถขจัดเงื่อนงำที่แยกแยะปัญหาเส้นผ่านศูนย์กลางออกจากปัญหามุมหรือตำแหน่งตามแนวแกนได้
| การสังเกต | เช็คที่มีประโยชน์ | มันสนับสนุนการตัดสินใจ |
|---|---|---|
| แหวนหยุดใกล้กับไหล่ | เปรียบเทียบโปรไฟล์การเปลี่ยนเพลากับมุมการผสมพันธุ์ ตรวจสอบเสี้ยนหรือเศษซาก | ตรวจสอบว่าใบหน้าที่ต้องการสัมผัสกันก่อนที่จะเปลี่ยนความพอดีหรือไม่ |
| วงแหวนไปไม่ถึงตำแหน่งแกนแม้จะมีมุมที่ชัดเจนก็ตาม | วัดตำแหน่งไหล่หน้าที่ใช้งานได้และความยาวส่วนประกอบการผสมพันธุ์จริง | แยกปัญหากองแกนออกจากสิ่งกีดขวางที่นั่ง |
| การสัมผัสจะแตกต่างกันไปตามไหล่ | ตรวจสอบรูปทรงของใบหน้าและความสะอาดโดยสัมพันธ์กับ Datum ที่ตกลงไว้ | ระบุใบหน้าหรือปัญหาการตั้งค่า แทนที่จะเรียกว่าเจอร์นัลหมด |
| แต่ละมิติผ่าน แต่การกวาดล้างการประกอบล้มเหลว | คำนวณและวัดสแต็กการทำงานที่สมบูรณ์ | ตรวจสอบขีดจำกัดการยอมรับของภาพวาดในส่วนประกอบต่างๆ |
การสังเกตเหล่านี้เป็นการแจ้งการสอบสวน ไม่ใช่การวินิจฉัยจากรูปลักษณ์ภายนอกเพียงอย่างเดียว สำหรับการตรวจสอบ ให้กำหนด Journal Datum ไหล่ที่จะตรวจสอบ และการตั้งค่าเครื่องมือ ของเราคู่มือรายงาน QC เพลามอเตอร์อธิบายวิธีการเชื่อมต่อค่าที่รายงานกับข้อกำหนดการวาด
สิ่งที่เราต้องตรวจสอบการวาดเพลาแบบขั้นบันได
- ส่วนการประกอบและการกำหนดตลับลูกปืนหรือส่วนประกอบการผสมพันธุ์ที่แน่นอน พร้อมขนาดส่วนต่อประสานที่เกี่ยวข้อง
- วัสดุของเพลา สภาพขั้นสุดท้าย โหลดในการทำงาน และตำแหน่งที่วิกฤตต่อความล้า
- บันทึกพอดี การระบุตำแหน่งใบหน้า และข้อมูลที่ใช้ในการเชื่อมโยง
- รัศมีการเปลี่ยนแปลงหรือการผ่อนปรน รวมถึงขีดจำกัดที่อนุญาต
- ระยะตามแนวแกนการทำงาน ระยะห่างที่ต้องการหรือการเตรียมโหลดล่วงหน้า และความคลาดเคลื่อนของชิ้นส่วนผสมพันธุ์ที่เกี่ยวข้อง
- ข้อกำหนดพื้นผิวขั้นสุดท้าย วิธีการตรวจสอบ และปัญหาที่นั่งที่สังเกตได้
ส่งรายละเอียดการผสมพันธุ์พร้อมแบบวาดเพลา มันทำให้เรามีพื้นฐานในการทบทวนมุม วางแผนเส้นทางเข้าเส้นชัย และตกลงกันว่าตัวอย่างแรกจะต้องแสดงให้เห็นอะไร หากต้องการตัวเลือกรูปแบบเพลาและคุณลักษณะการขับเคลื่อนที่กว้างขึ้น ให้ใช้คู่มือการเลือกเพลามอเตอร์.
คำถามที่พบบ่อย
เพลาสเต็ปมอเตอร์ควรใช้รัศมีรัศมีเท่าใด
เลือกรัศมีจากข้อกำหนดการรับน้ำหนักของเพลาและกรอบมุมที่อนุญาตของส่วนประกอบผสมพันธุ์ Guanshuo แสดงรายการการเปลี่ยนผ่าน R0.5 ถึง R2 มม. ที่ปรับแต่งได้สำหรับเพลาสองขั้น แต่กลุ่มผลิตภัณฑ์ดังกล่าวไม่ใช่ข้อกำหนดระยะหลบตลับลูกปืนสากล
บ่าช่วยลดความจำเป็นในการยึดแกนหรือไม่?
ไหล่จำกัดการเคลื่อนไหวไปทางใบหน้า ส่วนประกอบยังคงต้องการวิธีการควบคุมที่เหมาะสมในทิศทางตรงกันข้ามกับการใช้งานที่ต้องการ แสดงการจัดการการยึดที่สมบูรณ์ แทนที่จะถือว่าไหล่เพียงอย่างเดียวระบุตำแหน่งชิ้นส่วนทั้งสองทาง
ค่าเผื่อความกว้างขั้นขั้น ±0.02 มม. ใช้กับความยาวขั้นบันไดทั้งหมดหรือไม่
ไม่ใช่โดยอัตโนมัติ หากความกว้างสองอันต่อเนื่องกันถูกควบคุมไว้ที่ ±0.02 มม. ผลรวมของทั้งสองค่าอาจแตกต่างกันไป ±0.04 มม. ในกรณีปึกที่แย่ที่สุด ผลรวมการทำงานที่เข้มงวดยิ่งขึ้นจำเป็นต้องมีมิติและการควบคุมการผลิตที่ตกลงกันไว้เป็นของตัวเอง
ปัญหาที่นั่งแบริ่งควรได้รับการแก้ไขโดยการลดขนาดเส้นผ่านศูนย์กลางเพลาหรือไม่?
หลังจากการตรวจสอบแล้วเท่านั้นที่จะระบุเส้นผ่านศูนย์กลางหรือความพอดีที่เป็นสาเหตุ การชนกันของเนื้อ เสี้ยน ข้อผิดพลาดที่ผิวหน้า หรือปึกแกนที่ไม่ถูกต้อง สามารถป้องกันการนั่งที่เหมาะสมได้ แม้ว่าขนาดวารสารจะยอมรับได้ก็ตาม