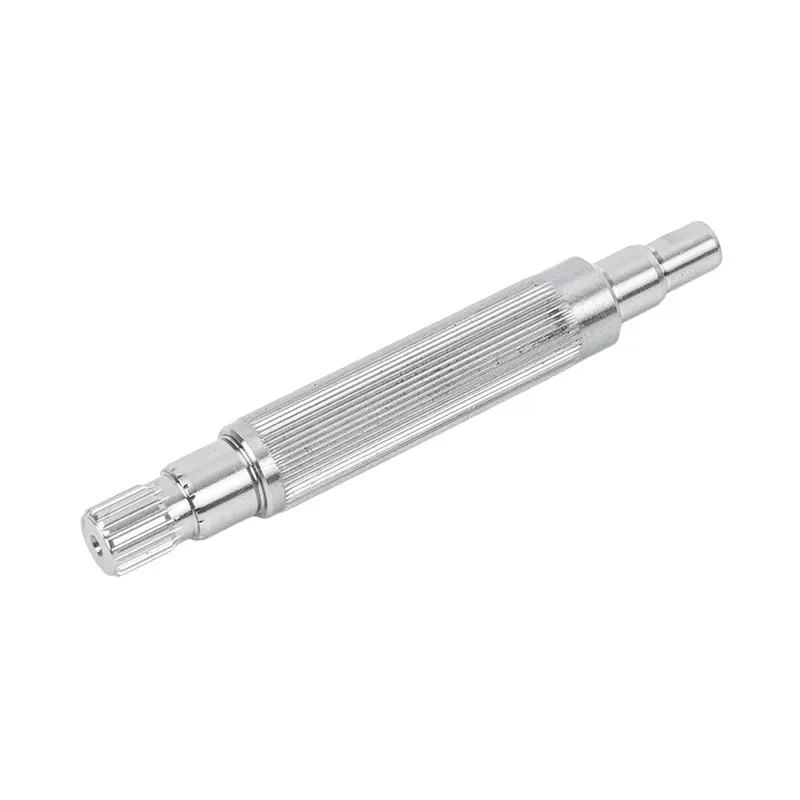
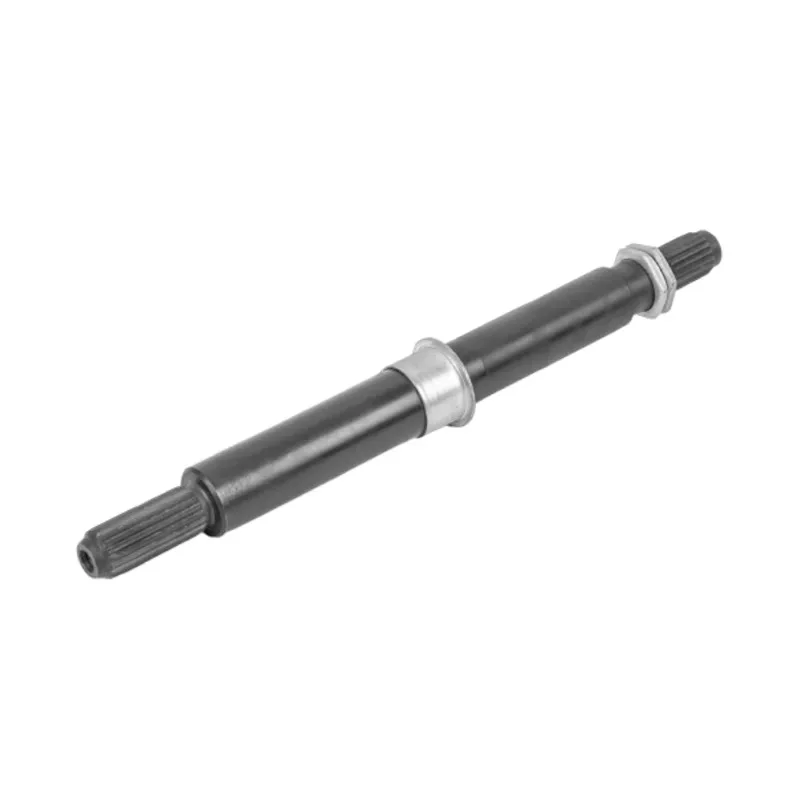
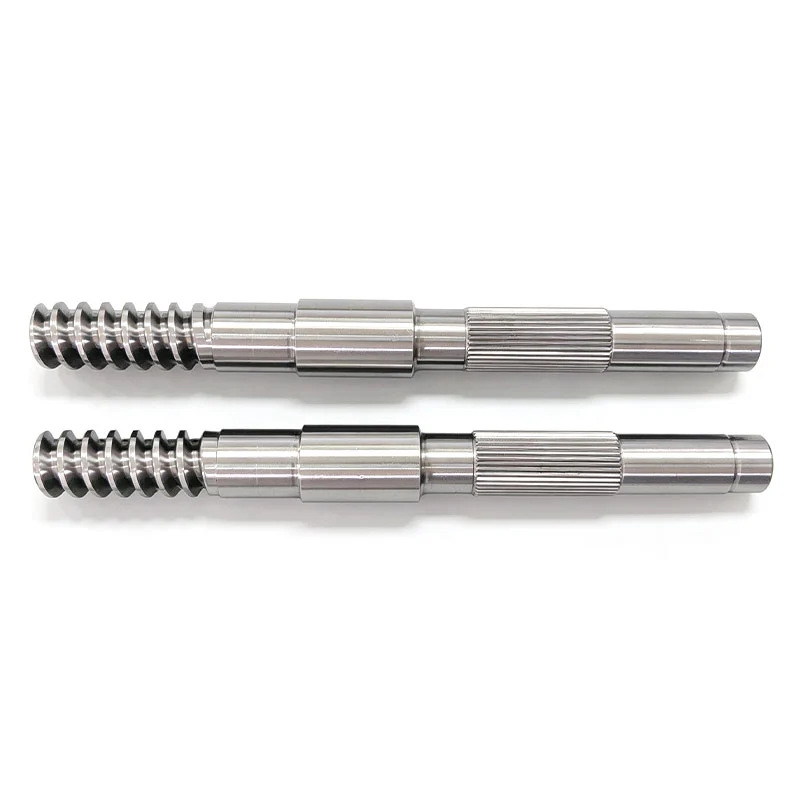
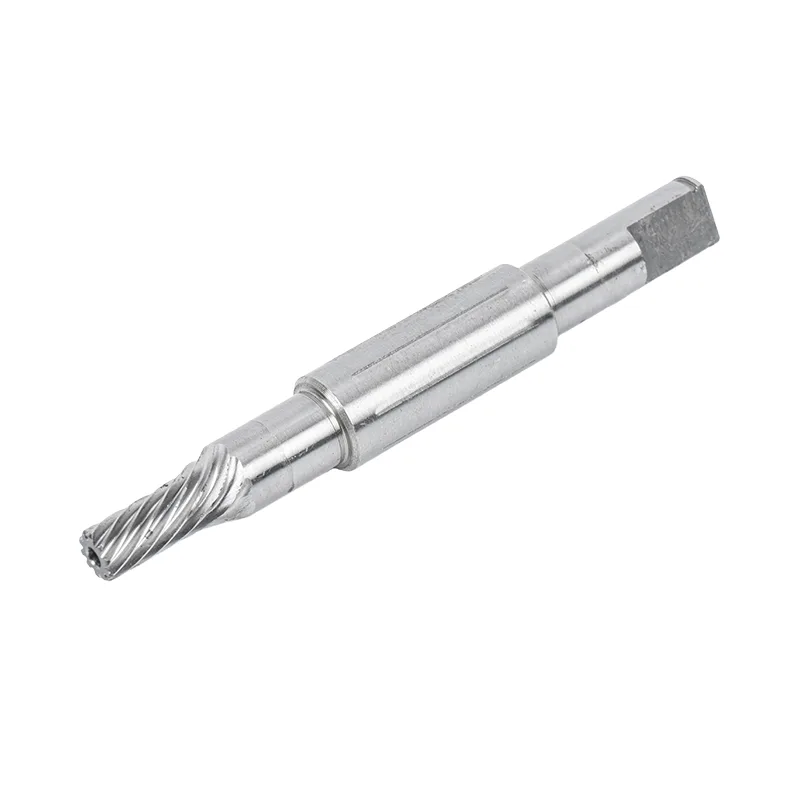
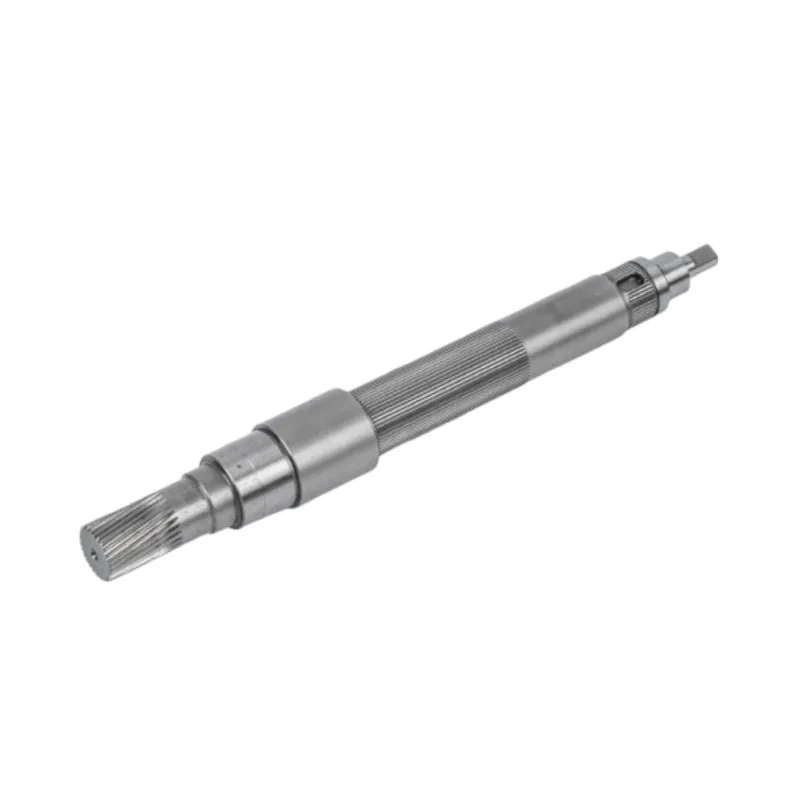
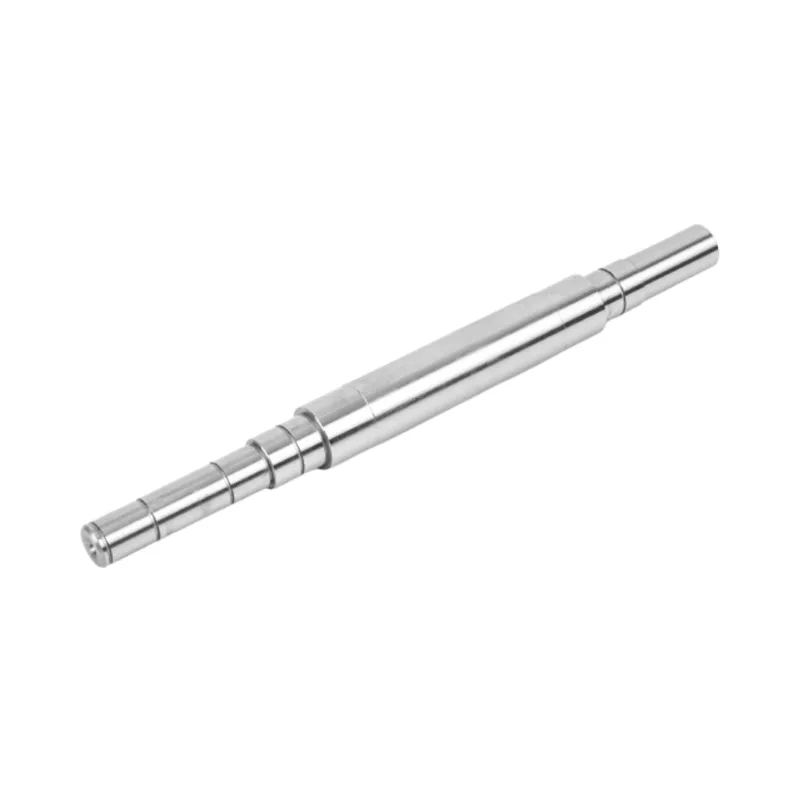
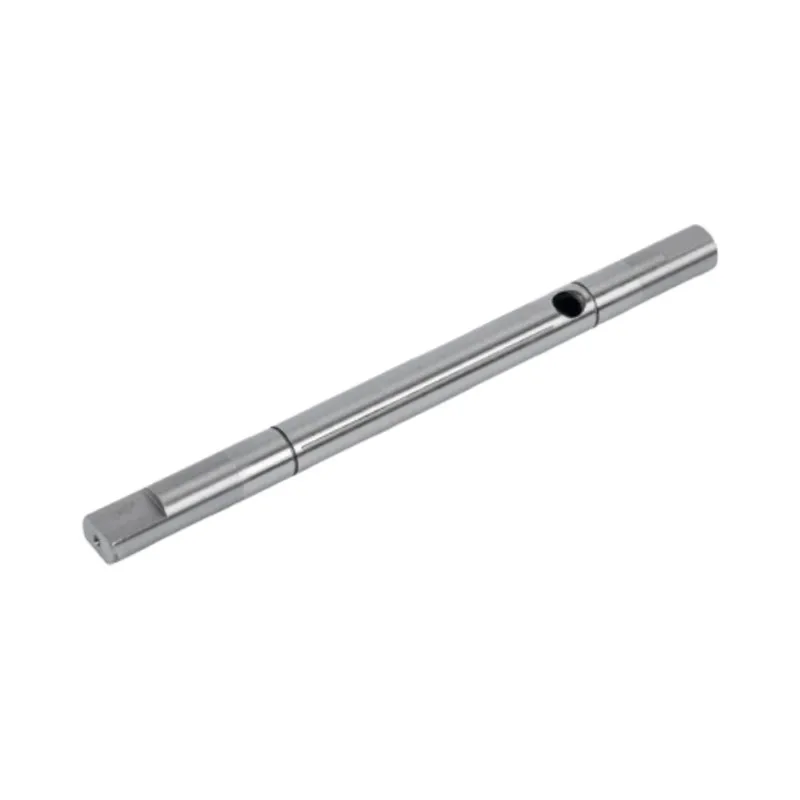
ตอบด่วนการตัดเฉือนเพลาที่มีความแม่นยำจะเปลี่ยนแท่งเหล็กให้เป็นเพลามอเตอร์ที่เสร็จสมบูรณ์ผ่านหกสถานี ได้แก่ การตรวจสอบวัสดุ การกลึงและการกัด CNC การตัดร่องหรือเฟือง การอบชุบด้วยความร้อน การเจียรด้วยความแม่นยำ และการตรวจสอบขั้นสุดท้าย การเจียรมักเกิดขึ้นหลังจากการชุบแข็ง เนื่องจากการอบชุบด้วยความร้อนจะทำให้โลหะเคลื่อนตัวได้ ลำดับดังกล่าวคือสิ่งที่รักษาพิกัดความเผื่อ IT5 ถึง IT6 ความตรงภายใน 0.01 มม. และผิวสำเร็จ Ra≤0.4 μm บนเพลาที่ทำเสร็จแล้ว
เอ เสร็จแล้วเพลามอเตอร์ดูเรียบง่าย ท่อนเหล็กสว่างๆ ไม่กี่ก้าว อาจเป็นรูกุญแจก็ได้ สิ่งที่รูปลักษณ์ภายนอกซ่อนไว้คือเส้นทางของเครื่องจักรหกเครื่อง สองแผนก และชุดการตัดสินใจที่ต้องเกิดขึ้นในลำดับที่ถูกต้อง สั่งผิดและเพลาเป็นเศษเหล็ก บทความนี้จะอธิบายอย่างละเอียดที่ Guanshuo Precision ทีละสถานี และอธิบายว่าแต่ละส่วนมีส่วนช่วยอะไรในชิ้นงานที่เสร็จสมบูรณ์
ทุกเพลาจะเดินตามกระดูกสันหลังเดียวกัน เพลาธรรมดาจะข้ามหนึ่งหรือสองสถานี เพลาที่แข็งและมีหนามเตยใช้ทั้ง 6 อัน
| # | สถานี | มันกำหนดอะไร. |
|---|---|---|
| 1 | การตรวจสอบวัสดุที่เข้ามา | เกรด เคมี และสภาพแท่ง |
| 2 | การกลึงและการกัดซีเอ็นซี | เส้นผ่านศูนย์กลาง ขั้นบันได เกลียว ร่องสลัก |
| 3 | การตัดแบบ Hobbing และ Spline | ฟันเฟืองและฟันเฟือง |
| 4 | การรักษาความร้อน | ความกระด้าง ความแข็งแกร่ง ความเหนื่อยล้าของชีวิต |
| 5 | การเจียรแบบทรงกระบอกและไม่มีศูนย์กลาง | ขนาดสุดท้าย ความกลม จบ |
| 6 | การตรวจสอบขั้นสุดท้าย | พิสูจน์ว่าชิ้นส่วนตรงตามแบบ |
เพลาเริ่มต้นจากสต็อกแท่ง ก่อนที่จะทำการตัดเพียงครั้งเดียว แท่งจะถูกตรวจสอบกับแบบ เกรด ใบรับรองโรงสี เส้นผ่านศูนย์กลาง และสภาพพื้นผิวทั้งหมดได้รับการตรวจสอบแล้ว
สถานีนี้ดูเหมือนงานเอกสาร แต่ป้องกันความล้มเหลวที่มีราคาแพงที่สุด หากเข้าร้านผิดเกรดจะไม่มีใครสังเกตเห็นจนกว่าการอบชุบด้วยความร้อนจะไม่ถึงความแข็ง เมื่อถึงเวลานั้นก็หมดชั่วโมงการตัดเฉือนแล้ว Guanshuo ใช้เพลาด้วยเหล็กกล้าคาร์บอน 45# เหล็กโลหะผสม 40Cr และ 4140 เหล็กชุบแข็งตัวเรือน 20CrMnTi และสเตนเลส 304 หรือ 316L ดังนั้นความสับสนด้านเกรดจึงเป็นความเสี่ยงที่แท้จริงที่จะติดอยู่ที่นี่
นี่คือจุดที่เพลาเป็นรูปเป็นร่าง ด้ามกลึงหันไปให้มีเส้นผ่านศูนย์กลางหยาบ ขั้นบันไดถูกตัด และงานกัดจะเพิ่มร่องสลัก แป้นเรียบ และรูขวาง
รายละเอียดที่สำคัญคือต้องตั้งค่ากี่ครั้ง ทุกครั้งที่ชิ้นส่วนไม่ได้รับการยึดและยึดใหม่ จะมีข้อผิดพลาดเล็กๆ น้อยๆ เกิดขึ้นระหว่างคุณสมบัติต่างๆ เครื่องกลึงจะตัดคุณสมบัติการกลึงและการกัดด้วยการจับยึดเพียงครั้งเดียว ดังนั้นรูสลักจึงคงไว้ซึ่งขนาดเส้นผ่านศูนย์กลางที่มันตั้งอยู่ Guanshuo ใช้เครื่องจักรแบบเทิร์นมิลล์รวมกัน 3 เครื่องและแมชชีนนิ่งเซ็นเตอร์ 2 เครื่อง ควบคู่ไปกับเครื่องจักร CNC ทั่วไปประมาณ 60 เครื่อง ดังนั้นเพลาที่ซับซ้อนจึงสามารถกำหนดเส้นทางไปยังเครื่องจักรที่ตั้งค่าเครื่องเดียวได้ ในขณะที่เพลาที่ง่ายกว่าจะทำงานในปริมาณมากจากที่อื่น
ช่างเครื่องจะทิ้งสต็อกการเจียรไว้บนวารสารที่นี่ โดยปกติแล้วจะมีขนาดไม่กี่สิบส่วนสิบของมิลลิเมตร หากน้อยเกินไปและการเจียรก็ไม่สามารถขจัดความผิดเพี้ยนจากการแข็งตัวได้ มากเกินไปและการเจียรใช้เวลานานกว่าและทำให้ชิ้นส่วนร้อนขึ้น การตัดสินว่าเบี้ยเลี้ยงนั้นเป็นหนึ่งในทักษะที่เงียบสงบของร้านขายเพลา

เพลาที่ขับเคลื่อนผ่านฟันแทนที่จะเป็นกุญแจไปที่แผนก hobbing หัวเตาจะตัดร่องฟันหรือรูปแบบเฟืองเมื่อเพลาหมุนได้ทันเวลาด้วยเครื่องตัด Guanshuo ใช้เครื่องจักร hobbing 6 เครื่องสำหรับงานนี้
ความแม่นยำของร่องฟันวัดได้จากความผิดพลาดในการแบ่งส่วน ซึ่งก็คือระยะห่างของฟันรอบเพลาเท่าๆ กัน ฟันที่ไม่เท่ากันหมายถึงฟันบางซี่จะรับน้ำหนักมากกว่าฟันซี่อื่นๆ และฟันเหล่านั้นจะพังก่อน ความอดทนยังคงอยู่เพลาขบสะท้อนถึงรูปแบบ:
| แบบฟอร์มเส้นโค้ง | ข้อผิดพลาดของแผนก | อักขระ |
|---|---|---|
| ม้วน | ≤0.015 ถึง 0.03 มม | เนื้อรากใหญ่อยู่ตรงกลาง แข็งแรงเมื่อยล้าที่สุด |
| สี่เหลี่ยม | ≤0.02 มม | แข็งแกร่งภายใต้แรงกระแทกและการรับน้ำหนักนอกศูนย์กลาง |
| สามเหลี่ยม | ≤0.01 ถึง 0.02 มม | ฟันละเอียด ตั้งศูนย์เอง เพื่อรับน้ำหนักที่เบากว่า |
สีข้างฟันของร่องฟันแบบม้วนได้รับการตกแต่งให้มี Ra≤0.8 ถึง 1.6 μm โดยมีความสมมาตรของร่องฟันอยู่ที่ ≤0.02 มม. พื้นผิวดังกล่าวมีความสำคัญเนื่องจากสีข้างจะเลื่อนเล็กน้อยภายใต้น้ำหนักบรรทุก และสีข้างที่หยาบจะเกิดอาการหงุดหงิดและสึกหรอ เนื้อรากของฟันถูกตัดเป็น R0.3 ถึง R0.8 ซึ่งจะกระจายความเครียดที่รากแทนที่จะเน้นที่ราก เนื้อรากเป็นส่วนที่ฟันที่ยื่นออกมาแตก ดังนั้นรัศมีนี้จึงเป็นลักษณะที่ทำให้เกิดความเมื่อยล้า ไม่ใช่เพื่อความสวยงาม
การตัดเฉือนทำให้เพลามีรูปร่าง การอบชุบด้วยความร้อนทำให้มีความแข็งแรง ชิ้นส่วนถูกชุบแข็งและอบคืนตัวเพื่อความเหนียวของแกนกลาง หรือการชุบแข็งแบบเหนี่ยวนำในกรณีที่ต้องแข็งเฉพาะพื้นผิวเท่านั้น
เส้นทางไหนขึ้นอยู่กับหน้าที่ เพลาที่ต้องต้านทานการล้าจากการดัดงอตลอดทั้งส่วนจะต้องผ่านการชุบแข็ง เพลาที่ต้องการเจอร์นัลแบริ่งแข็งบนแกนที่แข็งแกร่งจะได้รับการชุบแข็งแบบเหนี่ยวนำบนเจอร์นัลนั้นเพียงอย่างเดียว เกรดการชุบแข็งที่ตัวเรือน เช่น 20CrMnTi ได้รับการเติมคาร์บอน ซึ่งจะสร้างผิวที่แข็งเหนือแกนที่อ่อนนุ่มและดูดซับแรงกระแทก ความแข็งที่เสร็จแล้วโดยทั่วไปอยู่ที่ 42 ถึง 48 HRC และเพลาเกรดสปินเดิลอยู่ที่ 60 ถึง 65 HRC
การเจียรคือการที่เพลากลายเป็นชิ้นส่วนที่มีความแม่นยำ ทุกอย่างก่อนหน้านี้คือการเตรียมการ Guanshuo ใช้เครื่องเจียร CNC ทรงกระบอก 26 เครื่อง และเครื่องเจียรไร้ศูนย์กลางที่มีความแม่นยำสูง 6 เครื่อง ซึ่งเป็นอุปกรณ์บล็อกเดียวที่ใหญ่ที่สุดในโรงงาน
เพลาจะยึดไว้ระหว่างศูนย์กลางและกราวด์ครั้งละหนึ่งเส้นผ่านศูนย์กลาง เนื่องจากมีการเปิดรูตรงกลางของตัวเอง วารสารทุกฉบับจึงมีศูนย์กลางอยู่ที่ศูนย์กลางของวารสารอื่นๆ นี่คือวิธีการสำหรับเพลาแบบขั้นบันได ที่นั่งแบบแบริ่ง และอะไรก็ตามที่เส้นผ่านศูนย์กลางต้องเท่ากัน
เพลาวางอยู่บนใบมีดระหว่างล้อเจียรและล้อควบคุม โดยไม่มีจุดศูนย์กลางเลย ชิ้นส่วนป้อนผ่านอย่างต่อเนื่อง รวดเร็วและยอดเยี่ยมในการจับยึดเส้นผ่านศูนย์กลางสม่ำเสมอหนึ่งอันไว้บนเพลายาวเรียวโดยไม่ให้ชิ้นส่วนโก่งตัว นี่เป็นวิธีการธรรมดาเพลาเรียบในปริมาณ
| การบดทรงกระบอก | การเจียรแบบไม่มีศูนย์กลาง | |
|---|---|---|
| ส่วนหนึ่งจัดขึ้น | ระหว่างศูนย์ | บนใบมีด ไม่ได้รับการสนับสนุน |
| ดีที่สุดที่ | จุดศูนย์กลางระหว่างเส้นผ่านศูนย์กลาง | ขนาดสม่ำเสมอตลอดความยาว |
| ชุดสูท | เพลาขั้นบันไดและหลายเส้นผ่านศูนย์กลาง | เพลาธรรมดายาว ปริมาณสูง |
| ปริมาณงาน | ช้าลงทีละส่วน | ฟีดที่รวดเร็วและต่อเนื่อง |
เพลาส่วนใหญ่ใช้ทั้งสองอย่าง การเจียรแบบไร้ศูนย์กลางช่วยให้ชิ้นงานเรียบมีขนาดได้อย่างรวดเร็ว จากนั้นการเจียรแบบทรงกระบอกจะทำให้บันทึกสำคัญเสร็จสิ้น เมื่อรวมกันแล้วจะส่งมอบความแม่นยำ IT5 ถึง IT6 ความตรงภายใน 0.01 มม. และ Ra≤0.4 μm ด้วยการผ่านการเก็บผิวละเอียดพิเศษ พื้นผิวสามารถเข้าถึง Ra 0.2 μm

สารหล่อเย็นไม่ได้ระบุรายละเอียดไว้ที่นี่ กระแสน้ำหล่อเย็นที่แห้งหรือมีการเล็งไม่ดีจะทำให้พื้นผิวร้อนขึ้น ซึ่งสามารถเผาชั้นดินและทำให้จุดอ่อนมองไม่เห็นด้วยตา ผู้ปฏิบัติงานจะดูสภาพชุดล้อและการไหลของน้ำหล่อเย็นอย่างใกล้ชิดพร้อมกับดูการอ่านขนาด
เพลาจะไม่เสร็จเมื่อออกจากเครื่องบด เมื่อวัดเสร็จแล้ว Guanshuo มีพนักงาน 6 คนอยู่ในแผนกคุณภาพและมีห้องเครื่องมือเฉพาะ
| อุปกรณ์ | มันตรวจสอบอะไร. |
|---|---|
| เกจวัดความเป็นทรงกระบอก | ความกลม ทรงกระบอก ความเบี่ยงเบนหนีศูนย์ |
| เกจวัดความสมบูรณ์ของพื้นผิว | Ra บนสมุดบันทึกและใบหน้าผนึก |
| เครื่องฉายภาพสองมิติ | โปรไฟล์ ร่องสลัก การลบมุม รัศมี |
| ศูนย์วัดเกียร์ | ความแม่นยำของเส้นโค้งและฟันเฟือง |
| เครื่องทดสอบความแข็ง | ผลการรักษาความร้อน |
| การตรวจสอบด้วยแสงอัตโนมัติ | การคัดกรองมิติความเร็วสูงในปริมาณมาก |
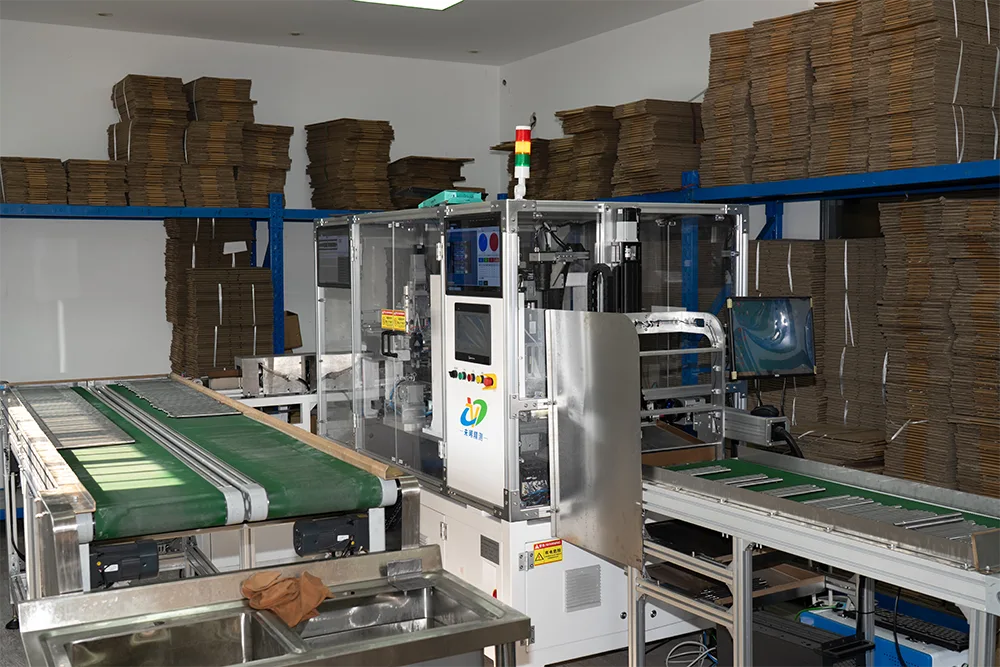
ชุดการตรวจสอบด้วยแสงมีความสำคัญมากที่สุดในการดำเนินการผลิต ตัวอย่างการวัดด้วยมือเป็นชุด การตรวจสอบด้วยแสงจะตรวจสอบชิ้นส่วนอย่างต่อเนื่อง ดังนั้นการดริฟท์จึงถูกจับได้ในขณะที่กำลังเกิดขึ้น แทนที่จะจับหลังจากบรรจุกล่องพาเลท
กฎข้อเดียวที่สำคัญที่สุดในการผลิตเพลาคือการเจียรภายหลังการชุบแข็ง ฟังดูชัดเจนเมื่อกล่าวไว้แล้ว แต่เป็นความแตกต่างระหว่างก้านที่มีความทนทานต่อการบริการกับก้านที่ไม่มีความทนทาน
การชุบแข็งจะทำให้เหล็กร้อนและทำให้เย็นลงอย่างรวดเร็ว โลหะเปลี่ยนโครงสร้าง และชิ้นส่วนก็เคลื่อนที่ เพลาที่เสร็จแล้วจนได้ขนาดสุดท้ายก่อนการชุบแข็งจะออกมาจากเตาด้วยความอดทน ไม่เป็นทรงกลม และมักจะโค้งงอ ไม่มีการดูแลเอาใจใส่ในสถานีก่อนหน้านี้สามารถป้องกันสิ่งนั้นได้ การเจียรหลังจากการชุบแข็งจะช่วยขจัดความผิดเพี้ยนและกำหนดรูปทรงสุดท้ายที่แท้จริง
ซัพพลายเออร์บางรายข้ามขั้นตอนการเจียรหลังการชุบแข็งเพื่อประหยัดต้นทุน ชิ้นส่วนวัดค่าที่ยอมรับได้ที่อุณหภูมิห้องโดยใช้ตัวอย่าง จากนั้นทำให้เกิดเสียงรบกวนและการสึกหรอในภาคสนามตั้งแต่เนิ่นๆ นี่เป็นเหตุผลหนึ่งที่ต้องถามซัพพลายเออร์โดยตรงเกี่ยวกับเส้นทางกระบวนการผลิต ไม่ใช่แค่ราคาเท่านั้น
การนับเครื่องจักรไม่ใช่การตลาด พวกเขาบอกคุณว่าจริงๆ แล้วร้านค้าควบคุมอะไรภายในองค์กร
ร้านที่มีเครื่องกลึงแต่ไม่มีเครื่องบดต้องส่งขั้นตอนสำคัญออกไปข้างนอก ร้านค้าที่มีเครื่องเจียร แต่ไม่มีการรับเหมาช่วงเพลาทุกอัน การส่งมอบแต่ละครั้งจะเพิ่มระยะเวลาดำเนินการ ต้นทุน และพื้นที่สำหรับความรับผิดชอบในการเบลอ Guanshuo ยังคงทำการกลึง กัด กลึง อบชุบ เจียร และการตรวจสอบภายใต้หลังคาเดียวกัน ซึ่งเป็นสาเหตุที่ทำให้สามารถระบุเส้นทางทั้งหมดเป็นราคาเดียวและวันที่ส่งมอบเดียวได้
โรงงานดำเนินกิจการในลักษณะนี้มาตั้งแต่ปี 2559 โดยดำเนินการตามมาตรฐาน ISO9001 มีเทคโนโลยีสิทธิบัตร 11 รายการ และได้รับการยอมรับว่าเป็นองค์กรเทคโนโลยีขั้นสูงระดับชาติ โดยมีพนักงานมากกว่า 50 คน รวมถึงทีมงานวิศวกรรมและคุณภาพที่ทุ่มเท เพลาจากเส้นทางนี้จะเข้าสู่มอเตอร์ฉุดยานพาหนะพลังงานใหม่ ระบบอัตโนมัติทางอุตสาหกรรมและหุ่นยนต์ เครื่องมือที่มีความแม่นยำ อุปกรณ์ทางการแพทย์ และเครื่องใช้ในบ้านระดับไฮเอนด์
ส่งรูปวาดหรือตัวอย่างของคุณไปที่ Guanshuo Precision เส้นทางทั้งหมดดำเนินการภายในบริษัท ตั้งแต่การตรวจสอบแท่งชิ้นงานไปจนถึงการเจียรนัย การอบชุบด้วยความร้อน และการเจียรที่แม่นยำ ไปจนถึงรายงานขั้นสุดท้ายที่วัดผล
ขอใบเสนอราคา หรือติดต่อทีมงานได้ที่หน้าการติดต่อ.